
จากตอนที่ 1 เราได้รู้จักกับ คำศัพท์ ที่เกี่ยวกับการใช้เครื่องมือวัดไปแล้ว และในครั้งนี้ เราจะมาทำความรู้จัก กับการสอบเทียบเครื่องมือวัดกัน และในการสอบเทียบนี้ ห้องทดสอบที่ได้มาตรฐาน ก็สามารถมีมาตรฐาน อ้างอิงคือ ISO/IEC 17025 หรือ ในประเทศไทยก็จะเป็น มอก. 17025 รับรองโดย National Accreditation Council (NAC: คณะกรรมการแห่งชาติว่าด้วยการรับรองระบบงาน)
การสอบเทียบเครื่องมือวัด (Calibration) คือ การนำเครื่องมือวัดที่เราต้องการ ใช้ในงานตรวจสอบเพื่อการผลิต หรือทดสอบเพื่อการควบคุมคุณภาพ ในการปฏิบัติงาน, สินค้า หรือ บริการ มาทำการสอบเทียบกับ กับเครื่องมือมาตรฐาน ที่มีความแม่นยำสูงกว่า เพื่อบ่งชี้ว่า เครื่องมือที่เราใช้งานอยู่นั้น ยังมีความถูกต้องในระดับที่เรายอมรับได้อยู่หรือไม่
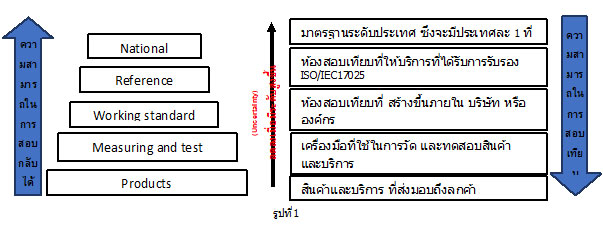
โดยทั่วไปการสอบเทียบนั้นจะต้องสามารถสอบกลับไปถึงระดับ ประเทศได้ โดยในประเทศไทย สามารถสอบกลับไปที่ สถาบัน มาตรวิทยา แห่งชาติ (www.nimt.or.th) ได้ และสามารถอธิบาย ความสัมพันธ์ได้ดังรูปที่1
ในการสอบเทียบนั้นจะต้องมี เครื่องมือมาตรฐาน (Standard: STD) และเครื่องมือภายใต้การสอบเทียบ (Unit Under Calibrate: UUC) ซึ่งจะอ่านค่าของเครื่องมือทั้งสอง แล้วนำมาหาค่า ความคลาดเคลื่อน Error และประเมินค่า ความไม่แน่นอนจากการวัด และการสอบเทียบ จะมีกระบวนการหลักๆ อยู่ 3แบบ ดังนี้
- เครื่องมือมาตรฐาน (STD) สามารถตั้งค่า และ เครื่องมือภายใต้การสอบเทียบ (UUC) เป็นตัวอ่านค่า เช่น การสอบเทียบ Multimeter โดยใช้ Multi-calibrator (STD) เป็นตัวจ่ายค่ามาตรฐาน และอ่านค่าที่ Multimeter (UUC)
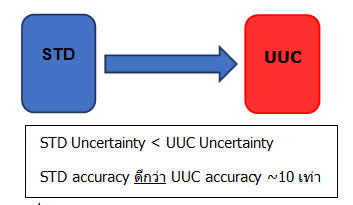
- เครื่องมือมาตรฐาน (STD) เป็นตัวอ่านค่า และ เครื่องมือภายใต้การสอบเทียบ (UUC) เป็นตัวจ่ายค่า เช่น การสอบเทียบ Multi-calibrator โดยจะใช้ Multi-calibrator เป็นตัวจ่ายค่า แล้วใช้ Meter ที่มีค่า Accuracy ดีกว่า (เช่น Meter-10 หลัก เป็นต้น)
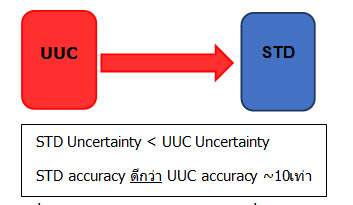
- เครื่องมือมาตรฐาน (STD) และ เครื่องมือภายใต้การสอบเทียบ (UUC) เป็นตัวอ่านค่า แล้วใช้ แหล่งจ่ายค่าอื่นเป็นตัวจ่ายค่า และอ่านค่าการวัด ณ เวลาเดียวกัน เช่น การสอบเทียบ High Voltage Capacitive divider

อีกเรื่องที่สำคัญ ในการพิจารณาเลือกใช้เครื่องมือวัดมาใช้งาน จะต้องคำนึงถึงค่า ความไม่แน่นอนจากการวัด (Uncertainty)
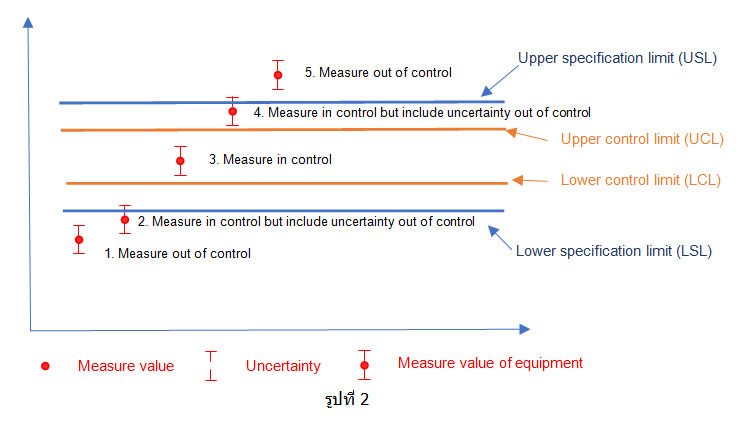
ในการอ่านค่าที่ได้จากเครื่องมือวัดค่า นั้นเราต้องคำนึงถึง ค่าความไม่แน่นนอนของการวัด (Uncertainty) ด้วย จาก รูปที่ 2 สามารถอธิบาย ดังนี้
1, 5 คือ การวัดค่าเมื่อรวมค่า ความไม่แน่นอนของเครื่องมือวัดแล้วเราจะพบว่า ค่าที่ได้จากเครื่องมือนี้ อยู่นอก Specification (5>USL, 1<LSL) ที่ต้องการ ผลคือ ใช้งานไม่ได้
3 คือ การวัดค่าเมื่อรวมค่า ความไม่แน่นอนของเครื่องมือวัดแล้วเราจะพบว่า ค่าที่ได้จากเครื่องมือนี้ อยู่ใน Specification (USL>3>LSL) ที่ต้องการ ผลคือ ใช้งานได้
2 คือ การวัดค่าเมื่ออ่านค่าแล้วอยู่นอก Specification แต่เมื่อรวมค่า ความไม่แน่นอนของเครื่องมือวัด แล้วเราพบว่า ค่าที่อ่านได้นั้นอาจอยู่ใน Specification ในทางมาตรวิทยา ควรสรุปว่า ใช้งานไม่ได้
4 คือ การวัดค่าเมื่ออ่านค่าแล้วอยู่ใน Specification แต่เมื่อรวมค่า ความไม่แน่นอนของเครื่องมือวัด แล้วเราพบว่า ค่าที่อ่านได้นั้นอาจอยู่นอก Specification ในทางมาตรวิทยา ควรสรุปว่า ใช้งานไม่ได้
เพื่อแก้ไขปัญหานี้ เราจึงต้องทำการกำหนดค่า Upper control limit (UCL: จุดควบคุมด้านบน) และ Lower control limit (LCL: จุดควบคุมด้านบน)โดยสามารถคำนวณได้จาก

อย่างไรก็ตาม การรายงานค่า Uncertainty จะรายงานที่ค่าความเชื่อมั่น 95% (K=2) ซึ่งหมายความว่าในการวัดค่าเดิมซ้ำๆ จำนวน100 ครั้ง จะมีความน่าจะเป็นที่ มีค่าถูกต้อง 95 ครั้ง ดังนั้นถ้าเรา ไม่สามารถรับค่าที่ความเชื่อมั่นนี้ได้ก็สามารถขยับไปที่ 99.7% (K=3) โดย
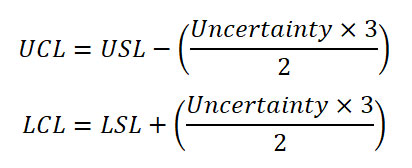
ข้อควรระวังเมื่อเรากำหนด LCL และ UCL ที่ทีค่าแคบมากๆ ก็อาจจะส่งผลต่อ ปริมาณของเสียที่เกิดขึ้นจากการผลิตได้ ในการเลือก วิธีการสอบเทียบ หรือผู้ให้บริการจึงควรคำนึงถึงเรื่องนี้ด้วย ควรเลือกให้เหมาะสมกับ กระบวนการและต้นทุนจากตัวอย่างข้างต้น เราจะพบว่าค่า Uncertainty นั้นมีความสำคัญต่อการวัด ดั้งนั้น ในตอนต่อไปเราจะคุยกันถึงเรื่อง Uncertainty กันครับ
 ISO 9001 ข้อ 8.5.5 กิจกรรมหลังการส่งมอบ ขอบเขตแค่ไหนถึงพอ
 ISO 9001 ข้อ 8.6 การปล่อยผลิตภัณฑ์และบริการ — ประตูสุดท้ายที่ต้องมีคนถือกุญแจ
 ISO 9001 ข้อ 8.5.3 ทรัพย์สินของลูกค้าและของผู้ให้บริการภายนอก — ข้อมูลก็เป็นทรัพย์สิน
 ISO 9001:2015 ข้อ 8.5.2 การชี้บ่งและการสอบกลับได้ — สามเรื่องที่ไม่ใช่เรื่องเดียวกัน
 ISO 9001:2015 ข้อ 8.3 การออกแบบและพัฒนา ตีความข้อกำหนดพร้อมตัวอย่างในบริบทไทย
 ISO 9001:2015 ข้อ 9.1.2 ความพึงพอใจของลูกค้า — อธิบายและตีความข้อกำหนด