
เมื่อ เครื่องตรวจจับโลหะ เป็นจุดควบคุมวิกฤติของการผลิตอาหาร ต้องดูแลอย่างไรบ้าง ?
ต้องเข้าใจการทำงานของเครื่องจับโลหะ ว่ามีการทำงานอย่างไร
เพื่อให้สามารถ รับรองความใช้ได้ของมาตรการควบคุมที่จุด CCP (validate the CCP) และทำการวิเคราะห์หาสาเหตุ ได้เมื่อเกิดปัญหา
- การรับรองความใช้ได้ของจุดที่ต้องทำการวางชิ้นทดสอบ
ตำแหน่งที่ จะวางชิ้นทดสอบมีความสำคัญมาก เพราะจำเป็นต้องมั่นใจว่าวางอยู่ในตำแหน่งที่ตรวจจับได้ยากที่สุดสำหรับเครื่องตรวจจับโลหะ โดยดูภาพของหัวตรวจจับ
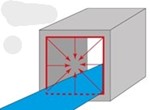 ภาพที่ 1 – หัวตรวจจับ
สัญญาณมาจากหัวตรวจจับ (ดูภาพที่ 1) และสัญญาณนี้ จะกระตุ้นให้เกิดการคัดแยก เมื่อมีการตรวจพบโลหะ ดังนั้น ดูที่รูปภาพที่ 1 : ของหัวตรวจจับอีกครั้งและวาดเส้นสีเขียวจากมุมของหัวตรวจจับ จะสามารถเห็นได้ว่าบริเวณไหนคือจุดที่ตัวตรวจจับมีความไวต่ำที่สุด
จุดนี้คือบริเวณที่เครื่องตรวจจับโลหะตรวจหาชิ้นโลหะได้ยากที่สุด (ดูภาพที่ 2) ดังนั้น ชิ้นทดสอบโลหะ จะถูกวางที่จุดนี้ เพื่อให้มั่นใจว่าคุณกำลังทดสอบเครื่องในสภาวะที่การตรวจจับมีความไวต่ำที่สุด
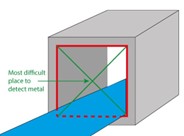
ภาพที่ 2 – หัวตรวจจับ (จุดที่ความไวต่ำที่สุด)
- ขนาดและรูปร่างของผลิตภัณฑ์ต่อการวางชิ้นทดสอบ เพื่อตรวจจับโลหะ
ขนาดและรูปร่างของผลิตภัณฑ์มีบทบาทสำคัญ หากผลิตภัณฑ์ของคุณมีความสูง ชิ้นทดสอบจะต้องวางอยู่ตรงกึ่งกลางของผลิตภัณฑ์ เพื่อให้มั่นใจว่ามันอยู่ในตำแหน่งที่เป็นจุดอ่อนที่สุด ตามที่แสดงในแผนภาพ (ดูภาพที่ 3)
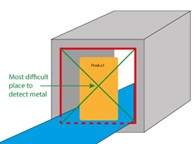
ภาพที่ 3 – หัวตรวจจับ (ผลิตภัณฑ์ที่มีความสูง)
ในทางกลับกัน หากผลิตภัณฑ์ของมีขนาดเล็ก จุดที่เครื่องตรวจจับตรวจพบโลหะได้ยากที่สุดจะอยู่ด้านบนของผลิตภัณฑ์ ดังนั้น ชิ้นทดสอบควรวางไว้ในตำแหน่งนี้ (ดูภาพที่ 4)
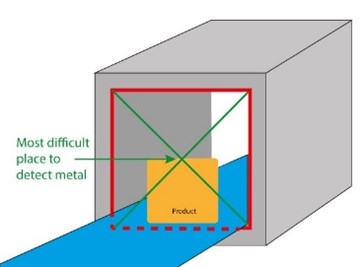
ภาพที่ 4 – หัวตรวจจับ (ผลิตภัณฑ์ขนาดเล็ก)
สรุป สำหรับขั้นตอนนี้สิ่งที่ต้องทำคือ การหาจุดที่ จะต้องวางชิ้นทดสอบ Fe /SUS / Non-Fe ที่จุดใดเมื่อทำการทวนสอบประสิทธิภาพของเครื่อง โดยทำการทดลองดังนี้
- ให้วัดความสูงของหัวตรวจจับจากสายพานลำเลียง
- บันทึกค่าลงในรายงานการรับรองความใช้ได้ของเครื่องตรวจจับโลหะ (validation report)
- บันทึกขนาดของผลิตภัณฑ์ที่ผลิต พร้อมระบุขนาดแต่ละชนิด เพื่อแสดงว่าความสูงของผลิตภัณฑ์เมื่อวางบนสายพานอยู่ตำแหน่งใดเมื่อเทียบกับหัวตรวจจับ
จากข้อมูลนี้ ให้พิจารณาว่าชิ้นทดสอบควรวางไว้ตรงกึ่งกลางของผลิตภัณฑ์หรือบนด้านบนของผลิตภัณฑ์ (ขึ้นอยู่กับว่าตำแหน่งใดใกล้จุดอ่อนที่สุดของการตรวจจับมากกว่า) และบันทึกตำแหน่งนี้สำหรับผลิตภัณฑ์แต่ละขนาด ลงใน รายงานการรับรองความใช้ได้ของเครื่องตรวจจับโลหะ (validation report)
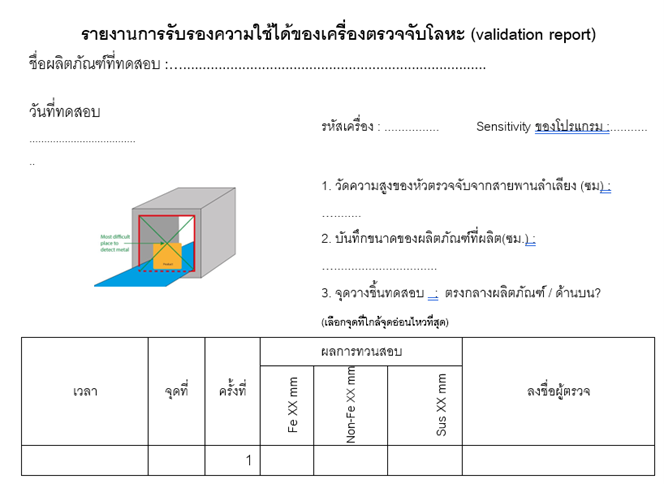
ตัวอย่างรายงานการ validate จุดที่จะวางชิ้นทดสอบ
หากบริษัท มีเครื่องตรวจจับเพียงเครื่องเดียว แต่ใช้กับผลิตภัณฑ์หลากหลายขนาด จึงจำเป็นต้องเปลี่ยนตำแหน่งของชิ้นทดสอบ ขึ้นอยู่กับว่ากำลังผลิตสินค้าชนิดใด
โดยเมื่อเริ่มผลิตสินค้าตัวอย่างสำหรับการทดลอง ให้ “เรียนรู้” เครื่องตรวจจับให้รู้จักกับผลิตภัณฑ์ เพื่อให้มั่นใจว่าความไวในการตรวจจับถูกต้อง
การทดสอบนี้เป็นข้อแนะนำในการ ทำการทดสอบ โดยการเตรียมชุดทดสอบ โดยใช้ชิ้นทดสอบขนาดปัจจุบัน แล้วส่งผ่านเครื่องตรวจจับ 30 ครั้ง ถ้าชุดทดสอบทั้ง 30 ผ่านการตรวจจับ ให้บันทึกผล รายงานการรับรองความใช้ได้ของเครื่องตรวจจับโลหะ (validation report) จากนั้นลองใช้ชิ้นทดสอบที่มีขนาดเล็กลง แล้วทำซ้ำขั้นตอนเดิม ขนาดที่ได้รับการยืนยันว่าใช้ได้จริงและตรวจจับได้สำเร็จ
บันทึกผลการทดลองทั้งหมดในรายงานการรับรองความใช้ได้ของเครื่องตรวจจับโลหะ (validation report) และต้องทำการตรวจสอบซ้ำทุกครั้งที่มีการเปลี่ยนแปลง เช่น สูตรผลิตภัณฑ์ ขนาด น้ำหนัก หรืออุปกรณ์ที่ใช้ผลิตสินค้า และทำการทวนสอบนี้ปีละครั้งหลังจากที่มีการบำรุงรักษาเครื่องตรวจจับโลหะ
- หลังจากที่มีการการรับรองความใช้ได้ของจุดการทดสอบ ความไว (sensitivity) ของเครื่องตรวจจับโลหะ กับสินค้าแต่ละชนิดที่คุณผลิต หลังจากนั้น ก็จะเป็นการทวนสอบประสิทธิภาพของเครื่อง ซึ่งส่วนมากก็จะเป็น HACCP Plan ของแต่ละ บริษัทนั้นเอง
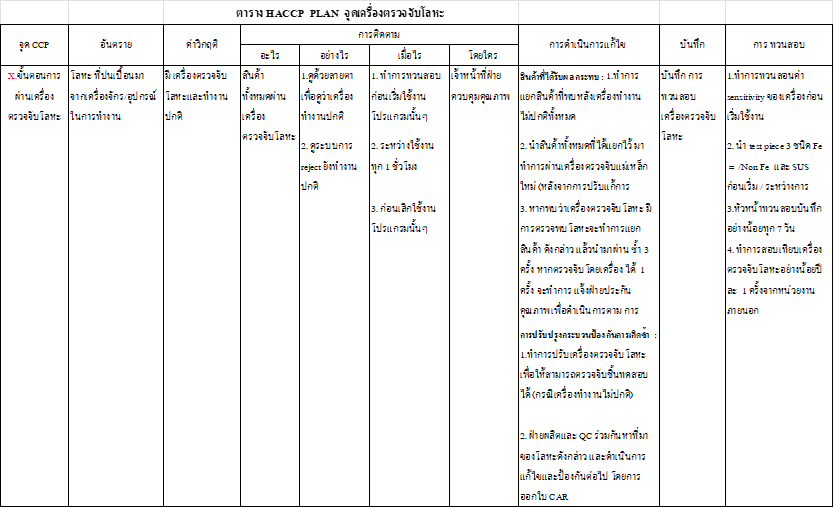
ตัวอย่าง HACCP Plan ณ จุดผ่านเครื่องตรวจจับโลหะ
บทความนี้อ้างอิงข้อมูลบางส่วนจาก https://techni-k.co.uk/product-safety-plan/ccp-metal-detection/#Metal-detection-validation
เกี่ยวกับผู้ตรวจทานบทความ
ศรีประไพ วงศ์ศรีกุล (Sriprapai Wongsrikul)
วิทยากร / ผู้ตรวจประเมิน – มาตรฐานความปลอดภัยอาหาร · วิทยากรที่ได้รับอนุมัติจาก BRCGS (Food Issue 9, Packaging Issue 7, Gluten-Free Issue 4) · FSPCA Lead Instructor (PCQI)
- ปริญญาโท การจัดการอุตสาหกรรม (มหาวิทยาลัยรามคำแหง) · ปริญญาตรี วิทยาศาสตร์ จุลชีววิทยา (มจธ.)
- ประสบการณ์ในอุตสาหกรรมผลิตพริกไทยและเครื่องเทศ 7 ปี ก่อนเริ่มงานตรวจประเมินตั้งแต่ปี 2006 กับหน่วยรับรองที่ได้รับการรับรองระบบงานจาก UKAS, ANAB หรือ JAS-ANZ
- ตรวจประเมิน BRCGS Food Safety, FSSC 22000, ISO 22000, GMP/GHPs และ HACCP, ISO 9001 และ ISO 14001 รวมถึงการตรวจซัพพลายเออร์ตามข้อกำหนดของผู้ค้าปลีกและผู้ผลิตอาหารระดับสากล
- ประสบการณ์ตรวจประเมินในฮ่องกง มาเก๊า มาเลเซีย สิงคโปร์ และอินเดีย · พัฒนาผู้ตรวจประเมินในบทบาท Operations Manager และการอนุมัติผู้ตรวจประเมินในประเทศจีน
- เคยเป็นวิทยากรที่ได้รับอนุมัติสำหรับหลักสูตร ISO 22000 / FSSC 22000 Lead Auditor ที่ขึ้นทะเบียนกับ IRCA
ภาษาที่สอน: ไทยและอังกฤษ
หลักสูตรที่เกี่ยวข้อง
GHPs / HACCP ระบบการจัดการความปลอดภัยอาหาร
EQA Thailand เปิดอบรมหลักสูตรนี้ และเป็นหน่วยตรวจรับรอง (Certification Body) ที่สามารถตรวจรับรองระบบตามมาตรฐานนี้ได้ด้วย
หลักสูตรมีเนื้อหาเป็นการทั่วไป ไม่ใช่การให้คำปรึกษาเฉพาะราย และการเข้าอบรมไม่มีผลต่อผลการตรวจประเมิน
อ่านต่อเกี่ยวกับมาตรฐานนี้: ความปลอดภัยอาหาร GHPs, HACCP, ISO 22000, FSSC 22000, BRCGS
 ISO 22000 ข้อ 7.5 เอกสารสารสนเทศ: เมื่อประกาศกระทรวงและข้อกำหนดของลูกค้าเป็นเอกสารของระบบ
 ISO 22000 ข้อ 4.4 ระบบการจัดการความปลอดภัยของอาหาร: กริยา “ปรับให้ทันสมัย” ที่มีเพิ่มจากโครงสร้างร่วม
 ISO 22000 ข้อ 6.3 การวางแผนการเปลี่ยนแปลง: เมื่อการเปลี่ยนตัวบุคคลเป็นการเปลี่ยนแปลงของระบบ