
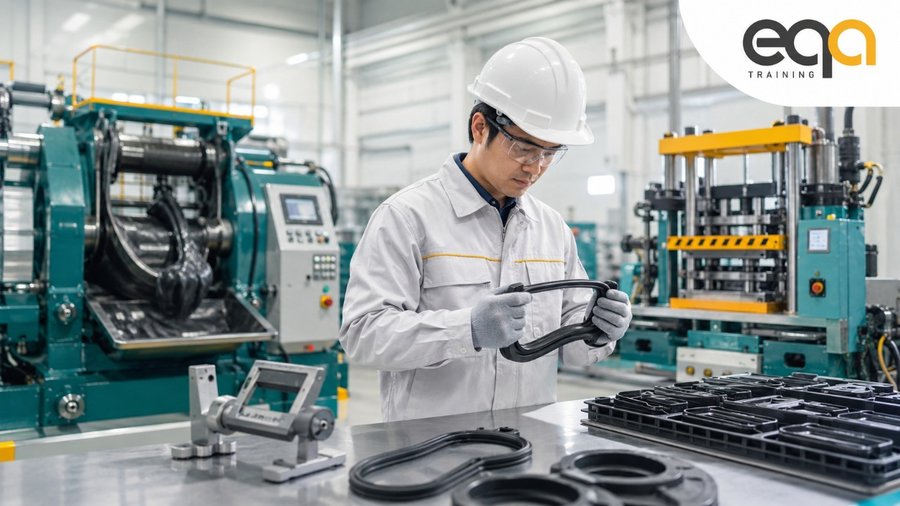
การผลิตชิ้นส่วนยางสำหรับอุตสาหกรรมยานยนต์ต้องควบคุมหลายปัจจัย ตั้งแต่วัตถุดิบ สูตรยาง การชั่งและจ่ายสาร การผสมยางคอมพาวด์ การจัดเก็บ การขึ้นรูปด้วยแม่พิมพ์ การวัลคาไนซ์ การตรวจสอบ ไปจนถึงการทดสอบสมบัติของผลิตภัณฑ์
แม้ชิ้นงานยางจะมีรูปร่างภายนอกปกติ แต่สมบัติของวัสดุอาจไม่เป็นไปตามข้อกำหนด หากสูตรหรือสภาวะกระบวนการคลาดเคลื่อน เช่น
- ความแข็งไม่เป็นไปตามข้อกำหนด
- ความต้านทานแรงดึงต่ำ
- การยืดตัวผิดปกติ
- การวัลคาไนซ์ไม่เพียงพอหรือมากเกินไป
- การยึดติดระหว่างยางกับโลหะหรือพลาสติกไม่เหมาะสม
- ยางคอมพาวด์เกิดการปนเปื้อนหรือใช้เกินอายุ
CQI-30 การประเมินระบบกระบวนการผลิตยาง—การผสมและการขึ้นรูป ฉบับที่ 1 (CQI-30 Rubber Processing System Assessment—Mixing & Molding, 1st Edition) จึงใช้เป็นแนวทางประเมินว่ากระบวนการผลิตยางได้รับการวางแผน ควบคุม ตรวจสอบ และจัดเก็บหลักฐานอย่างเป็นระบบหรือไม่
CQI-30 คืออะไร?
CQI-30 เป็นแบบประเมินกระบวนการพิเศษที่เกี่ยวข้องกับการผลิตชิ้นส่วนยาง โดยเน้น 2 กลุ่มกระบวนการหลัก ได้แก่
- การผสมยางคอมพาวด์ (Rubber Mixing)
- การขึ้นรูปยางด้วยแม่พิมพ์ (Rubber Molding)
หน้าปกแบบประเมินกำหนดให้โรงงานระบุประเภทกระบวนการที่ดำเนินการ เช่น
- การฉีดขึ้นรูปยาง (Injection Molding)
- การขึ้นรูปแบบถ่ายโอน (Transfer Molding)
- การอัดขึ้นรูปยาง (Compression Molding)
- การผสมยางคอมพาวด์ (Mixing)
รวมถึงข้อมูลสถานประกอบการ วันที่ประเมิน ผู้ประเมิน และจำนวนประเด็นที่ต้องแก้ไข
Rubber Compounding และ Rubber Mixing ต่างกันอย่างไร?
คำสองคำนี้เกี่ยวข้องกัน แต่ไม่ควรใช้แทนกันทั้งหมด
การออกสูตรและเตรียมยางคอมพาวด์
การเตรียมสูตรยางคอมพาวด์ (Rubber Compounding) หมายถึงการกำหนดชนิดและสัดส่วนของวัตถุดิบ เช่น
- ยางดิบ
- สารตัวเติม
- น้ำมัน
- สารช่วยการแปรรูป
- สารป้องกันการเสื่อม
- สารเร่ง
- สารวัลคาไนซ์
เป้าหมายคือกำหนดสูตรให้ได้สมบัติของยางตรงตามการใช้งาน
การผสมยางคอมพาวด์
การผสมยางคอมพาวด์ (Rubber Mixing) หมายถึงการนำวัตถุดิบตามสูตรเข้าสู่เครื่องผสม และควบคุมปัจจัย เช่น ลำดับการเติม เวลา อุณหภูมิ และสภาวะการผสม
ดังนั้น สูตรที่ถูกต้องเพียงอย่างเดียวยังไม่เพียงพอ หากการชั่ง การเติม หรือการผสมไม่เป็นไปตามวิธีที่กำหนด
CQI-30 เหมาะกับโรงงานประเภทใด?
CQI-30 เหมาะกับสถานประกอบการที่มีกระบวนการเกี่ยวข้องกับการผลิตยาง เช่น
- การเตรียมอีลาสโตเมอร์
- การเตรียมผ้าและสิ่งทอ
- การรีดแผ่นและการเคลือบยาง
- การเคลือบสารละลายบนสิ่งทอ
- การเตรียมและผสมยางคอมพาวด์
- การฉีดขึ้นรูปยาง
- การขึ้นรูปแบบถ่ายโอน
- การอัดขึ้นรูปยาง
- การขึ้นรูปผลิตภัณฑ์ยางเสริมสิ่งทอ
- การขึ้นรูปชิ้นงานยางประกอบกับโลหะหรือพลาสติก
- การเตรียมผิววัสดุฐานก่อนการยึดติด
ขอบเขตดังกล่าวปรากฏอยู่ในส่วนข้อมูลทั่วไปและการสำรวจก่อนการประเมินของเอกสารหลักสูตร
โครงสร้างของแบบประเมิน CQI-30
แบบประเมิน CQI-30 แบ่งออกเป็น 8 ส่วนหลัก ได้แก่
| ส่วน | หัวข้อการประเมิน |
|---|---|
| 1 | ข้อมูลทั่วไปและการสำรวจก่อนการประเมิน |
| 2 | ความรับผิดชอบของฝ่ายบริหารและการวางแผนคุณภาพ |
| 3 | การตรวจประเมินงานจริง |
| 4 | การผสมยางคอมพาวด์ |
| 5 | การตรวจสอบและการทดสอบ |
| 6 | อาคารสถานที่และเครื่องจักรอุปกรณ์ |
| 7 | การขึ้นรูปยางด้วยแม่พิมพ์ |
| 8 | การเตรียมผิววัสดุฐาน |
โครงสร้างนี้แสดงให้เห็นว่า CQI-30 ไม่ได้ประเมินเฉพาะเครื่องจักรหรือผลิตภัณฑ์ แต่ครอบคลุมทั้งระบบบริหารคุณภาพ บุคลากร กระบวนการผลิต ห้องปฏิบัติการ และหลักฐานการปฏิบัติงานจริง
ส่วนที่ 1 ข้อมูลทั่วไปและการสำรวจก่อนการประเมิน
ส่วนแรกใช้กำหนดขอบเขตและความสามารถของโรงงาน รวมถึงวิธีการวัลคาไนซ์ที่ใช้งาน
การวัลคาไนซ์คืออะไร?
การวัลคาไนซ์หรือการคงรูปยาง (Vulcanization/Curing) คือกระบวนการที่ทำให้โครงสร้างโมเลกุลของยางเกิดการเชื่อมโยง ส่งผลให้ยางมีความยืดหยุ่น ความแข็งแรง และความทนทานตามที่กำหนด
วิธีหลักในการวัลคาไนซ์ที่กล่าวถึงในเอกสาร ได้แก่
- การวัลคาไนซ์ในหม้อนึ่งความดัน (Autoclave)
- การวัลคาไนซ์ภายในแม่พิมพ์ (In-Mold Curing)
- การวัลคาไนซ์หรืออบในเตา (Oven Curing)
หลังจากนั้น อาจมีกระบวนการต่อเนื่อง เช่น
- การอบหลังวัลคาไนซ์ (Post Cure)
- การกำจัดครีบยาง (Deflashing)
- การตัดแต่งชิ้นงานหลังขึ้นรูป
- การตรวจสอบและทดสอบผลิตภัณฑ์
คำว่า Curing ในบริบทอุตสาหกรรมยางจึงควรแปลว่า “การวัลคาไนซ์” หรือ “การคงรูปยาง” ไม่ควรใช้เพียงคำว่า “การอบ” เพราะกระบวนการไม่ได้มีเฉพาะการให้ความร้อน
ส่วนที่ 2 ความรับผิดชอบของฝ่ายบริหารและการวางแผนคุณภาพ
ต้องมีผู้รับผิดชอบที่มีความรู้ด้านกระบวนการยาง
องค์กรต้องกำหนดผู้เชี่ยวชาญหรือผู้รับผิดชอบด้านการผสมและการขึ้นรูปยางอย่างชัดเจน
ผู้ประเมินจะพิจารณาเรื่อง เช่น
- ชื่อและตำแหน่ง
- ตำแหน่งในผังองค์กร
- หน้าที่และความรับผิดชอบ
- การศึกษาและประสบการณ์
- ประสบการณ์ในโรงงานผสมหรือขึ้นรูปยาง
- สถานะการทำงานประจำในสถานที่รับการประเมิน
การวางแผนคุณภาพผลิตภัณฑ์ล่วงหน้า
องค์กรต้องนำการวางแผนคุณภาพผลิตภัณฑ์ล่วงหน้า (Advanced Product Quality Planning: APQP) มาใช้ในการเตรียมกระบวนการผลิต
หัวข้อที่ต้องพิจารณา ได้แก่
- การศึกษาความเป็นไปได้ก่อนเริ่มผลิต
- ความพร้อมของเครื่องจักรและอุปกรณ์
- ความสามารถในการควบคุมกระบวนการ
- ข้อกำหนดของผลิตภัณฑ์และลูกค้า
- การควบคุมการเปลี่ยนแปลงหลังการอนุมัติ PPAP
กำหนดให้ตรวจสอบทั้งการศึกษาความเป็นไปได้และขั้นตอนควบคุมการเปลี่ยนแปลงหลัง PPAP
FMEA ต้องเป็นปัจจุบันและตรงกับกระบวนการจริง
การวิเคราะห์รูปแบบความล้มเหลวและผลกระทบ (Failure Mode and Effects Analysis: FMEA) ต้องสะท้อนกระบวนการที่ใช้งานอยู่
ผู้ประเมินต้องตรวจสอบว่า
- FMEA จัดทำโดยทีมที่เกี่ยวข้อง
- ครอบคลุมตั้งแต่รับวัตถุดิบจนถึงการส่งมอบ
- สอดคล้องกับแผนควบคุมและวิธีปฏิบัติงาน
- ระบุคุณลักษณะพิเศษขององค์กรและลูกค้า
- ได้รับการทบทวนเมื่อเกิดปัญหาหรือมีการเปลี่ยนแปลง
FMEA ต้องเชื่อมโยงกับแผนควบคุม วิธีปฏิบัติงาน และใบสั่งผลิต
แผนควบคุมต้องครอบคลุมพารามิเตอร์สำคัญ
แผนควบคุม (Control Plan) ต้องครอบคลุมตั้งแต่การรับวัตถุดิบจนถึงการส่งมอบผลิตภัณฑ์
ข้อมูลที่ควรกำหนด ได้แก่
- คุณลักษณะผลิตภัณฑ์ที่ต้องควบคุม
- พารามิเตอร์กระบวนการ
- วิธีตรวจสอบ
- เครื่องมือวัด
- ขนาดตัวอย่าง
- ความถี่ในการตรวจ
- เกณฑ์การยอมรับ
- แผนตอบสนองเมื่อผลไม่เป็นไปตามข้อกำหนด
ขนาดตัวอย่างและความถี่ต้องสอดคล้องกับข้อกำหนดขั้นต่ำในตารางกระบวนการ
มาตรฐานและข้อกำหนดต้องเป็นฉบับปัจจุบัน
องค์กรต้องควบคุมมาตรฐานและข้อมูลจำเพาะที่เกี่ยวข้อง เช่น
- SAE
- AIAG
- ASTM
- ข้อกำหนดเฉพาะของลูกค้า
- แบบผลิตภัณฑ์
- ข้อมูลจำเพาะของวัสดุ
- วิธีทดสอบ
ต้องมีระบบติดตาม ทบทวน และสื่อสารข้อกำหนดที่ได้รับการแก้ไข รวมถึงระบุผู้รับผิดชอบอย่างชัดเจน
ต้องมีวิธีปฏิบัติงานที่ผู้ปฏิบัติงานเข้าถึงได้
วิธีปฏิบัติงาน (Work Instruction: WI) ต้องระบุค่าควบคุมที่จำเป็นสำหรับชิ้นส่วน ตระกูลชิ้นส่วน หรือกระบวนการ
เอกสารอาจอยู่ในรูปของ
- คู่มือการทำงาน
- ใบงาน
- สูตรในระบบคอมพิวเตอร์
- เอกสารควบคุมอื่นที่เทียบเท่า
กำหนดให้ WI ครอบคลุมพารามิเตอร์การทำงานที่เกี่ยวข้องและพร้อมใช้ ณ จุดปฏิบัติงาน
ต้องศึกษาความสามารถของกระบวนการ
องค์กรต้องศึกษาความสามารถเบื้องต้นของผลิตภัณฑ์หรือกระบวนการ เช่น ค่า Ppk และต้องศึกษาใหม่เมื่อเกิดการเปลี่ยนแปลงสำคัญ เช่น
- การย้ายเครื่องจักร
- การติดตั้งอุปกรณ์ใหม่
- การเปลี่ยนสูตรหรือสารเคมี
- การเปลี่ยนเครื่องมือครั้งใหญ่
- การปรับเปลี่ยนกระบวนการที่มีนัยสำคัญ
เมื่อค่าความสามารถไม่เป็นไปตามข้อกำหนด ต้องมีขั้นตอนตอบสนองที่ชัดเจน
ต้องประเมิน CQI-30 อย่างน้อยทุก 12 เดือน
กำหนดให้ดำเนินการประเมินภายในอย่างน้อยทุก 12 เดือน และใช้แบบประเมิน CQI-30 ฉบับล่าสุด
ส่วนที่ 3 การตรวจประเมินงานจริง
การตรวจประเมินงานจริง (Job Audit) คือการเลือกผลิตภัณฑ์หรือคำสั่งผลิตจริงขึ้นมาตรวจสอบตั้งแต่ต้นจนจบกระบวนการ
หลักฐานที่ต้องตรวจสอบอาจประกอบด้วย
- การทบทวนสัญญา
- APQP
- FMEA
- แผนควบคุม
- ข้อกำหนดของแม่พิมพ์
- การตรวจรับวัตถุดิบ
- หมายเลขชิ้นส่วนและหมายเลขล็อต
- การชี้บ่งระหว่างกระบวนการ
- การสอบกลับได้
- ผลการตรวจสอบผลิตภัณฑ์
- ฉลากและภาชนะบรรจุ
- การอนุมัติปล่อยผลิตภัณฑ์
เอกสารกำหนดให้ Job Audit ตรวจสอบความสอดคล้องระหว่างข้อกำหนด เอกสาร และการผลิตจริง
ส่วนที่ 4 การผสมยางคอมพาวด์
การผสมยางคอมพาวด์เป็นกระบวนการนำยางดิบ สารตัวเติม น้ำมัน สารช่วยการแปรรูป สารเร่ง และสารวัลคาไนซ์มาผสมตามสูตร เพื่อให้ได้ยางคอมพาวด์ที่มีสมบัติพร้อมสำหรับการขึ้นรูป
การควบคุมวัตถุดิบและสูตร
องค์กรต้องควบคุมเรื่องสำคัญ เช่น
- ชนิดและเกรดของยางดิบ
- ชนิดของสารเคมี
- หมายเลขล็อต
- อายุการเก็บรักษา
- สภาพการจัดเก็บ
- สูตรที่ได้รับอนุมัติ
- การเปลี่ยนแปลงสูตร
- การสอบกลับได้ของวัตถุดิบ
การชั่งและจ่ายสาร
การชั่งวัตถุดิบต้องดำเนินการด้วยเครื่องชั่งที่เหมาะสมและได้รับการสอบเทียบ
ต้องมีการป้องกัน
- การใช้วัตถุดิบผิดชนิด
- การชั่งผิดน้ำหนัก
- การสลับสูตร
- การตกหล่นของส่วนประกอบ
- การปนเปื้อนระหว่างสูตร
วัตถุดิบที่ชั่งแล้วควรได้รับการชี้บ่งสูตร หมายเลขแบตช์ น้ำหนัก และสถานะให้ชัดเจน
การควบคุมยางคอมพาวด์แต่ละแบตช์
ยางคอมพาวด์แต่ละแบตช์ต้องสามารถเชื่อมโยงกับ
- สูตร
- หมายเลขแบตช์
- ล็อตวัตถุดิบ
- วันที่และเวลาผสม
- เครื่องจักร
- ผู้ปฏิบัติงาน
- ผลการทดสอบ
- สถานะผ่านหรือไม่ผ่าน
กำหนดให้ตรวจวัดคุณลักษณะสำคัญของแต่ละแบตช์ รวมถึงควบคุมเครื่องมือวัดและความสามารถของผู้ปฏิบัติงาน
การอนุมัติยางคอมพาวด์ก่อนใช้งาน
ยางคอมพาวด์ที่ยังไม่ได้รับการอนุมัติผลการทดสอบต้องไม่ถูกนำไปใช้ในกระบวนการขึ้นรูป
ยางคอมพาวด์ที่ไม่เป็นไปตามข้อกำหนดต้องได้รับการ
- แบ่งแยก
- ชี้บ่งสถานะ
- ป้องกันการนำไปใช้โดยไม่ได้รับอนุญาต
- ทบทวนโดยผู้มีอำนาจ
- บันทึกผลการตัดสินใจ
- รักษาการสอบกลับได้
กำหนดให้ผลการทดสอบสามารถสอบกลับได้ และต้องมีผู้ผ่านการฝึกอบรมอนุมัติสถานะของแบตช์
ส่วนที่ 5 การตรวจสอบและการทดสอบ
CQI-30 ให้ความสำคัญกับความสามารถในการทดสอบทั้งยางคอมพาวด์และผลิตภัณฑ์สำเร็จรูป
เครื่องมือทดสอบที่เกี่ยวข้อง
ตัวอย่างเครื่องมือที่ระบุในเอกสาร ได้แก่
- เครื่องผสมยางแบบสองลูกกลิ้ง (Two-Roll Mill)
- เครื่องอัดขึ้นรูปชิ้นทดสอบ
- แม่พิมพ์แผ่นทดสอบตาม ASTM D3182
- เตาอบตาม ASTM E145
- เครื่องรีโอมิเตอร์ทดสอบการวัลคาไนซ์
- เครื่องวัดความหนืดมูนนี (Mooney Viscometer)
- เครื่องทดสอบแรงแบบสากล
- เครื่องวัดความแข็ง
การทดสอบสมบัติแรงดึง
เอกสารอ้างอิงมาตรฐาน ASTM D412 และ ISO 37 สำหรับการทดสอบสมบัติแรงดึงของยาง
ผลการทดสอบอาจครอบคลุม
- ความต้านทานแรงดึง
- การยืดตัวเมื่อขาด
- มอดูลัสที่ค่าการยืดตัวที่กำหนด
การทดสอบความแข็ง
มาตรฐานที่กล่าวถึง ได้แก่
- ASTM D2240
- ASTM D1415
- ISO 7619
การทดสอบการเสียรูปถาวรจากแรงอัด
การทดสอบการเสียรูปถาวรหลังรับแรงอัด (Compression Set) อาจอ้างอิง ASTM D395
การทดสอบพฤติกรรมการวัลคาไนซ์
เครื่องรีโอมิเตอร์ทดสอบการวัลคาไนซ์ใช้วิเคราะห์พฤติกรรมของยางคอมพาวด์ เช่น
- เวลาเริ่มวัลคาไนซ์
- ค่า Ts2
- ค่า Tc50
- ค่า Tc90
- ค่าแรงบิดต่ำสุด
- ค่าแรงบิดสูงสุด
ข้อมูลเหล่านี้ช่วยประเมินว่ายางคอมพาวด์มีพฤติกรรมการคงรูปตรงตามข้อกำหนดหรือไม่
การวัดความหนืดมูนนี
เครื่องวัดความหนืดมูนนีใช้ประเมินลักษณะการไหลและความสามารถในการแปรรูปของยางคอมพาวด์
ค่าที่ผิดปกติอาจบ่งชี้ถึงความแตกต่างของวัตถุดิบ การผสม หรือสภาพของยางคอมพาวด์
ส่วนที่ 6 อาคารสถานที่และเครื่องจักรอุปกรณ์
การควบคุมความสะอาดและการปนเปื้อน
ต้องควบคุมไม่ให้ยางคอมพาวด์ วัตถุดิบ หรือสารเคมีต่างสูตรเกิดการปะปนกัน
ประเด็นที่ต้องพิจารณา ได้แก่
- เครื่องมือทำความสะอาดเฉพาะ
- วิธีทำความสะอาดเครื่องผสมและเครื่องรีด
- การตรวจยืนยันหลังทำความสะอาด
- การควบคุมเมื่อเปลี่ยนสูตรหรือหมายเลขชิ้นส่วน
- การจัดเก็บเครื่องมือ
- ระบบระบายอากาศ
การใช้หลักการตรวจสอบโดยบุคคลสองคนหรือ “การตรวจแบบสี่ตา” เพื่อยืนยันความสะอาดระหว่างการเปลี่ยนสูตรหรือผลิตภัณฑ์
การควบคุมเครื่องจักรและอะไหล่สำรอง
เครื่องจักรสำคัญต้องมี
- แผนบำรุงรักษา
- วิธีตรวจสอบสภาพ
- เครื่องมือวัดที่เหมาะสม
- เกณฑ์ยอมรับ
- อะไหล่สำรองที่สำคัญ
- ปริมาณอะไหล่ขั้นต่ำ
- รายชื่อผู้ส่งมอบและระยะเวลาจัดหา
กำหนดให้มีรายการอะไหล่สำคัญ พร้อมข้อมูลสินค้าคงคลังและแนวทางรักษาปริมาณขั้นต่ำ
ส่วนที่ 7 การขึ้นรูปยางด้วยแม่พิมพ์
CQI-30 ครอบคลุมวิธีการขึ้นรูปหลัก 3 ประเภท ได้แก่
- การอัดขึ้นรูปยาง
- การขึ้นรูปแบบถ่ายโอน
- การฉีดขึ้นรูปยาง
การอัดขึ้นรูปยาง
การอัดขึ้นรูปยาง (Compression Molding) คือการวางยางพรีฟอร์มหรือชิ้นยางเตรียมขึ้นรูปลงในโพรงแม่พิมพ์ แล้วใช้แรงกดและความร้อนเพื่อให้ยางไหลเต็มแม่พิมพ์และเกิดการวัลคาไนซ์
ประเด็นควบคุมอาจประกอบด้วย
- น้ำหนักของยางพรีฟอร์ม
- ขนาดและรูปร่าง
- ตำแหน่งการวาง
- อุณหภูมิแม่พิมพ์
- แรงดัน
- เวลาวัลคาไนซ์
- สภาพแม่พิมพ์
- การตรวจชิ้นงานหลังขึ้นรูป
การขึ้นรูปแบบถ่ายโอน
การขึ้นรูปแบบถ่ายโอน (Transfer Molding) ใช้แรงดันส่งยางจากห้องป้อน ผ่านทางวิ่งเข้าสู่โพรงแม่พิมพ์
เอกสารกำหนดให้ควบคุม
- การชี้บ่งก้อนยางป้อน
- อายุการเก็บรักษาหรือวันใช้ก่อน
- การเชื่อมโยงข้อมูลกับใบติดตามงาน
- การทดสอบพฤติกรรมการวัลคาไนซ์ ณ จุดใช้งาน
การฉีดขึ้นรูปยาง
การฉีดขึ้นรูปยาง (Rubber Injection Molding) เป็นการป้อนยางเข้าสู่ชุดฉีด แล้วส่งยางเข้าสู่โพรงแม่พิมพ์ด้วยแรงดัน
เอกสารกำหนดให้ควบคุมเรื่อง เช่น
- ขนาดและรูปทรงของแถบยางป้อนเข้าเครื่อง
- น้ำหนักวัสดุ
- อายุการเก็บรักษา
- การทดสอบพฤติกรรมการวัลคาไนซ์ของแถบยาง
- การระบุวันใช้ก่อนในใบงาน
การควบคุมยางพรีฟอร์ม
ยางพรีฟอร์ม (Rubber Preform) คือชิ้นยางที่เตรียมขนาด น้ำหนัก และรูปร่างไว้ก่อนนำเข้าสู่แม่พิมพ์
โรงงานควรควบคุม
- น้ำหนัก
- ขนาดและรูปร่าง
- หมายเลขแบตช์
- อายุการเก็บรักษา
- สภาพการจัดเก็บ
- ความไวต่ออุณหภูมิและความชื้น
- การชี้บ่งสถานะ
การควบคุมชิ้นส่วนอินเสิร์ต
ผลิตภัณฑ์ยางบางประเภทมีชิ้นส่วนโลหะ พลาสติก หรือวัสดุอื่นวางอยู่ในแม่พิมพ์ เพื่อให้ยางขึ้นรูปและยึดติดกับชิ้นส่วนนั้น เรียกว่า ชิ้นส่วนอินเสิร์ต (Insert)
องค์กรต้องตรวจสอบว่า
- ใช้หมายเลขชิ้นส่วนถูกต้อง
- ใช้วัสดุถูกประเภท
- ชิ้นส่วนสะอาด
- ไม่มีการปนเปื้อน
- ผ่านการเตรียมผิวตามข้อกำหนด
- มีเกณฑ์ยอมรับและไม่ยอมรับ
- ตรวจสอบ ณ จุดใช้งาน
- จัดเก็บอย่างเหมาะสม
เอกสารกำหนดให้ตรวจอินเสิร์ต ณ จุดใช้งาน ป้องกันการปนเปื้อน และกำหนดเกณฑ์ยอมรับอย่างชัดเจน
ส่วนที่ 8 การเตรียมผิววัสดุฐาน
ผลิตภัณฑ์บางชนิดต้องยึดติดยางกับโลหะ พลาสติก หรือสิ่งทอ จึงต้องควบคุมการเตรียมผิววัสดุฐาน (Substrate Preparation)
กระบวนการอาจเกี่ยวข้องกับ
- การขจัดคราบน้ำมัน
- การล้างทำความสะอาด
- การทำผิวหยาบ
- การพ่นเม็ดขัด
- การกำจัดฝุ่น
- การลงสารรองพื้น
- การลงสารยึดติด
- การทำให้แห้ง
- การควบคุมเวลารอก่อนขึ้นรูป
- การป้องกันความชื้นและการปนเปื้อน
หัวใจสำคัญคือวัสดุฐานที่ผ่านการเตรียมผิวแล้วต้องได้รับการชี้บ่ง จัดเก็บ และนำไปใช้ภายในเงื่อนไขที่กำหนด
การกำจัดครีบและการตัดแต่งหลังขึ้นรูป
หลังนำชิ้นงานออกจากแม่พิมพ์ อาจต้องมีกระบวนการต่อเนื่อง ได้แก่
การกำจัดครีบยาง
การกำจัดครีบยาง (Deflashing) คือการนำครีบส่วนเกินที่เกิดบริเวณแนวประกบแม่พิมพ์ออก
ต้องควบคุมไม่ให้กระบวนการดังกล่าวทำให้
- ผิวชิ้นงานเสียหาย
- ขนาดเปลี่ยนแปลง
- เกิดรอยฉีก
- กระทบต่อพื้นที่ซีลหรือพื้นที่ใช้งาน
การตัดแต่งชิ้นงานหลังขึ้นรูป
การตัดแต่งชิ้นงานหลังขึ้นรูป (Post-Molding Trimming) อาจครอบคลุมการตัดส่วนเกิน การปรับขอบ หรือการตกแต่งให้ชิ้นงานเป็นไปตามแบบและข้อกำหนด
การสอบกลับได้ของผลิตภัณฑ์ยาง
ระบบการสอบกลับได้ (Traceability) ต้องสามารถเชื่อมโยงจากผลิตภัณฑ์สำเร็จรูปกลับไปยังข้อมูลสำคัญ เช่น
- สูตรยาง
- แบตช์ยางคอมพาวด์
- ล็อตวัตถุดิบ
- วันที่และกะการผลิต
- เครื่องจักร
- แม่พิมพ์หรือโพรงแม่พิมพ์
- ผู้ปฏิบัติงาน
- ผลการทดสอบ
- สถานะการอนุมัติ
การสอบกลับได้ที่มีประสิทธิผลช่วยให้องค์กรสามารถวิเคราะห์ปัญหา กำหนดขอบเขตผลิตภัณฑ์ที่ได้รับผลกระทบ และดำเนินการแก้ไขได้อย่างรวดเร็ว
การนำกลับมาผลิตหรือแก้ไขซ้ำ
คำว่า “การทำซ้ำ” อาจไม่ชัดเจน จึงควรแยกตามลักษณะของการดำเนินงาน
- การทำงานซ้ำ (Rework) คือการแก้ไขผลิตภัณฑ์ให้กลับมาเป็นไปตามข้อกำหนด
- การนำกลับเข้าสู่กระบวนการผลิตซ้ำ (Reprocessing) คือการนำวัสดุหรือผลิตภัณฑ์กลับไปผ่านกระบวนการบางขั้นตอนอีกครั้ง
องค์กรต้องมีขั้นตอนที่เป็นเอกสาร โดยระบุ
- งานประเภทใดอนุญาตหรือไม่อนุญาต
- ใครเป็นผู้อนุมัติ
- วิธีดำเนินการ
- วิธีชี้บ่ง
- วิธีตรวจสอบหลังดำเนินการ
- การเก็บบันทึก
- หลักฐานว่าผลิตภัณฑ์ยังตรงตามข้อกำหนด
ข้อกำหนดดังกล่าวปรากฏอยู่ในส่วนการควบคุมการทำงานซ้ำของเอกสาร
ผู้ประเมิน CQI-30 ควรมีคุณสมบัติอย่างไร?
จากเอกสารหลักสูตร ผู้ประเมินควรมีคุณสมบัติสำคัญ ได้แก่
- มีประสบการณ์ตรวจประเมินระบบบริหารคุณภาพ เช่น ISO 9001 หรือ IATF 16949
- มีความรู้ด้านการผสมยางคอมพาวด์และการขึ้นรูปยางด้วยแม่พิมพ์
- มีประสบการณ์ในอุตสาหกรรมที่เกี่ยวข้อง หรือมีการศึกษาด้านวิศวกรรมร่วมกับประสบการณ์ด้านกระบวนการยาง
- มีความรู้เกี่ยวกับเครื่องมือหลักด้านคุณภาพยานยนต์ เช่น APQP, FMEA, MSA, SPC และ PPAP
หลักสูตร CQI-30 เหมาะกับใคร?
หลักสูตรนี้เหมาะสำหรับ
- ผู้จัดการและวิศวกรฝ่ายคุณภาพ
- วิศวกรกระบวนการผลิตยาง
- วิศวกรการผสมยางคอมพาวด์
- วิศวกรการขึ้นรูปยาง
- นักเคมีและผู้พัฒนาสูตรยาง
- วิศวกรการผลิต
- วิศวกรคุณภาพผู้ส่งมอบ
- ผู้ตรวจประเมินภายใน
- ผู้รับผิดชอบระบบ IATF 16949
- ผู้รับผิดชอบ APQP, FMEA, Control Plan และ PPAP
- ผู้ผลิตชิ้นส่วนยางสำหรับอุตสาหกรรมยานยนต์
- ผู้ที่ต้องประเมินผู้รับจ้างผสมหรือขึ้นรูปยาง
ผู้เข้าอบรมจะได้เรียนรู้อะไร?
ผู้เข้าอบรมจะได้เรียนรู้เรื่องสำคัญ เช่น
- โครงสร้างแบบประเมิน CQI-30
- การกำหนดขอบเขตการประเมิน
- คุณสมบัติของผู้ประเมิน
- การวางแผนคุณภาพด้วย APQP
- การเชื่อมโยง FMEA กับแผนควบคุม
- การตรวจประเมินงานจริง
- การควบคุมสูตรและวัตถุดิบ
- การผสมยางคอมพาวด์
- การอนุมัติยางคอมพาวด์แต่ละแบตช์
- การทดสอบพฤติกรรมการวัลคาไนซ์
- การวัดความหนืดมูนนี
- การควบคุมเครื่องจักรและความสะอาด
- การอัดขึ้นรูปยาง
- การขึ้นรูปแบบถ่ายโอน
- การฉีดขึ้นรูปยาง
- การควบคุมยางพรีฟอร์ม
- การควบคุมชิ้นส่วนอินเสิร์ต
- การเตรียมผิววัสดุฐาน
- การสอบกลับได้
- การจัดการผลิตภัณฑ์ที่ไม่เป็นไปตามข้อกำหนด
โรงงานควรเตรียมหลักฐานอะไรสำหรับการประเมิน CQI-30?
หลักฐานที่ควรเตรียมขึ้นอยู่กับขอบเขตของกระบวนการ เช่น
- ข้อกำหนดเฉพาะของลูกค้า
- สูตรและข้อมูลจำเพาะของยางคอมพาวด์
- แผนผังกระบวนการ
- APQP
- PFMEA
- แผนควบคุม
- วิธีปฏิบัติงาน
- เอกสาร PPAP
- บันทึกการตรวจรับวัตถุดิบ
- บันทึกการชั่งและจ่ายสาร
- บันทึกการผสมยางคอมพาวด์
- ผลการทดสอบแต่ละแบตช์
- บันทึกสถานะผ่านหรือไม่ผ่าน
- บันทึกอายุการเก็บรักษา
- บันทึกอุณหภูมิ เวลา และแรงดัน
- บันทึกการวัลคาไนซ์
- ผลการตรวจสอบผลิตภัณฑ์
- บันทึกการสอบกลับได้
- แผนสอบเทียบ
- แผนบำรุงรักษา
- บันทึกการฝึกอบรม
- ผลการประเมิน CQI-30 ครั้งก่อน
- หลักฐานการแก้ไขสิ่งที่ไม่เป็นไปตามข้อกำหนด
รายการนี้เป็นแนวทางสรุปจากหลายส่วนของเอกสาร ต้องเลือกใช้ให้ตรงกับกระบวนการจริงของแต่ละโรงงาน
คำถามที่พบบ่อยเกี่ยวกับ CQI-30
CQI-30 ครอบคลุมเฉพาะการขึ้นรูปยางหรือไม่?
ไม่ใช่ CQI-30 ครอบคลุมทั้งการผสมยางคอมพาวด์ การตรวจสอบและทดสอบ เครื่องจักร อาคารสถานที่ การขึ้นรูปด้วยแม่พิมพ์ และการเตรียมผิววัสดุฐาน
โรงงานที่ซื้อยางคอมพาวด์สำเร็จรูปต้องประเมินส่วนการผสมหรือไม่?
ต้องกำหนดขอบเขตจากกระบวนการจริง หากไม่ได้ผสมยางภายใน หัวข้อที่ไม่เกี่ยวข้องอาจพิจารณาเป็นไม่ประยุกต์ใช้ แต่โรงงานยังต้องควบคุมผู้ส่งมอบ ล็อต อายุ ผลการทดสอบ และการสอบกลับได้ของยางคอมพาวด์ที่รับเข้า
CQI-30 ครอบคลุมการขึ้นรูปแบบใดบ้าง?
ครอบคลุมอย่างน้อย
- การฉีดขึ้นรูปยาง
- การขึ้นรูปแบบถ่ายโอน
- การอัดขึ้นรูปยาง
รวมถึงกระบวนการที่เกี่ยวข้องกับผลิตภัณฑ์ยางเสริมวัสดุ หรือยางยึดติดกับโลหะและพลาสติก
ต้องประเมิน CQI-30 บ่อยเพียงใด?
ต้องประเมินภายในอย่างน้อยทุก 12 เดือน โดยใช้แบบประเมินฉบับล่าสุด
ยางคอมพาวด์แต่ละแบตช์ต้องได้รับการอนุมัติก่อนใช้หรือไม่?
ต้องตรวจสอบตามคุณลักษณะสำคัญ แผนควบคุม และข้อกำหนดลูกค้า พร้อมกำหนดผู้มีอำนาจตัดสินสถานะผ่านหรือไม่ผ่าน
สามารถนำยางหรือชิ้นงานกลับมาผลิตหรือแก้ไขซ้ำได้หรือไม่?
ทำได้เมื่อมีขั้นตอนเป็นเอกสาร ระบุงานที่อนุญาต วิธีดำเนินการ ผู้อนุมัติ การชี้บ่ง และหลักฐานว่าผลิตภัณฑ์หลังดำเนินการยังเป็นไปตามข้อกำหนด
หลักสูตร CQI-30
CQI-30 เป็นแนวทางประเมินระบบกระบวนการผลิตยาง โดยครอบคลุมตั้งแต่การวางแผนคุณภาพ การควบคุมวัตถุดิบ การออกสูตรและการผสมยางคอมพาวด์ การตรวจสอบ การทดสอบ การขึ้นรูปด้วยแม่พิมพ์ การวัลคาไนซ์ และการเตรียมผิววัสดุฐาน
หัวใจสำคัญของการประเมินคือการพิสูจน์ว่าองค์กรสามารถควบคุมตัวแปรที่มีผลต่อสมบัติของยางได้อย่างสม่ำเสมอ และสามารถสอบกลับจากผลิตภัณฑ์สำเร็จรูปไปยังสูตร วัตถุดิบ แบตช์ เครื่องจักร ผู้ปฏิบัติงาน และผลการทดสอบได้
การประเมิน CQI-30 ที่มีประสิทธิผลจึงไม่ใช่เพียงการตอบคำถามในแบบประเมิน แต่ต้องตรวจสอบว่าเอกสาร เครื่องจักร บุคลากร และการปฏิบัติงานจริงสอดคล้องกัน
 CQI-29 คืออะไร? แนวทางประเมินระบบกระบวนการประสานแข็งสำหรับอุตสาหกรรมยานยนต์
 หลักสูตร CQI-17 คืออะไร? คู่มือระบบการประกอบอิเล็กทรอนิกส์และงานบัดกรีสำหรับพนักงานใหม่
 CQI-15 โรงงานต้องเตรียมอะไรบ้าง? แนวทางจากมุมมองผู้ประเมินระบบกระบวนการเชื่อม
 หลักสูตร CQI-12 คืออะไร? การประเมินระบบกระบวนการเคลือบผิว ฉบับที่ 3
 หลักสูตร CQI-9 คืออะไร? การประเมินระบบกระบวนการอบชุบด้วยความร้อน ฉบับที่ 4
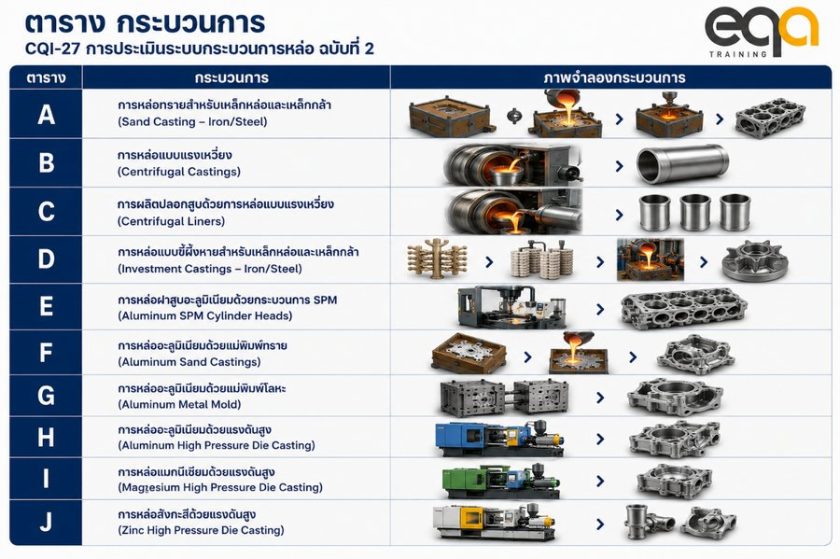 หลักสูตร CQI-27 คืออะไร? การประเมินระบบกระบวนการหล่อสำหรับอุตสาหกรรมยานยนต์