
กระบวนการเคลือบผิวมีผลโดยตรงต่อความทนทานต่อการกัดกร่อน การยึดเกาะของสี ความหนาของชั้นเคลือบ รูปลักษณ์ และอายุการใช้งานของชิ้นส่วนยานยนต์
แม้ชิ้นงานจะดูปกติหลังการผลิต แต่หากการเตรียมผิว การควบคุมอ่างสารเคมี การพ่นสี การเคลือบด้วยไฟฟ้า หรือการอบให้ฟิล์มสีแข็งตัวไม่เหมาะสม ปัญหาอาจปรากฏภายหลัง เช่น
- สีลอกหรือยึดเกาะไม่ดี
- ชั้นเคลือบหนาหรือบางเกินไป
- ผิวเคลือบไม่สม่ำเสมอ
- เกิดสนิมก่อนอายุการใช้งานที่กำหนด
- สีพอง แตกร้าว หรือหลุดร่อน
- สีและความเงาไม่ตรงข้อกำหนด
- ผิวเกิดเม็ดฝุ่น รอยไหล หรือผิวส้ม
- การอบสีไม่สมบูรณ์
- ผลทดสอบการกัดกร่อนหรือการยึดเกาะไม่ผ่าน
CQI-12 Special Process: Coating System Assessment, 3rd Edition เป็นแนวทางสำหรับประเมินระบบกระบวนการเคลือบผิวในห่วงโซ่อุปทานยานยนต์ โดยเอกสารหลักสูตรระบุชื่อมาตรฐานและฉบับที่ 3 อย่างชัดเจน
ในบทความนี้จะใช้คำว่า “กระบวนการเคลือบผิว” เป็นคำหลัก เนื่องจาก CQI-12 ครอบคลุมมากกว่างานพ่นสี และไม่ควรเรียกรวมว่า “งานชุบ” เพราะอาจทำให้สับสนกับงานชุบโลหะด้วยไฟฟ้าตาม CQI-11
CQI-12 คืออะไร?
CQI-12 คือแบบประเมินระบบกระบวนการเคลือบผิว (Coating System Assessment: CSA) ที่ใช้ประเมินความสามารถขององค์กรในการควบคุมกระบวนการเคลือบผิวอย่างสม่ำเสมอ
วัตถุประสงค์หลัก ได้แก่
- ประเมินความแข็งแกร่งของระบบกระบวนการ
- ลดความผันแปรของการผลิต
- ป้องกันข้อบกพร่องของชั้นเคลือบ
- เพิ่มความสม่ำเสมอของผลิตภัณฑ์
- ทวนสอบการปฏิบัติตามข้อกำหนดลูกค้า
- เชื่อมโยงเอกสารระบบคุณภาพกับการผลิตจริง
CQI-12 พัฒนาขึ้นเพื่อเป็นกรอบในการประเมินและปรับปรุงคุณภาพและความสม่ำเสมอของระบบเคลือบผิวในห่วงโซ่อุปทานยานยนต์ และมุ่งให้ชิ้นส่วนที่ผ่านกระบวนการเคลือบประเภทต่าง ๆ เป็นไปตามข้อกำหนดคุณภาพของอุตสาหกรรม
CQI-12 ฉบับที่ 3 ยังเพิ่มรายละเอียดด้านระบบการวัดและควบคุมอุณหภูมิของเตาอบ รวมถึงการควบคุมเทอร์โมคัปเปิล การทดสอบ SAT และการสำรวจ TUS
โครงสร้างของแบบประเมิน CQI-12
แบบประเมิน CQI-12 ประกอบด้วยส่วนสำคัญ ได้แก่
- หน้าปกแบบประเมิน (Cover Sheet)
- ส่วนที่ 1 ความรับผิดชอบของฝ่ายบริหารและการวางแผนคุณภาพ
- ส่วนที่ 2 ความรับผิดชอบด้านการไหลและการจัดการวัสดุ
- ส่วนที่ 3 ระบบการวัดและควบคุมอุณหภูมิ
- ส่วนที่ 4 การตรวจประเมินงานผลิตจริง
- ตารางกระบวนการ A–K
ตารางกระบวนการ CQI-12 มีอะไรบ้าง?
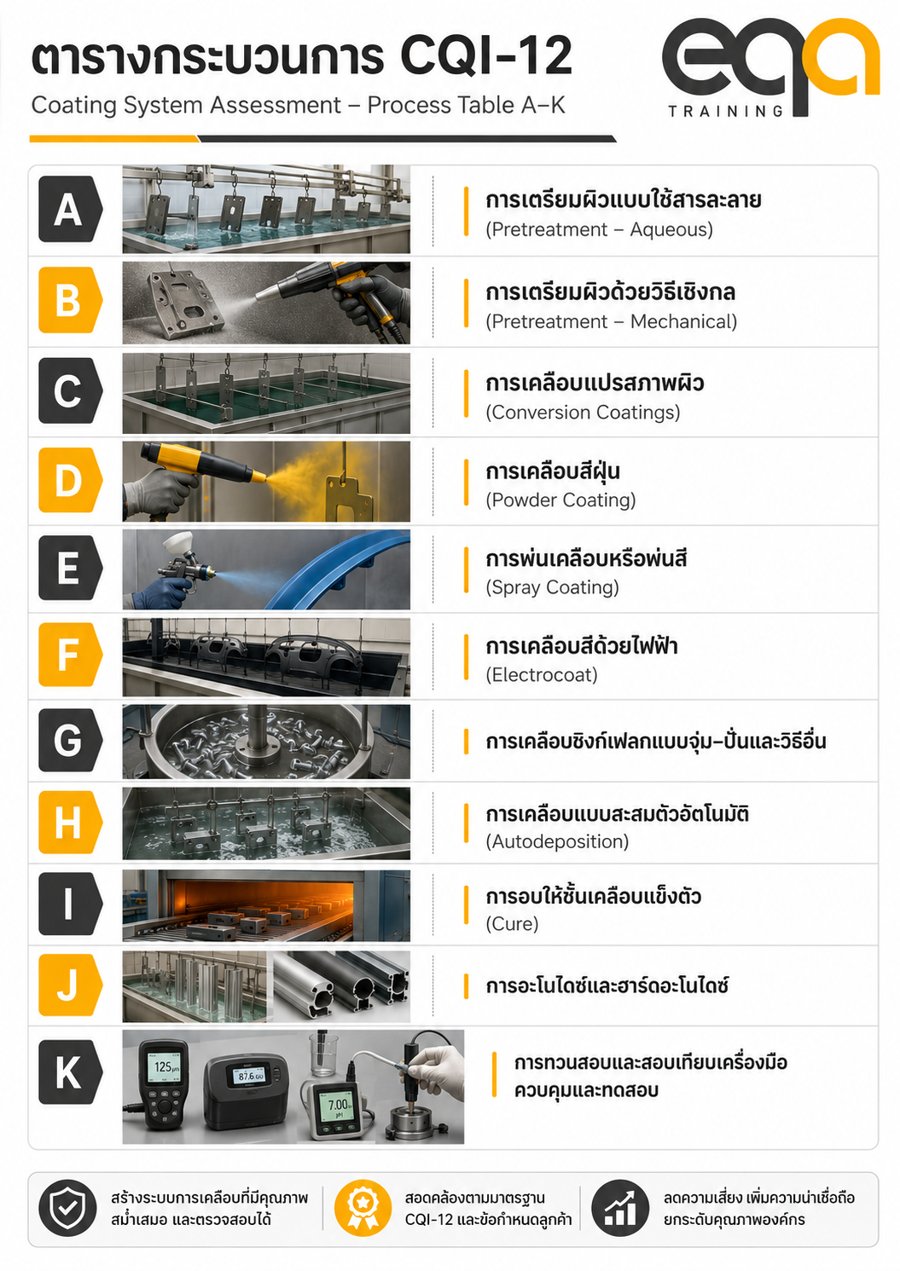
รายการ Process Table A–K ปรากฏทั้งในโครงสร้างและหน้าปกของแบบประเมิน
องค์กรต้องเลือกตารางตามกระบวนการที่ดำเนินการจริง ไม่จำเป็นต้องใช้ครบทุกตาราง
ตาราง A การเตรียมผิวแบบใช้สารละลาย
การเตรียมผิวแบบใช้สารละลาย (Pretreatment – Aqueous) คือการใช้สารเคมีและน้ำในหลายขั้นตอนเพื่อกำจัดสิ่งปนเปื้อนและปรับสภาพพื้นผิวก่อนเคลือบ
กระบวนการอาจประกอบด้วย
- การขจัดคราบน้ำมันและไขมัน
- การขจัดสนิม
- การล้างน้ำ
- การปรับสภาพผิว
- การเคลือบฟอสเฟต
- การล้างขั้นสุดท้าย
- การทำพาสซิเวชัน
คำศัพท์สำคัญ
Degreasing ควรแปลว่า การขจัดคราบน้ำมันและไขมัน
Derusting ควรแปลว่า การขจัดสนิม
Phosphating ควรแปลว่า การเคลือบฟอสเฟต ไม่ควรใช้เพียง “การฟอสเฟต” ในข้อความสำหรับผู้อ่านทั่วไป
Passivation ควรใช้ว่า การทำพาสซิเวชัน หรืออธิบายว่า “การสร้างชั้นปกป้องบาง ๆ บนพื้นผิว”
การขจัดคราบน้ำมันใช้กำจัดน้ำมัน ไขมัน สิ่งสกปรก และฝุ่น ส่วนการขจัดสนิมใช้กำจัดสนิมออกจากโลหะ
จุดควบคุมสำคัญ
- ความเข้มข้นของสารเคมี
- ค่า pH
- อุณหภูมิ
- เวลา
- การกวนหรือการไหลเวียน
- การปนเปื้อนในอ่าง
- คุณภาพน้ำล้าง
- ค่าการนำไฟฟ้า
- ความถี่การเติมหรือเปลี่ยนสาร
- ผลตรวจความสะอาดของพื้นผิว
การเตรียมผิวเป็นขั้นตอนพื้นฐาน หากพื้นผิวไม่สะอาดหรือปรับสภาพไม่เหมาะสม กระบวนการเคลือบขั้นต่อไปอาจไม่สามารถสร้างการยึดเกาะและความต้านทานการกัดกร่อนได้ตามข้อกำหนด
ตาราง B การเตรียมผิวด้วยวิธีเชิงกล
การเตรียมผิวด้วยวิธีเชิงกล (Pretreatment – Mechanical) คือการใช้แรงทางกลหรือเม็ดขัดกำจัดสนิม สเกล สีเดิม และสิ่งปนเปื้อนจากพื้นผิว
วิธีที่ใช้ เช่น
- การพ่นทราย
- การพ่นเม็ดเหล็ก
- การพ่นเม็ดขัด
- การขัดด้วยล้อขัด
- การขัดด้วยสายพาน
- การขัดผิวด้วยเครื่องจักร
คำศัพท์ที่ควรใช้
- Abrasive Blasting — การพ่นเม็ดขัด
- Sand Blasting — การพ่นทราย
- Shot Blasting — การพ่นเม็ดเหล็กหรือเม็ดขัด
- Surface Profile — ลักษณะผิวหลังการพ่น
- Surface Roughness — ความขรุขระของผิว
การพ่นเม็ดขัดใช้เม็ดวัสดุความเร็วสูงเพื่อกำจัดสิ่งปนเปื้อนบนพื้นผิว และระบุวัสดุเม็ดขัดหลายประเภท เช่น เหล็ก สเตนเลส อะลูมิเนียม สังกะสี และทองแดง
ตาราง C การเคลือบแปรสภาพผิว
การเคลือบแปรสภาพผิว (Conversion Coatings) เป็นกระบวนการที่ทำให้ผิวโลหะเกิดชั้นเคลือบใหม่จากปฏิกิริยาทางเคมี
กระบวนการที่อยู่ในตารางนี้ ได้แก่
- การเคลือบฟอสเฟต
- ระบบปราศจากฟอสเฟต
- การเคลือบโครเมต
- ระบบปราศจากโครเมียม
การเคลือบฟอสเฟต
การเคลือบฟอสเฟต (Phosphate Treatment) เป็นการใช้สารละลายฟอสเฟตทำปฏิกิริยากับผิวโลหะจนเกิดชั้นผลึกฟอสเฟต
ตัวอย่างระบบ ได้แก่
- สังกะสีฟอสเฟต
- แมงกานีสฟอสเฟต
ประโยชน์หลัก คือ
- เพิ่มการยึดเกาะของสี
- เพิ่มความต้านทานการกัดกร่อน
- ปรับสภาพผิวก่อนการเคลือบ
- ช่วยลดแรงเสียดทานในบางการใช้งาน
ชั้นฟอสเฟตช่วยเพิ่มความต้านทานการกัดกร่อนและสร้างพื้นผิวที่ช่วยให้สารเคลือบยึดติดได้ดีขึ้น
การเตรียมผิวแบบปราศจากฟอสเฟต
การเตรียมผิวแบบปราศจากฟอสเฟต (Non-Phosphate Treatment) ใช้ระบบสารเคมีอื่นแทนฟอสเฟต เช่น ระบบที่มีไทเทเนียมหรือซิลิเกต
ระบบดังกล่าวเป็นทางเลือกที่ช่วยด้านการยึดเกาะและการต้านทานการกัดกร่อน โดยลดการใช้สารฟอสเฟต
ตาราง D การเคลือบสีฝุ่น
การเคลือบสีฝุ่น (Powder Coating) คือการพ่นผงสีแห้งลงบนชิ้นงาน โดยทั่วไปใช้แรงไฟฟ้าสถิตช่วยให้ผงสียึดเกาะ ก่อนนำชิ้นงานเข้าเตาอบ
เมื่อได้รับอุณหภูมิและเวลาที่เหมาะสม ผงสีจะหลอม ไหล และเกิดการแข็งตัวเป็นฟิล์มเคลือบ
กระบวนการทั่วไป ได้แก่
- เตรียมผิว
- แขวนชิ้นงาน
- พ่นสีฝุ่น
- อบให้ฟิล์มสีแข็งตัว
- ตรวจสอบชิ้นงาน
จุดควบคุมสำคัญ
- ชนิดและล็อตของสีฝุ่น
- อายุและสภาพการจัดเก็บ
- ความสะอาดของห้องพ่น
- ระบบต่อลงดิน
- แรงดันไฟฟ้าสถิต
- ปริมาณผงสี
- ระยะห่างของปืน
- ความเร็วสายพาน
- ความหนาของฟิล์ม
- อุณหภูมิชิ้นงาน
- เวลาในการอบ
ตาราง E การพ่นเคลือบหรือพ่นสี
การพ่นเคลือบหรือพ่นสี (Spray Coating) เป็นการทำให้สีหรือสารเคลือบเหลวแตกตัวเป็นละออง แล้วพ่นลงบนพื้นผิวชิ้นงาน
ประเด็นควบคุม เช่น
- อัตราส่วนการผสม
- ชนิดและปริมาณตัวทำละลาย
- สารทำให้แข็ง
- ความหนืด
- ระยะเวลาที่สีใช้ได้หลังผสม
- อุณหภูมิและความชื้น
- ความดันลม
- รูปแบบการพ่น
- มุมและระยะห่างของปืน
- ความเร็วสายพาน
- จำนวนเที่ยวพ่น
- การระบายอากาศ
- สภาพตัวกรอง
การควบคุมห้องผสมสี การต่อลงดินของถัง ภาชนะปิด สภาพแวดล้อม ความสะอาด ระบบ FIFO และการกวนหรือผสมตามข้อมูลทางเทคนิคของผู้ผลิตสารเคมี
ตาราง F การเคลือบสีด้วยไฟฟ้า
การเคลือบสีด้วยไฟฟ้า (Electrocoat หรือ E-Coat) เป็นกระบวนการจุ่มชิ้นงานโลหะลงในอ่างสีที่มีน้ำเป็นตัวกลาง แล้วใช้สนามไฟฟ้าทำให้อนุภาคสีเคลื่อนที่และสะสมตัวบนผิวชิ้นงาน
ขั้นตอนทั่วไป ได้แก่
- การเตรียมผิว
- การจุ่มในอ่าง E-Coat
- การจ่ายแรงดันไฟฟ้า
- การล้างด้วยน้ำกรองหรืออัลตราฟิลเตรต
- การอบให้ฟิล์มสีแข็งตัว
ความหนาของชั้นเคลือบสามารถควบคุมด้วยแรงดันไฟฟ้า และชิ้นงานจะถูกนำไปอบหลังการเคลือบ
จุดควบคุมสำคัญ
- ปริมาณของแข็ง
- ค่า pH
- ค่าการนำไฟฟ้า
- อุณหภูมิอ่าง
- แรงดันไฟฟ้า
- เวลาเคลือบ
- ระบบกรอง
- การไหลเวียน
- คุณภาพน้ำ DI หรือ RO
- ความดันต่างของถุงกรอง
- ความสะอาดของขั้นตอนล้าง
การควบคุมถุงกรอง น้ำ DI/RO และค่าการนำไฟฟ้าในขั้นตอนล้างหลังการเคลือบ
ตาราง G การเคลือบซิงก์เฟลก
การเคลือบซิงก์เฟลก (Zinc-Flake Coating) เป็นการเคลือบด้วยเกล็ดสังกะสีหรือระบบเกล็ดสังกะสี–อะลูมิเนียม เพื่อสร้างชั้นป้องกันการกัดกร่อนที่มีความหนาค่อนข้างต่ำ
วิธีการเคลือบอาจประกอบด้วย
- การจุ่มแล้วปั่นเหวี่ยง
- การพ่น
- การจุ่มแล้วระบาย
- วิธีอื่นตามชนิดของชิ้นงาน
กระบวนการนี้นิยมใช้กับชิ้นส่วน เช่น
- สลักเกลียว
- นอต
- แหวน
- คลิป
- ชิ้นส่วนขนาดเล็ก
- ชิ้นส่วนเหล็กกำลังสูง
ระบบซิงก์เฟลกสามารถให้ความต้านทานการกัดกร่อนสูงด้วยชั้นเคลบระดับไมครอน และกล่าวถึงการใช้งานกับชิ้นส่วนเหล็กกำลังสูง
กระบวนการซิงก์เฟลกที่ไม่ใช้การชุบด้วยไฟฟ้าสามารถช่วยลดความเสี่ยงของการเปราะจากไฮโดรเจนเมื่อเทียบกับกระบวนการบางประเภท อย่างไรก็ตาม ต้องควบคุมการเตรียมผิว วัตถุดิบ และเงื่อนไขกระบวนการตามข้อกำหนดของลูกค้า
ตาราง H การเคลือบแบบสะสมตัวอัตโนมัติ
การเคลือบแบบสะสมตัวอัตโนมัติ (Autodeposition) เป็นกระบวนการที่สารเคลือบสะสมตัวบนผิวโลหะจากปฏิกิริยาทางเคมี โดยไม่ใช้สนามไฟฟ้าแบบ E-Coat
จุดควบคุมอาจประกอบด้วย
- การเตรียมผิว
- ความเข้มข้นของสารเคมี
- ค่า pH
- อุณหภูมิ
- เวลาแช่
- การกวน
- การล้าง
- การอบ
- ความหนาของชั้นเคลือบ
- การยึดเกาะ
- ความต้านทานการกัดกร่อน
คำว่า Autodeposition ไม่ควรแปลว่า “การตกตะกอนอัตโนมัติ” เพราะทำให้เข้าใจคลาดเคลื่อน ควรใช้ “การเคลือบแบบสะสมตัวอัตโนมัติ”
ตาราง I การอบให้ชั้นเคลือบแข็งตัว
การอบให้ชั้นเคลือบแข็งตัว (Cure) คือกระบวนการที่ทำให้ฟิล์มสีหรือสารเคลือบเกิดการหลอม การเชื่อมโยงทางเคมี หรือการแข็งตัวจนได้สมบัติตามที่กำหนด
Cure ไม่ควรแปลเพียงว่า “การทำให้แห้ง” เพราะสีอาจแห้งที่ผิว แต่ยังไม่เกิดการแข็งตัวอย่างสมบูรณ์
จุดควบคุมสำคัญ
- อุณหภูมิเตา
- อุณหภูมิจริงของชิ้นงาน
- เวลาเหนืออุณหภูมิที่กำหนด
- ความเร็วสายพาน
- การหมุนเวียนอากาศ
- ความสม่ำเสมอของอุณหภูมิ
- สภาพตัวกรอง
- การยึดเกาะของชั้นเคลือบ
- สีและความเงา
- ข้อบกพร่องภายนอก
ตรวจสอบพารามิเตอร์ด้านเวลาเทียบกับแผนควบคุม ตรวจการยึดเกาะและรูปลักษณ์ และประเมิน TUS เพื่อยืนยันว่าเตาอบสามารถรักษาอุณหภูมิและเวลาที่จำเป็นสำหรับการ Cure ได้
ตาราง J การอะโนไดซ์และฮาร์ดอะโนไดซ์
การอะโนไดซ์ (Anodizing) เป็นกระบวนการทางไฟฟ้าเคมีที่สร้างชั้นออกไซด์บนผิวอะลูมิเนียม
ชั้นอะโนไดซ์มีโครงสร้างรูพรุนระดับจุลภาค จึงสามารถ
- ย้อมสี
- ปิดผนึก
- เพิ่มความต้านทานการกัดกร่อน
- เพิ่มความทนต่อการสึกหรอ
- ปรับปรุงรูปลักษณ์
ฮาร์ดอะโนไดซ์ (Hard Coat Anodizing) ใช้สร้างชั้นออกไซด์ที่หนาและแข็งกว่าอะโนไดซ์ทั่วไป
ชั้นอะโนไดซ์มีโครงสร้างรูพรุน และสามารถรับสีย้อมหรือสารปรับแต่งเพื่อเพิ่มคุณสมบัติของผิวได้
ตาราง K การทวนสอบและสอบเทียบเครื่องมือ
ตาราง K ครอบคลุมเครื่องมือควบคุมและทดสอบกระบวนการ เช่น
- เครื่องวัด pH
- เครื่องวัดค่าการนำไฟฟ้า
- เครื่องวัด ORP
- รีแฟรกโตมิเตอร์
- เครื่องวัดความหนาชั้นเคลือบ
- เครื่องวัดความเงา
- เครื่องวัดสี
- เครื่องวัดความขรุขระผิว
- เครื่อง XRF
- เครื่องทดสอบความแข็ง
- ตู้ทดสอบละอองน้ำเกลือ
- เครื่องบันทึกอุณหภูมิ
- เตาอบห้องปฏิบัติการ
ความถี่ในการทวนสอบและสอบเทียบของเครื่องมือหลายประเภท รวมถึงเครื่องวัดความหนา เครื่องวัดสี เครื่องวัดความเงา และตู้ทดสอบการกัดกร่อน
ส่วนที่ 1 ความรับผิดชอบของฝ่ายบริหารและการวางแผนคุณภาพ
ต้องมีผู้รับผิดชอบด้านกระบวนการเคลือบผิว
องค์กรต้องมีผู้รับผิดชอบด้านการปรับสภาพและเคลือบผิวประจำสถานที่ โดยบุคคลดังกล่าวต้อง
- เป็นพนักงานประจำ
- มีตำแหน่งในผังองค์กร
- มีคำบรรยายลักษณะงาน
- มีความรู้ด้านการเคลือบและการปรับสภาพผิว
- มีประสบการณ์อย่างน้อย 5 ปี หรือมีการศึกษาและประสบการณ์รวมไม่น้อยกว่า 5 ปี
ต้องใช้ APQP
องค์กรต้องใช้การวางแผนคุณภาพผลิตภัณฑ์ล่วงหน้า (Advanced Product Quality Planning: APQP) ในการเตรียมกระบวนการ
หัวข้อที่ควรพิจารณา เช่น
- การศึกษาความเป็นไปได้
- ความพร้อมของเครื่องจักร
- ความสามารถของสายการผลิต
- ความพร้อมของเครื่องมือวัดและทดสอบ
- ข้อกำหนดเฉพาะของลูกค้า
- การควบคุมการเปลี่ยนแปลง
FMEA และแผนควบคุมต้องสะท้อนกระบวนการจริง
FMEA ต้องครอบคลุมทุกขั้นตอน ตั้งแต่รับชิ้นงานจนถึงจัดส่ง และต้องสอดคล้องกับ
- แผนควบคุม
- วิธีปฏิบัติงาน
- สูตรกระบวนการ
- การตรวจสอบและทดสอบ
- แผนตอบสนอง
แผนควบคุมต้องระบุพารามิเตอร์สำคัญของกระบวนการเคลือบ และครอบคลุมทุกขั้นตอนตั้งแต่รับชิ้นงานจนถึงส่งมอบ
ตัวอย่างพารามิเตอร์ ได้แก่
- ความเข้มข้นของสารเคมี
- ค่า pH
- อุณหภูมิ
- เวลา
- ความเร็วสายพาน
- แรงดันไฟฟ้า
- ความหนาของฟิล์ม
- อุณหภูมิชิ้นงาน
- สี
- ความเงา
- การยึดเกาะ
- ความต้านทานการกัดกร่อน
ต้องประเมินภายในทุก 12 เดือน
เอกสารกำหนดให้ดำเนินการประเมินภายในอย่างน้อยทุก 12 เดือน โดยใช้ CQI-12 ฉบับล่าสุด
ส่วนที่ 2 การไหลและการจัดการวัสดุ
ส่วนนี้ประเมินการควบคุมชิ้นงานและวัสดุในพื้นที่ผลิต เช่น
- การรับชิ้นงาน
- การชี้บ่ง
- การสอบกลับได้
- การแบ่งแยกผลิตภัณฑ์ไม่เป็นไปตามข้อกำหนด
- การควบคุมล็อต
- การป้องกันการปะปน
- การจัดเก็บสีและสารเคมี
- การควบคุมอายุวัสดุ
- การใช้ระบบ FIFO
- การควบคุมแร็กและฟิกซ์เจอร์
- การบรรจุและส่งมอบ
องค์กรตรวจสอบว่าข้อมูลลูกค้าที่ป้อนเข้าสู่ระบบรับสินค้าตรงกับข้อกำหนดการจัดส่ง
ระบบการวัดและควบคุมอุณหภูมิ
CQI-12 ฉบับที่ 3 เพิ่มรายละเอียดด้าน ระบบการวัดและควบคุมอุณหภูมิ (Pyrometry) สำหรับเตาอบและอุปกรณ์ที่เกี่ยวข้อง
หัวข้อสำคัญ ได้แก่
- เทอร์โมคัปเปิล
- เครื่องมือควบคุม
- เครื่องบันทึกอุณหภูมิ
- การสอบเทียบ
- SAT
- TUS
- การควบคุมเตาอบห้องปฏิบัติการ
- อ่างน้ำและอุปกรณ์ควบคุมอุณหภูมิ
คำว่า Pyrometry ควรเขียนว่า
ระบบการวัดและควบคุมอุณหภูมิ (Pyrometry)
SAT คืออะไร?
การทดสอบความแม่นยำของระบบ (System Accuracy Test: SAT) ใช้ตรวจสอบว่าระบบวัดและควบคุมอุณหภูมิแสดงค่าได้ถูกต้องเมื่อเทียบกับเครื่องมืออ้างอิงหรือไม่
กล่าวอย่างง่าย SAT ตรวจว่า
ระบบวัดอุณหภูมิแสดงค่าแม่นยำหรือไม่
TUS คืออะไร?
การสำรวจความสม่ำเสมอของอุณหภูมิ (Temperature Uniformity Survey: TUS) ใช้ตรวจสอบว่าอุณหภูมิในตำแหน่งต่าง ๆ ภายในเขตทำงานของเตามีความสม่ำเสมอและอยู่ภายในค่าคลาดเคลื่อนที่กำหนดหรือไม่
เอกสารระบุว่า TUS ใช้ประเมินความสม่ำเสมอของอุณหภูมิ และต้องดำเนินการหลังการดัดแปลง บำรุงรักษา หรือซ่อมแซมที่อาจเปลี่ยนลักษณะการกระจายอุณหภูมิ
กล่าวอย่างง่าย TUS ตรวจว่า
อุณหภูมิทั่วพื้นที่ทำงานของเตาสม่ำเสมอหรือไม่
การตรวจประเมินงานผลิตจริง
การตรวจประเมินงานผลิตจริง (Job Audit) คือการเลือกชิ้นงานหรือคำสั่งผลิตจริงขึ้นมาตรวจสอบตลอดกระบวนการ
หัวข้อที่ควรตรวจ เช่น
- ข้อกำหนดลูกค้า
- หมายเลขชิ้นส่วน
- หมายเลขล็อต
- การเตรียมผิว
- สูตรและพารามิเตอร์
- แผนควบคุม
- วิธีปฏิบัติงาน
- ผลตรวจระหว่างกระบวนการ
- ผลทดสอบชั้นเคลือบ
- การอบ
- การตรวจผลิตภัณฑ์สำเร็จรูป
- การสอบกลับได้
- การบรรจุและฉลาก
Section 4 คือ การตรวจประเมินงานผลิตจริง ซึ่งครอบคลุมการตรวจสอบชิ้นส่วนสำเร็จรูปและกระบวนการจริง
ผู้ประเมิน CQI-12 ควรมีคุณสมบัติอย่างไร?
ผู้ประเมินควรมีคุณสมบัติหลัก 3 ด้าน
- มีประสบการณ์เป็นผู้ตรวจประเมินภายในระบบบริหารคุณภาพ เช่น ISO 9001 หรือ IATF 16949
- มีความรู้ด้านกระบวนการเคลือบผิว และมีประสบการณ์อย่างน้อย 5 ปี หรือมีการศึกษาด้านเคมีร่วมกับประสบการณ์รวมไม่น้อยกว่า 5 ปี
- มีความรู้ด้านเครื่องมือหลักของอุตสาหกรรมยานยนต์ เช่น SPC, MSA, PPAP, FMEA และ APQP
หลักสูตร CQI-12 เหมาะกับใคร?
หลักสูตรนี้เหมาะสำหรับ
- ผู้จัดการและวิศวกรฝ่ายคุณภาพ
- วิศวกรกระบวนการเคลือบผิว
- วิศวกรสีหรือเคมี
- วิศวกรการผลิต
- ผู้ควบคุมสายพ่นสี
- ผู้ควบคุมระบบ E-Coat
- ผู้รับผิดชอบห้องปฏิบัติการ
- วิศวกรคุณภาพผู้ส่งมอบ
- ผู้ตรวจประเมินภายใน
- ผู้รับผิดชอบ IATF 16949
- ผู้รับผิดชอบ APQP, FMEA, Control Plan และ PPAP
- ผู้ผลิตชิ้นส่วนยานยนต์ที่มีกระบวนการเคลือบผิว
- ผู้รับจ้างพ่นสีหรือเคลือบผิว
- ผู้ที่ต้องประเมินผู้ส่งมอบงานเคลือบผิว
ผู้เข้าอบรมจะได้เรียนรู้อะไร?
ผู้เข้าอบรมจะได้เรียนรู้หัวข้อ เช่น
- ความหมายและวัตถุประสงค์ของ CQI-12
- โครงสร้างแบบประเมิน
- วิธีกรอก Cover Sheet
- คุณสมบัติของผู้ประเมิน
- APQP, FMEA และ Control Plan
- การควบคุมการไหลและการจัดการวัสดุ
- การเตรียมผิวแบบใช้สารละลาย
- การเตรียมผิวด้วยวิธีเชิงกล
- การเคลือบแปรสภาพผิว
- สีฝุ่น
- การพ่นสี
- E-Coat
- Zinc-Flake
- Autodeposition
- Anodizing
- การอบให้ชั้นเคลือบแข็งตัว
- SAT และ TUS
- การทวนสอบและสอบเทียบเครื่องมือ
- การตรวจประเมินงานผลิตจริง
โรงงานควรเตรียมหลักฐานอะไรสำหรับการประเมิน CQI-12?
หลักฐานต้องเลือกตามกระบวนการจริง เช่น
- ข้อกำหนดเฉพาะของลูกค้า
- แบบและข้อกำหนดผลิตภัณฑ์
- APQP
- แผนผังกระบวนการ
- PFMEA
- แผนควบคุม
- วิธีปฏิบัติงาน
- เอกสาร PPAP
- สูตรสารเคมี
- บันทึกค่า pH
- บันทึกความเข้มข้น
- บันทึกอุณหภูมิ
- บันทึกค่าการนำไฟฟ้า
- บันทึกความหนืด
- บันทึกแรงดันและกระแสไฟฟ้า
- บันทึกความเร็วสายพาน
- บันทึกการผสมสี
- ผลวัดความหนาชั้นเคลือบ
- ผลทดสอบการยึดเกาะ
- ผลวัดสีและความเงา
- ผลทดสอบการกัดกร่อน
- รายงาน SAT
- รายงาน TUS
- ใบรับรองการสอบเทียบ
- บันทึกการบำรุงรักษา
- บันทึกการฝึกอบรม
- ผล Job Audit
- ผลประเมินครั้งก่อน
- หลักฐานการแก้ไขความไม่สอดคล้อง
รายการนี้เป็นแนวทางสรุป ต้องพิจารณาร่วมกับตารางกระบวนการและข้อกำหนดลูกค้า
ปัญหาที่มักพบในการเตรียมประเมิน CQI-12
FMEA และแผนควบคุมไม่ตรงกับการผลิตจริง
มีการเปลี่ยนสารเคมี สี เตา หรือความเร็วสายพาน แต่เอกสารไม่ได้รับการปรับปรุง
วิธีปฏิบัติงานระบุพารามิเตอร์ไม่ครบ
ระบุเพียงชื่อสารหรืออุณหภูมิ แต่ไม่ระบุความเข้มข้น เวลา ค่า pH เกณฑ์การเติมสาร และแผนตอบสนอง
ไม่ควบคุมอายุสีหลังผสม
ไม่มีการระบุ Pot Life วันหมดอายุ เวลาเริ่มผสม หรือผู้อนุมัติการใช้งาน
การเตรียมผิวไม่สามารถสอบกลับได้
ไม่มีบันทึกล็อตสารเคมี ผลวิเคราะห์อ่าง หรือสถานะการยอมรับก่อนเข้าสู่กระบวนการเคลือบ
เตาอบไม่มีหลักฐานอุณหภูมิจริงของชิ้นงาน
วัดเฉพาะอุณหภูมิอากาศในเตา แต่ไม่มีข้อมูลอุณหภูมิชิ้นงานและเวลาที่อยู่เหนืออุณหภูมิกำหนด
SAT หรือ TUS ไม่ครบถ้วน
ไม่มีข้อมูลเครื่องมือ ตำแหน่งเซนเซอร์ ผลการทดสอบ หรือการอนุมัติรายงาน
เครื่องมือทดสอบไม่อยู่ในระบบสอบเทียบ
เครื่องวัดความหนา เครื่องวัดสี เครื่องวัดความเงา หรือเครื่องบันทึกอุณหภูมิไม่มีสถานะการสอบเทียบที่ชัดเจน
คำถามที่พบบ่อยเกี่ยวกับ CQI-12
CQI-12 ใช้กับงานพ่นสีอย่างเดียวหรือไม่?
ไม่ใช่ CQI-12 ครอบคลุมการเตรียมผิว การเคลือบแปรสภาพ สีฝุ่น สีพ่น E-Coat ซิงก์เฟลก Autodeposition อะโนไดซ์ การอบ และเครื่องมือทดสอบ
CQI-12 ต้องประเมินบ่อยเพียงใด?
ต้องประเมินภายในอย่างน้อยทุก 12 เดือน โดยใช้แบบประเมินฉบับล่าสุด
Powder Coating และ Spray Coating ต่างกันอย่างไร?
Powder Coating ใช้ผงสีแห้งและต้องอบให้หลอมและแข็งตัว ส่วน Spray Coating ใช้สีหรือสารเคลือบเหลวที่พ่นเป็นละอองลงบนชิ้นงาน
E-Coat และ Autodeposition ต่างกันอย่างไร?
E-Coat ใช้สนามไฟฟ้าทำให้อนุภาคสีสะสมตัวบนผิว ส่วน Autodeposition อาศัยปฏิกิริยาเคมีระหว่างผิวโลหะกับอ่างเคลือบ
SAT และ TUS ต่างกันอย่างไร?
SAT ตรวจความแม่นยำของระบบวัดอุณหภูมิ ส่วน TUS ตรวจความสม่ำเสมอของอุณหภูมิภายในพื้นที่ทำงานของเตา
ผู้ประเมินต้องมีประสบการณ์กี่ปี?
ควรมีประสบการณ์ด้านกระบวนการเคลือบผิวอย่างน้อย 5 ปี หรือมีการศึกษาและประสบการณ์ที่เกี่ยวข้องรวมไม่น้อยกว่า 5 ปี
หลักสูตร CQI-12
CQI-12 เป็นแนวทางประเมินระบบกระบวนการเคลือบผิวสำหรับอุตสาหกรรมยานยนต์ โดยครอบคลุมตั้งแต่การเตรียมผิว การควบคุมสารเคมี การเคลือบ การพ่น การอบ การตรวจสอบ และการทดสอบผลิตภัณฑ์
หัวใจสำคัญของการประเมินคือการพิสูจน์ว่าองค์กรสามารถควบคุมปัจจัยที่มีผลต่อคุณภาพของชั้นเคลือบได้อย่างสม่ำเสมอ และสามารถสอบกลับจากผลิตภัณฑ์สำเร็จรูปไปยัง
- ล็อตชิ้นงาน
- สูตรและล็อตสารเคมี
- กระบวนการเตรียมผิว
- สายการผลิต
- แร็กหรือฟิกซ์เจอร์
- พารามิเตอร์การเคลือบ
- เตาอบและข้อมูลอุณหภูมิ
- ผลตรวจและผลทดสอบ
- ผู้อนุมัติปล่อยผลิตภัณฑ์
การประเมิน CQI-12 ที่มีประสิทธิผลจึงไม่ใช่เพียงการตอบแบบประเมินให้ครบ แต่ต้องตรวจสอบว่าเอกสาร บุคลากร สารเคมี เครื่องจักร เครื่องมือทดสอบ และการปฏิบัติงานจริงสอดคล้องกัน
 CQI-29 คืออะไร? แนวทางประเมินระบบกระบวนการประสานแข็งสำหรับอุตสาหกรรมยานยนต์
 หลักสูตร CQI-17 คืออะไร? คู่มือระบบการประกอบอิเล็กทรอนิกส์และงานบัดกรีสำหรับพนักงานใหม่
 CQI-15 โรงงานต้องเตรียมอะไรบ้าง? แนวทางจากมุมมองผู้ประเมินระบบกระบวนการเชื่อม
 หลักสูตร CQI-9 คืออะไร? การประเมินระบบกระบวนการอบชุบด้วยความร้อน ฉบับที่ 4
 หลักสูตร CQI-30 คืออะไร? การประเมินระบบการผสมยางคอมพาวด์และการขึ้นรูปด้วยแม่พิมพ์
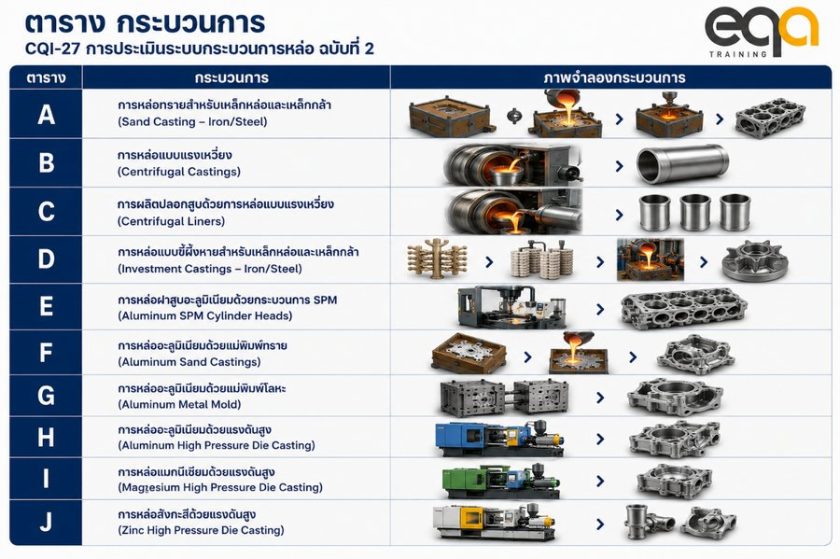 หลักสูตร CQI-27 คืออะไร? การประเมินระบบกระบวนการหล่อสำหรับอุตสาหกรรมยานยนต์