
สำหรับพนักงานใหม่ที่เข้ามาทำงานในโรงงานผลิตชิ้นส่วนอิเล็กทรอนิกส์ คำว่า CQI-17 อาจดูเป็นเรื่องของฝ่ายคุณภาพหรือผู้ตรวจประเมิน แต่ในความเป็นจริง CQI-17 เกี่ยวข้องกับพนักงานทุกฝ่ายที่มีส่วนในการรับวัสดุ การประกอบ การบัดกรี การตรวจสอบ การทดสอบ การซ่อม และการปล่อยผลิตภัณฑ์
ชื่อหลักสูตรตามเอกสารคือ CQI-17 ฉบับที่ 2 กระบวนการพิเศษ: การประเมินระบบการผลิตและประกอบอิเล็กทรอนิกส์—ระบบการบัดกรี (CQI-17 2nd Edition, Special Process: Electronic Assembly Manufacturing – Soldering Systems Assessment)
CQI-17 ช่วยให้องค์กรควบคุมกระบวนการบัดกรี ลดความแปรปรวน ป้องกันข้อบกพร่อง และลดของเสียในห่วงโซ่อุปทาน โดยฉบับที่ 2 เพิ่มแนวทางด้านวิธีการผลิต การควบคุมกระบวนการ และเกณฑ์การยอมรับ เพื่อสนับสนุนคุณภาพ ความน่าเชื่อถือ และความทนทานของผลิตภัณฑ์
สิ่งที่พนักงานใหม่ควรจำตั้งแต่วันแรกคือ
ใช้วัสดุให้ถูกต้อง ตั้งเครื่องตามค่าที่อนุมัติ ปฏิบัติตามวิธีทำงาน บันทึกข้อมูลจริง และหยุดแจ้งเมื่อพบความผิดปกติ
CQI-17 คืออะไร?
CQI-17 เป็นแบบประเมินระบบการผลิตและประกอบอิเล็กทรอนิกส์ โดยครอบคลุมกระบวนการตั้งแต่รับชิ้นส่วนเข้ามา จนถึงการตรวจสอบ ทดสอบ บรรจุ และส่งมอบผลิตภัณฑ์
การประเมินไม่ได้ดูเฉพาะว่ารอยบัดกรีสวยหรือไม่ แต่ตรวจว่าระบบทั้งหมดสามารถควบคุมคุณภาพได้อย่างสม่ำเสมอหรือไม่ เช่น
- ใช้ชิ้นส่วนและวัสดุถูกต้องหรือไม่
- วัสดุยังอยู่ในอายุการใช้งานหรือไม่
- โปรแกรมเครื่องจักรถูกต้องหรือไม่
- ค่าพารามิเตอร์ตรงกับเอกสารหรือไม่
- พนักงานเข้าใจวิธีปฏิบัติงานหรือไม่
- เครื่องมือตรวจสอบเชื่อถือได้หรือไม่
- ผลิตภัณฑ์สามารถสอบกลับได้หรือไม่
- งานซ่อมและงานทำซ้ำได้รับการควบคุมหรือไม่
- เมื่อเกิดปัญหา มีการควบคุมผลิตภัณฑ์และป้องกันการเกิดซ้ำหรือไม่
CQI-17 จึงไม่ใช่หน้าที่ของฝ่ายคุณภาพฝ่ายเดียว แต่เกี่ยวข้องกับฝ่ายผลิต วิศวกรรม คลังสินค้า บำรุงรักษา ห้องปฏิบัติการ และผู้ควบคุมการทดสอบด้วย
โครงสร้างการประเมิน CQI-17
แบบประเมิน CQI-17 แบ่งออกเป็นส่วนสำคัญดังนี้
- หน้าปกและข้อมูลสถานประกอบการ
- ส่วนที่ 1 ความรับผิดชอบของฝ่ายบริหารและการวางแผนคุณภาพ
- ส่วนที่ 2 การควบคุมพื้นที่ผลิตและการจัดการวัสดุ
- ส่วนที่ 3 เครื่องจักรและอุปกรณ์
- ส่วนที่ 4 การตรวจประเมินงานผลิตจริง
- ตารางกระบวนการ A–O
เอกสารแสดงโครงสร้างส่วนที่ 1–4 และตารางกระบวนการ A–O โดยส่วนที่ 4 เป็นการตรวจประเมินงานผลิตจริง
พนักงานไม่จำเป็นต้องจำหมายเลขข้อทั้งหมด แต่ต้องเข้าใจว่าหน้าที่ของตนอยู่ในกระบวนการใด ต้องควบคุมอะไร และต้องบันทึกหลักฐานใด
ตารางกระบวนการ CQI-17 A–O
CQI-17 แบ่งกระบวนการผลิตและการทดสอบออกเป็น 15 ตาราง โรงงานเลือกใช้เฉพาะตารางที่ตรงกับกระบวนการจริง
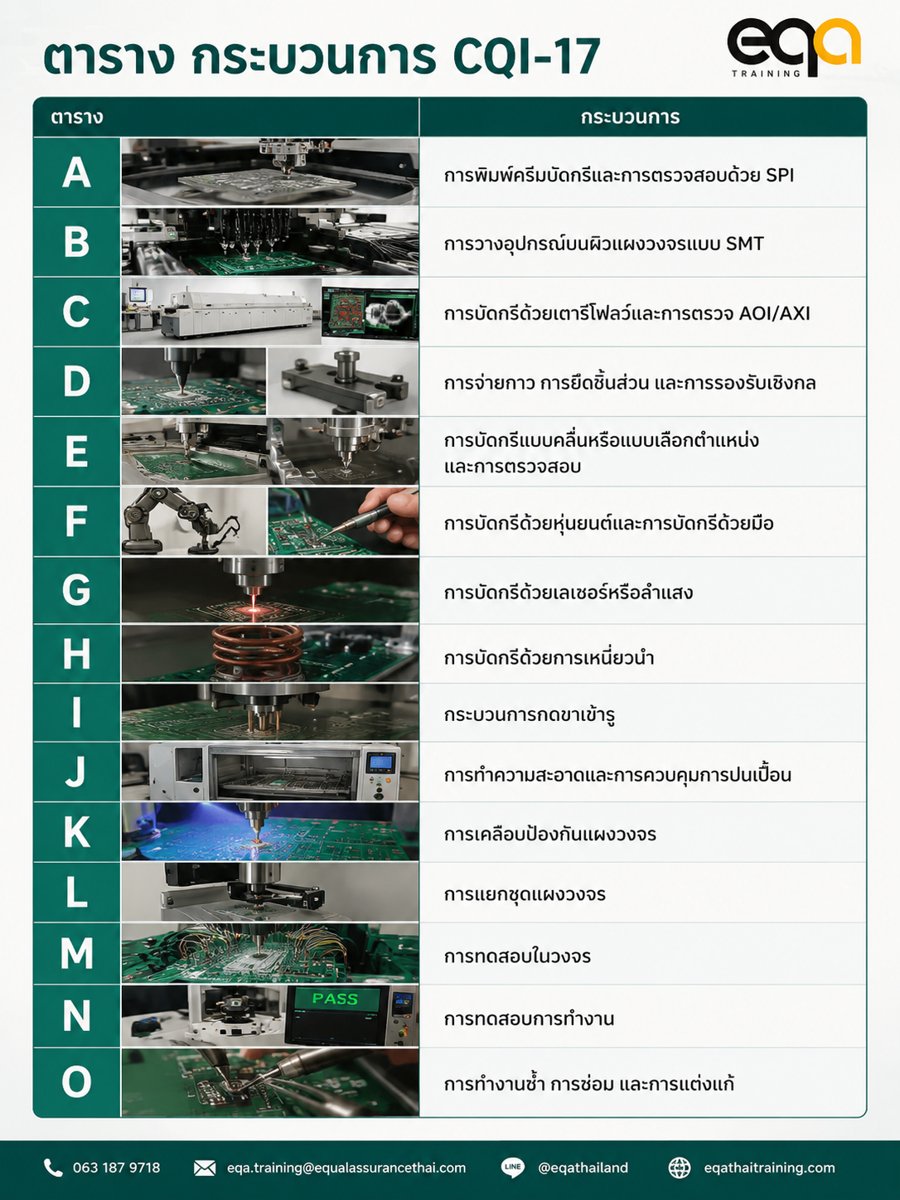
รายการกระบวนการ A–O ปรากฏในส่วนกำหนดขอบเขตของสถานประกอบการในเอกสาร CQI-17
ตาราง A การพิมพ์ครีมบัดกรีและการตรวจสอบด้วย SPI
กระบวนการนี้ทำอะไร?
การพิมพ์ครีมบัดกรีเป็นการใช้ใบปาดดันครีมบัดกรีผ่านช่องเปิดของสเตนซิลลงบนแผ่นรองบัดกรีของ PCB
หลังจากพิมพ์แล้ว เครื่อง SPI จะตรวจลักษณะสำคัญของครีมบัดกรี เช่น
- ปริมาตร
- ความสูง
- พื้นที่
- ตำแหน่ง
- รูปร่าง
- การเยื้องจากตำแหน่งที่กำหนด
ตาราง A ยังครอบคลุมการตรวจหมายเลขชิ้นส่วน อายุการเก็บรักษาของ PCB การควบคุมความชื้นหลังเปิดบรรจุภัณฑ์ และการวางแนว PCB ตามจุดอ้างอิง
พนักงานต้องตรวจอะไร?
ก่อนเริ่มงาน ให้ตรวจว่า
- PCB ถูกหมายเลขชิ้นส่วน
- สเตนซิลถูกหมายเลข
- ครีมบัดกรีถูกชนิดและถูกล็อต
- ครีมบัดกรียังไม่หมดอายุ
- ครีมบัดกรีได้รับการพักจนถึงอุณหภูมิห้องตามวิธีปฏิบัติงาน
- ใบปาดและสเตนซิลอยู่ในสภาพพร้อมใช้งาน
- โปรแกรมเครื่องพิมพ์และ SPI ถูกต้อง
- ชิ้นงานตัวแรกได้รับการอนุมัติแล้ว
พารามิเตอร์ที่พบในเอกสาร ได้แก่ มุมใบปาด ความเร็วการพิมพ์ จำนวนรอบการพิมพ์ และระยะหรือความเร็วในการแยกหัวพิมพ์
เมื่อ SPI ไม่ผ่านต้องทำอย่างไร?
อย่าปรับเครื่องเองโดยไม่ได้รับอนุญาต ให้ปฏิบัติตามแผนตอบสนอง เช่น
- หยุดหรือควบคุมกระบวนการ
- แยก PCB ที่อาจได้รับผลกระทบ
- แจ้งหัวหน้างานหรือผู้รับผิดชอบ
- ตรวจครีมบัดกรี สเตนซิล ใบปาด และค่าพารามิเตอร์
- ผลิตและตรวจชิ้นงานตัวแรกใหม่ก่อนเริ่มงานต่อ
ตาราง B การวางอุปกรณ์บนผิวแผงวงจรแบบ SMT
เครื่องวางชิ้นส่วนทำหน้าที่นำอุปกรณ์อิเล็กทรอนิกส์จากม้วน ถาด หรือหลอด มาวางบนตำแหน่งที่พิมพ์ครีมบัดกรีไว้
จุดที่พนักงานต้องควบคุม
- หมายเลขชิ้นส่วน
- ขั้วและทิศทางของอุปกรณ์
- หมายเลขโปรแกรม
- ตำแหน่งฟีดเดอร์
- หมายเลขม้วนหรือภาชนะ
- หัวดูด
- ตำแหน่งและความสูงในการวาง
- การต่อม้วนหรือเปลี่ยนม้วนชิ้นส่วน
- การตรวจชิ้นงานตัวแรก
อย่าใช้การมองฉลากด้วยสายตาเพียงอย่างเดียวเมื่อโรงงานกำหนดให้ใช้การอ่านบาร์โค้ดหรือระบบป้องกันการใช้ชิ้นส่วนผิด เพราะต้องปฏิบัติตามวิธีที่ได้รับอนุมัติ
ตาราง C การบัดกรีด้วยเตารีโฟลว์และการตรวจ AOI/AXI
เตารีโฟลว์ทำหน้าที่อะไร?
เตารีโฟลว์ให้ความร้อนแก่ PCB ที่ผ่านการพิมพ์ครีมบัดกรีและวางอุปกรณ์แล้ว เพื่อให้โลหะบัดกรีหลอม เปียกผิว และสร้างรอยต่อบัดกรี
ค่าที่ต้องควบคุม
- อุณหภูมิแต่ละโซน
- ความเร็วสายพาน
- อัตราการเพิ่มอุณหภูมิ
- ระยะเวลาเหนืออุณหภูมิหลอม
- อุณหภูมิสูงสุดของชิ้นงาน
- อัตราการเย็นตัว
- ปริมาณออกซิเจน หากใช้ไนโตรเจน
- โปรไฟล์อุณหภูมิของผลิตภัณฑ์
พนักงานต้องใช้โปรแกรมและสูตรที่ได้รับอนุมัติ ห้ามเปลี่ยนอุณหภูมิหรือความเร็วสายพานเอง
AOI และ AXI ต่างกันอย่างไร?
AOI ใช้ระบบกล้องและแสงตรวจลักษณะที่มองเห็นได้ เช่น
- ชิ้นส่วนขาด
- ชิ้นส่วนเยื้อง
- กลับขั้ว
- สะพานบัดกรี
- รอยบัดกรีผิดลักษณะ
AXI ใช้รังสีเอกซ์ตรวจรอยบัดกรีที่มองไม่เห็นจากภายนอก เช่น รอยต่อใต้ชิ้นส่วนบางประเภท
เมื่อเครื่องแจ้งข้อผิดพลาด ห้ามกดข้ามโดยไม่มีการตรวจสอบและการอนุมัติตามขั้นตอน
ตาราง D การจ่ายกาวและการยึดชิ้นส่วน
คำว่า Adhesive Dispensing ควรแปลว่า “การจ่ายกาว”
สิ่งที่ต้องควบคุม ได้แก่
- ชนิดและหมายเลขกาว
- ล็อตและวันหมดอายุ
- สภาวะการจัดเก็บ
- เวลาที่กาวใช้ได้หลังเปิดหรือหลังผสม
- ปริมาณและตำแหน่งการจ่าย
- โปรแกรมเครื่อง
- การอบหรือการบ่ม
- ความแข็งแรงหลังการบ่ม
หากพบกาวไม่ครบตำแหน่ง ปริมาณผิดปกติ หรือกาวหมดอายุ ต้องหยุดและแจ้งผู้รับผิดชอบ ไม่ควรเติมหรือแก้ไขเองโดยไม่มีวิธีปฏิบัติงานรองรับ
ตาราง E การบัดกรีแบบคลื่นและแบบเลือกตำแหน่ง
การบัดกรีแบบคลื่น
PCB เคลื่อนผ่านคลื่นโลหะบัดกรีหลอมเหลว เพื่อสร้างรอยบัดกรีกับขาของอุปกรณ์แบบสอดรู
การบัดกรีแบบเลือกตำแหน่ง
เครื่องจะจ่ายฟลักซ์ ให้ความร้อน และบัดกรีเฉพาะตำแหน่งที่กำหนด
สิ่งที่ต้องควบคุม
- ชนิดและปริมาณฟลักซ์
- อุณหภูมิอุ่นล่วงหน้า
- อุณหภูมิอ่างโลหะบัดกรี
- ความสูงของคลื่น
- ความเร็วสายพาน
- เวลาสัมผัสโลหะบัดกรี
- ระดับโลหะบัดกรี
- การเกิดออกไซด์หรือขี้ตะกรัน
- การปนเปื้อนในอ่าง
- ผลวิเคราะห์องค์ประกอบโลหะบัดกรี
พนักงานต้องบันทึกค่าตามความถี่ที่กำหนด ไม่ควรลงชื่อย้อนหลังหรือใช้ค่าประมาณ
ตาราง F การบัดกรีด้วยหุ่นยนต์และการบัดกรีด้วยมือ
สิ่งที่ต้องควบคุม ได้แก่
- อุณหภูมิปลายหัวแร้ง
- สภาพและรูปทรงของปลายหัวแร้ง
- เวลาในการสัมผัส
- ปริมาณลวดบัดกรี
- ชนิดลวดบัดกรีและฟลักซ์
- โปรแกรมหุ่นยนต์
- ความเร็วป้อนลวด
- ตำแหน่งการบัดกรี
- วิธีทำความสะอาดปลายหัวแร้ง
ผู้ปฏิบัติงานบัดกรีด้วยมือต้องได้รับการฝึกอบรมและประเมินความสามารถตามงานที่รับผิดชอบ
ตาราง G การบัดกรีด้วยเลเซอร์หรือลำแสง
เอกสารใช้ชื่อกระบวนการว่า Laser/Soft Beam Soldering ใช้คำว่า การบัดกรีด้วยเลเซอร์หรือลำแสง เพื่อรักษาความหมายตามชื่อกระบวนการในเอกสาร โดยค่าที่อาจต้องควบคุมขึ้นอยู่กับวิธีปฏิบัติงานของโรงงาน เช่น กำลัง เวลา ตำแหน่ง และโปรแกรม
พนักงานต้องใช้ค่าที่ได้รับอนุมัติและไม่ควรปรับแหล่งกำเนิดพลังงานเอง
ตาราง H การบัดกรีด้วยการเหนี่ยวนำ
กระบวนการนี้ใช้การเหนี่ยวนำแม่เหล็กไฟฟ้าเพื่อสร้างความร้อนบริเวณรอยต่อ
พนักงานต้องปฏิบัติตามค่าที่กำหนด เช่น
- กำลัง
- ความถี่
- เวลา
- ตำแหน่งขดลวด
- ระยะห่างจากชิ้นงาน
- ตำแหน่งชิ้นงาน
- ปริมาณฟลักซ์และโลหะบัดกรี
ตาราง I กระบวนการกดขาเข้ารู
Press-Fit Insertion ควรแปลว่า กระบวนการกดขาเข้ารู
เป็นการกดขั้วหรือขาของชิ้นส่วนเข้ากับรูชุบโลหะบน PCB โดยไม่ใช้การบัดกรี
จุดควบคุม ได้แก่
- แรงกด
- ระยะกด
- ความเร็วการกด
- ตำแหน่ง
- สภาพขาชิ้นส่วน
- การรองรับ PCB
- ความเสียหายของ PCB หรือรูชุบโลหะ
- แรงยึดหลังประกอบ
ตาราง J การทำความสะอาดและการควบคุมการปนเปื้อน
พนักงานต้องเข้าใจว่า PCB ที่ดูสะอาดด้วยตาอาจยังมีสารปนเปื้อนตกค้างอยู่
สิ่งที่ต้องควบคุม เช่น
- ชนิดสารทำความสะอาด
- ความเข้มข้น
- อุณหภูมิ
- เวลา
- คุณภาพน้ำ
- ค่าการนำไฟฟ้า
- ความสะอาดของเครื่องจักร
- การทำให้แห้ง
- การควบคุมสารเคมีหมดอายุ
- วิธีตรวจสอบการปนเปื้อนตามที่องค์กรกำหนด
ตาราง K การเคลือบป้องกันแผงวงจร
Conformal Coating ควรแปลว่า การเคลือบป้องกันแผงวงจร
ชั้นเคลือบช่วยป้องกันผลกระทบจากความชื้น ฝุ่น สารเคมี และการกัดกร่อน
พนักงานต้องควบคุม
- ชนิดและล็อตของสารเคลือบ
- ความหนืด
- อายุหลังเปิดใช้
- พื้นที่ที่ต้องเคลือบ
- พื้นที่ห้ามเคลือบ
- การบังพื้นที่
- โปรแกรมการพ่น
- การอบหรือการบ่ม
- การตรวจความครอบคลุม
- ฟองอากาศ รอยขาด และการไหลเยิ้ม
ตาราง L การแยกชุดแผงวงจร
PCA Separation คือการแยกชุดแผงวงจรย่อยออกจากแผงรวม
ต้องควบคุมวิธีการแยกเพื่อไม่ให้เกิดแรงดัดหรือแรงกระแทกมากเกินไป ซึ่งอาจทำให้ PCB รอยต่อบัดกรี หรือชิ้นส่วนเสียหาย
พนักงานต้องใช้เครื่องมือและวิธีที่กำหนด ห้ามหักแผงด้วยมือหากวิธีปฏิบัติงานไม่ได้อนุญาต
ตาราง M การทดสอบในวงจร
In-Circuit Test: ICT ใช้ตรวจวงจรและอุปกรณ์แต่ละส่วน เช่น
- วงจรเปิด
- การลัดวงจร
- ค่าความต้านทาน
- ค่าความจุ
- การวางผิดขั้ว
- ชิ้นส่วนขาดหาย
- ความต่อเนื่องทางไฟฟ้า
พนักงานต้องตรวจว่า
- ใช้โปรแกรมถูกต้อง
- ฟิกซ์เจอร์ถูกหมายเลข
- เข็มทดสอบอยู่ในสภาพพร้อมใช้
- ชิ้นงานอ้างอิงได้รับการตรวจตามกำหนด
- ผลการทดสอบสามารถสอบกลับได้
ตาราง N การทดสอบการทำงาน
การทดสอบการทำงานใช้ยืนยันว่าผลิตภัณฑ์สามารถทำงานตามหน้าที่ที่กำหนด
อาจตรวจเรื่อง เช่น
- การจ่ายไฟ
- สัญญาณเข้าและออก
- การสื่อสาร
- การตอบสนองของวงจร
- ซอฟต์แวร์
- การทำงานภายใต้โหลด
- สภาวะจำลองตามข้อกำหนด
คำว่า “เครื่องขึ้น PASS” ยังไม่เพียงพอ ต้องสามารถยืนยันได้ว่าใช้โปรแกรมและเกณฑ์ที่ได้รับอนุมัติ
ตาราง O การทำงานซ้ำ การซ่อม และการแต่งแก้
การทำงานซ้ำ
Rework คือการดำเนินการเพิ่มเติมเพื่อทำให้ผลิตภัณฑ์กลับมาเป็นไปตามข้อกำหนดเดิม
การซ่อม
Repair คือการแก้ไขผลิตภัณฑ์ให้สามารถใช้งานได้ แต่อาจไม่กลับมาเป็นไปตามข้อกำหนดเดิมทุกประการ จึงอาจต้องได้รับการอนุมัติ
การแต่งแก้เฉพาะจุด
Touch-up คือการแก้ไขรอยบัดกรีเฉพาะตำแหน่งตามวิธีที่กำหนด
องค์กรต้องมีขั้นตอนเป็นเอกสาร ระบุวิธีทำ ผู้อนุมัติ สถานีปฏิบัติงาน เกณฑ์ตรวจ และระบบสอบกลับ เอกสารระบุให้การทำงานซ้ำเป็นไปตามตาราง O และมาตรฐานที่เกี่ยวข้อง เช่น IPC-7711 หรือมาตรฐานเทียบเท่า
พนักงานที่ไม่ได้รับอนุญาตห้ามซ่อมหรือแต่งแก้ชิ้นงานเอง แม้จะมองว่าเป็นข้อบกพร่องเล็กน้อย
หน้าที่ของพนักงานใหม่ตาม CQI-17
1. อ่านวิธีปฏิบัติงานก่อนเริ่มงาน
ตรวจสอบว่าเอกสารตรงกับ
- หมายเลขชิ้นส่วน
- เครื่องจักร
- โปรแกรม
- วัสดุ
- พารามิเตอร์
- เกณฑ์ยอมรับ
เอกสาร CQI-17 กำหนดให้มีวิธีปฏิบัติงานเป็นลายลักษณ์อักษร ระบุขั้นตอนและพารามิเตอร์ที่เกี่ยวข้อง รวมถึงต้องพร้อมใช้ในพื้นที่ทำงาน
2. ตรวจวัสดุและหมายเลขชิ้นส่วน
ก่อนใช้งานต้องตรวจ
- หมายเลขชิ้นส่วน
- ล็อต
- วันหมดอายุ
- สถานะการยอมรับ
- สภาวะการจัดเก็บ
- ข้อกำหนดด้านความชื้น
3. ใช้โปรแกรมที่ถูกต้อง
ตรวจหมายเลขโปรแกรมก่อนเริ่มผลิต และห้ามแก้ไขโปรแกรมหากไม่มีสิทธิ์หรือไม่ได้รับอนุมัติ
4. บันทึกค่าตามความเป็นจริง
บันทึกค่าที่อ่านได้จริงในเวลาที่กำหนด ห้ามบันทึกล่วงหน้า ลงข้อมูลย้อนหลัง หรือคัดลอกค่าจากรอบก่อน
5. หยุดและแจ้งเมื่อผิดปกติ
เมื่อพบค่าผิดปกติ ชิ้นส่วนผิดรุ่น วัสดุหมดอายุ เครื่องจักรแจ้งเตือน หรือผลตรวจไม่ผ่าน ต้องดำเนินการตามแผนตอบสนอง
6. ควบคุมชิ้นงานที่อาจได้รับผลกระทบ
อย่านำชิ้นงานที่สงสัยไปรวมกับชิ้นงานดี ต้องชี้บ่ง แยกพื้นที่ และแจ้งผู้รับผิดชอบ
7. รักษาการสอบกลับได้
ห้ามสลับฉลาก ล็อต ถาด หรือภาชนะโดยไม่มีการควบคุม เอกสารกำหนดให้ล็อตของ PCB, IC และฮาร์ดแวร์สามารถสอบกลับจากผลิตภัณฑ์สำเร็จรูปได้
FMEA และแผนควบคุมเกี่ยวข้องกับพนักงานอย่างไร?
FMEA คืออะไร?
FMEA คือการวิเคราะห์ว่ากระบวนการอาจผิดพลาดอย่างไร ผลกระทบคืออะไร และต้องควบคุมอย่างไร
ตัวอย่างความเสี่ยง ได้แก่
- ใช้ PCB ผิดรุ่น
- ใช้ชิ้นส่วนผิดหมายเลข
- วางอุปกรณ์กลับขั้ว
- ครีมบัดกรีหมดอายุ
- พิมพ์ครีมมากหรือน้อยเกินไป
- ใช้โปรแกรมผิด
- โปรไฟล์เตารีโฟลว์ไม่เหมาะสม
- ผลตรวจผิดพลาด
- งานซ่อมไม่มีการควบคุม
กำหนดให้ FMEA ครอบคลุมตั้งแต่รับชิ้นส่วนจนถึงจัดส่ง ระบุพารามิเตอร์สำคัญ และจัดทำโดยทีมข้ามสายงาน
แผนควบคุมคืออะไร?
แผนควบคุมระบุว่าในแต่ละขั้นตอนต้องควบคุมอะไร ตรวจอย่างไร ตรวจบ่อยเพียงใด และต้องทำอะไรเมื่อพบความผิดปกติ
แผนควบคุมต้องครอบคลุมตั้งแต่รับชิ้นส่วนจนถึงจัดส่ง และต้องระบุเครื่องจักร พารามิเตอร์ ขนาดตัวอย่าง และความถี่ตามข้อกำหนด
พนักงานไม่จำเป็นต้องเป็นผู้จัดทำ FMEA หรือแผนควบคุมทุกคน แต่ต้องทำงานให้สอดคล้องกับวิธีควบคุมที่กำหนดไว้
การสอบกลับได้คืออะไร?
การสอบกลับได้หมายถึง ความสามารถในการติดตามข้อมูลจากผลิตภัณฑ์สำเร็จรูปกลับไปยังวัสดุและกระบวนการที่ใช้ผลิต
ตัวอย่างข้อมูลที่ควรเชื่อมโยงได้ ได้แก่
- ล็อต PCB
- ล็อต IC และชิ้นส่วน
- ล็อตครีมบัดกรี
- วันที่และกะการผลิต
- สายการผลิต
- เครื่องจักร
- โปรแกรม
- ผล SPI
- ผล AOI หรือ AXI
- ผล ICT
- ผลทดสอบการทำงาน
- ประวัติงานซ่อมหรือทำงานซ้ำ
การสอบกลับไม่ได้มีไว้เพื่อหาคนผิด แต่ใช้จำกัดขอบเขตผลิตภัณฑ์ที่ได้รับผลกระทบและช่วยวิเคราะห์สาเหตุเมื่อเกิดปัญหา
การประเมินภายใน CQI-17
องค์กรต้องดำเนินการประเมิน CQI-17 ภายในอย่างน้อยปีละหนึ่งครั้ง
ระหว่างการประเมิน ผู้ประเมินอาจ
- สอบถามพนักงาน
- ตรวจวิธีปฏิบัติงาน
- เปรียบเทียบค่าบนเครื่องกับแผนควบคุม
- ตรวจล็อตและการสอบกลับ
- ตรวจบันทึกพารามิเตอร์
- ตรวจผล SPI, AOI, AXI หรือ ICT
- ตรวจชิ้นงานจริง
- ติดตามคำสั่งผลิตหนึ่งรายการตั้งแต่ต้นจนจบ
พนักงานควรตอบตามสิ่งที่ปฏิบัติจริง หากไม่ทราบให้แจ้งหัวหน้างาน ไม่ควรคาดเดาคำตอบ
ปัญหาที่พนักงานใหม่ควรระวัง
ใช้วัสดุผิดหมายเลข
เกิดจากไม่ตรวจฉลาก ไม่สแกนบาร์โค้ด หรือวางวัสดุผิดตำแหน่ง
ใช้ครีมบัดกรีหมดอายุ
เอกสารตาราง A กล่าวถึงการควบคุมหมายเลขวัสดุ วันหมดอายุ ล็อต และการนำครีมบัดกรีกลับสู่อุณหภูมิห้อง
ใช้โปรแกรมผิดรุ่น
อาจเกิดเมื่อเลือกโปรแกรมจากชื่อคล้ายกันหรือไม่ได้ตรวจหมายเลขชิ้นงานก่อนเริ่มงาน
กดข้ามข้อผิดพลาดของเครื่องตรวจ
การกดข้ามโดยไม่ตรวจสอบอาจทำให้ผลิตภัณฑ์ไม่เป็นไปตามข้อกำหนดหลุดไปยังกระบวนการถัดไป
บันทึกข้อมูลไม่ตรงกับความจริง
การลงข้อมูลย้อนหลังหรือคัดลอกค่าทำให้โรงงานไม่สามารถรู้สภาพกระบวนการจริงได้
ซ่อมชิ้นงานโดยไม่ได้รับอนุญาต
งานซ่อมต้องทำโดยบุคลากรที่ได้รับอนุญาต ตามวิธีปฏิบัติงาน และต้องมีการตรวจยืนยันหลังซ่อม
คำถามที่พบบ่อยเกี่ยวกับ CQI-17
CQI-17 ใช้เฉพาะงานบัดกรีหรือไม่?
ไม่ใช่ CQI-17 ครอบคลุมการพิมพ์ครีมบัดกรี การวางชิ้นส่วน เตารีโฟลว์ การตรวจสอบ การบัดกรีหลายรูปแบบ การทำความสะอาด การเคลือบป้องกัน การแยกแผง การทดสอบ และงานซ่อม
โรงงานต้องใช้ตาราง A–O ทุกตารางหรือไม่?
ไม่ต้อง โรงงานเลือกเฉพาะตารางที่ตรงกับกระบวนการจริง
SPI, AOI และ AXI ต่างกันอย่างไร?
SPI ตรวจครีมบัดกรีหลังการพิมพ์ AOI ตรวจชิ้นส่วนและรอยบัดกรีด้วยระบบกล้องและแสง AXI ใช้รังสีเอกซ์ตรวจรอยต่อที่มองไม่เห็นจากภายนอก
พนักงานสามารถปรับค่าพารามิเตอร์เองได้หรือไม่?
ปรับได้เฉพาะผู้ที่ได้รับมอบอำนาจและต้องดำเนินการตามขั้นตอนการควบคุมการเปลี่ยนแปลงของโรงงาน
เมื่องานไม่ผ่าน สามารถซ่อมเองได้หรือไม่?
ไม่ได้ ต้องส่งเข้าสู่กระบวนการทำงานซ้ำ ซ่อม หรือแต่งแก้ตามวิธีที่ได้รับอนุมัติ
ต้องประเมิน CQI-17 บ่อยเพียงใด?
เอกสารกำหนดให้ประเมินภายในอย่างน้อยปีละหนึ่งครั้ง
CQI-17 สำหรับพนักงานใหม่
CQI-17 ช่วยให้โรงงานควบคุมการผลิตและประกอบอิเล็กทรอนิกส์อย่างเป็นระบบ ตั้งแต่รับวัสดุจนถึงส่งมอบผลิตภัณฑ์
พนักงานใหม่ควรจำหลักปฏิบัติสำคัญดังนี้
- ตรวจวัสดุและหมายเลขชิ้นส่วนก่อนใช้งาน
- ใช้โปรแกรมและค่าพารามิเตอร์ที่ได้รับอนุมัติ
- ปฏิบัติตามวิธีปฏิบัติงาน
- บันทึกข้อมูลตามความเป็นจริง
- ไม่กดข้ามข้อผิดพลาดโดยไม่ได้ตรวจสอบ
- ไม่ซ่อมหรือปรับเครื่องเองหากไม่ได้รับอนุญาต
- แยกและชี้บ่งชิ้นงานที่ผิดปกติ
- แจ้งหัวหน้างานทันทีเมื่อพบปัญหา
- รักษาฉลาก ล็อต และข้อมูลการสอบกลับ
- เข้าใจว่าเรื่องคุณภาพเป็นหน้าที่ของทุกคน
CQI-17 ไม่ได้ต้องการให้พนักงานท่องจำข้อกำหนดทั้งหมด แต่ต้องการให้ทุกคนเข้าใจงานของตน ปฏิบัติอย่างถูกต้อง และสามารถแสดงหลักฐานได้ว่าแต่ละขั้นตอนอยู่ภายใต้การควบคุม
บทความที่เกี่ยวข้อง
- CQI-9: การประเมินระบบกระบวนการอบชุบด้วยความร้อน
- CQI-12: การประเมินระบบกระบวนการเคลือบผิว
- CQI-15: การประเมินระบบกระบวนการเชื่อม
- CQI-27: การประเมินระบบกระบวนการหล่อโลหะ
- CQI-29: การประเมินระบบกระบวนการประสานแข็ง
- CQI-30: การประเมินระบบกระบวนการยาง
- FMEA (AIAG & VDA) สำหรับกระบวนการพิเศษ
สำหรับทีมที่ต้องการฝึกอบรมเชิงลึกเรื่องการประเมินระบบงานบัดกรีตามแนวทาง CQI-17 ดูรายละเอียดได้ที่ หลักสูตรการประเมินระบบการผลิตและประกอบอิเล็กทรอนิกส์ (CQI-17)
 CQI-29 คืออะไร? แนวทางประเมินระบบกระบวนการประสานแข็งสำหรับอุตสาหกรรมยานยนต์
 CQI-15 โรงงานต้องเตรียมอะไรบ้าง? แนวทางจากมุมมองผู้ประเมินระบบกระบวนการเชื่อม
 หลักสูตร CQI-12 คืออะไร? การประเมินระบบกระบวนการเคลือบผิว ฉบับที่ 3
 หลักสูตร CQI-9 คืออะไร? การประเมินระบบกระบวนการอบชุบด้วยความร้อน ฉบับที่ 4
 หลักสูตร CQI-30 คืออะไร? การประเมินระบบการผสมยางคอมพาวด์และการขึ้นรูปด้วยแม่พิมพ์
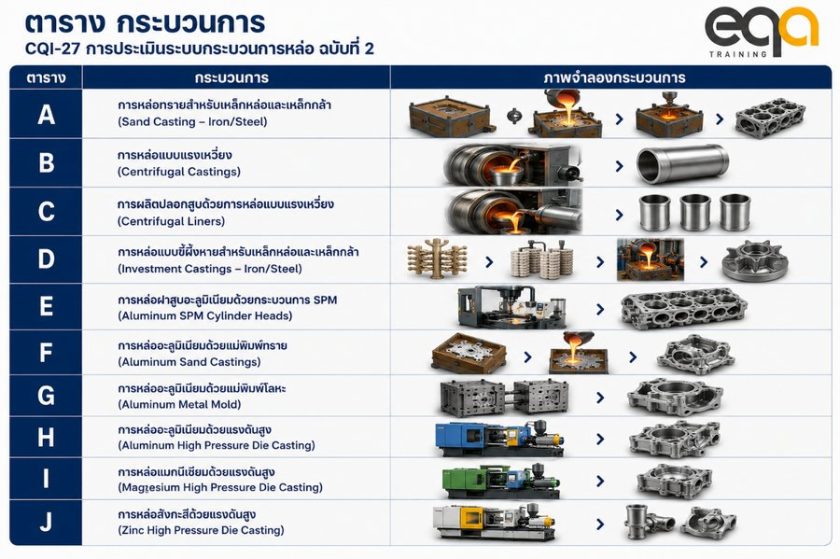 หลักสูตร CQI-27 คืออะไร? การประเมินระบบกระบวนการหล่อสำหรับอุตสาหกรรมยานยนต์