
กระบวนการประสานแข็งถูกนำมาใช้ในการผลิตชิ้นส่วนยานยนต์หลายประเภท เช่น หม้อน้ำ คอนเดนเซอร์ ออยล์คูลเลอร์ ท่อระบบปรับอากาศ ท่อน้ำมัน และอุปกรณ์แลกเปลี่ยนความร้อน
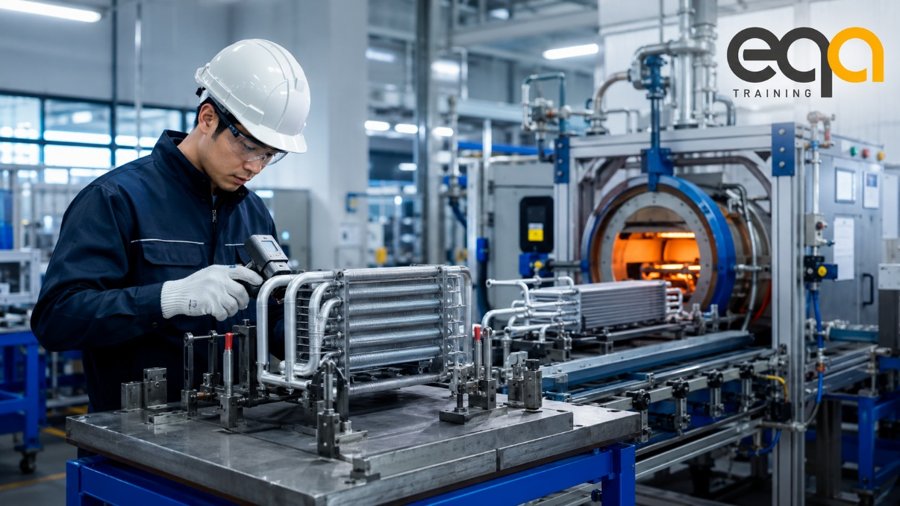
แม้รอยต่อภายนอกจะดูเรียบร้อย แต่หากโรงงานควบคุมความสะอาดของชิ้นงาน ช่องว่างรอยต่อ โลหะเติม ฟลักซ์ อุณหภูมิ เวลา บรรยากาศ หรือการจัดวางชิ้นงานไม่เหมาะสม อาจทำให้เกิดปัญหา เช่น
- โลหะเติมไหลเข้ารอยต่อไม่สมบูรณ์
- รอยต่อเติมไม่เต็ม
- รอยต่อรั่ว
- ความแข็งแรงไม่เป็นไปตามข้อกำหนด
- ชิ้นงานบิดงอ
- เกิดรูพรุนหรือรอยไหม้
- มีคราบฟลักซ์มากเกินไป
- รูปทรงของชิ้นงานหลังผ่านกระบวนการไม่ตรงตามแบบ
CQI-29 Special Process: Brazing System Assessment, 1st Edition เป็นแนวทางสำหรับประเมินว่าระบบกระบวนการประสานแข็งของโรงงานได้รับการวางแผน ควบคุม ตรวจสอบ และปรับปรุงอย่างเหมาะสมหรือไม่ โดยเอกสารแนบระบุชื่อหลักสูตรและฉบับที่ 1 ไว้อย่างชัดเจน
Brazing ควรแปลเป็นภาษาไทยว่าอะไร?
การประสานแข็ง (Brazing)
การประสานแข็งเป็นกระบวนการต่อชิ้นส่วนโลหะโดยทำให้ โลหะเติม (Filler Metal) หลอมเหลวและไหลเข้าสู่ช่องว่างของรอยต่อ ขณะที่โลหะชิ้นงานหลักไม่หลอมเหลว
โลหะเติมสำหรับกระบวนการ Brazing มีอุณหภูมิหลอมเหลวสูงกว่า 450 องศาเซลเซียส แต่ต่ำกว่าจุดหลอมเหลวของโลหะชิ้นงานที่นำมาต่อกัน
CQI-29 คืออะไร?
CQI-29 คือแบบประเมินระบบกระบวนการประสานแข็ง หรือ Brazing System Assessment: BSA
การประเมินไม่ได้พิจารณาเฉพาะรอยต่อหลังผลิต แต่ครอบคลุมระบบที่เกี่ยวข้องทั้งหมด เช่น
- ความสามารถของบุคลากร
- ข้อกำหนดและเอกสาร
- การวางแผนคุณภาพ
- PFMEA และแผนควบคุม
- การควบคุมโลหะเติมและฟลักซ์
- การเตรียมผิวชิ้นงาน
- การจัดวางและจับยึดชิ้นงาน
- เครื่องจักรและอุปกรณ์ทดสอบ
- การควบคุมอุณหภูมิและบรรยากาศ
- การบันทึกพารามิเตอร์
- การตรวจสอบคุณภาพรอยต่อ
- การควบคุมงานแก้ไขและของเสีย
- การตรวจประเมินงานผลิตจริง
CQI-29 จึงเกี่ยวข้องกับฝ่ายผลิต วิศวกรรม คุณภาพ บำรุงรักษา ห้องปฏิบัติการ และฝ่ายบริหาร ไม่ใช่หน้าที่ของผู้ตรวจประเมินเพียงฝ่ายเดียว
CQI-29 ครอบคลุมกระบวนการใดบ้าง?
แบ่งกระบวนการหลักออกเป็น 4 ประเภท
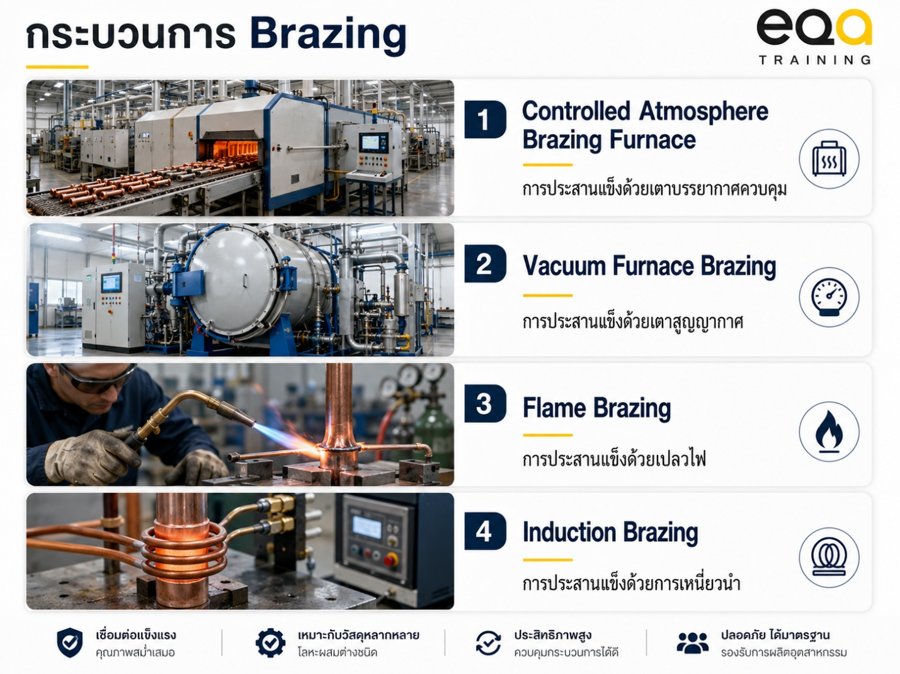
โรงงานต้องเลือกแบบตรวจให้ตรงกับกระบวนการที่ใช้งานจริง ไม่จำเป็นต้องประเมินกระบวนการที่โรงงานไม่ได้ดำเนินการ
1. การประสานแข็งด้วยเตาบรรยากาศควบคุม
การประสานแข็งด้วยเตาบรรยากาศควบคุม หรือ CAB: Controlled Atmosphere Brazing นิยมใช้กับผลิตภัณฑ์อะลูมิเนียม โดยเฉพาะอุปกรณ์แลกเปลี่ยนความร้อน
ภายในเตาจะใช้บรรยากาศควบคุม เช่น ก๊าซไนโตรเจน เพื่อลดออกซิเจนและจำกัดการเกิดออกไซด์ขณะให้ความร้อน กระบวนการนี้มักใช้ฟลักซ์ชนิดไม่กัดกร่อน เพื่อช่วยควบคุมฟิล์มออกไซด์และส่งเสริมการไหลของโลหะเติม
กระบวนการแบบสายพานต่อเนื่องอาจประกอบด้วย
- การจ่ายฟลักซ์
- การทำให้แห้ง
- การเพิ่มอุณหภูมิ
- เขตประสานแข็ง
- เขตหล่อเย็น
จุดเด่นของกระบวนการ CAB
- เหมาะกับการผลิตต่อเนื่อง
- รองรับปริมาณการผลิตสูง
- เหมาะกับชิ้นส่วนอะลูมิเนียมผนังบาง
- ใช้กับอุปกรณ์แลกเปลี่ยนความร้อนได้ดี
- ต้นทุนต่อชิ้นเหมาะกับการผลิตจำนวนมาก
ตัวอย่างผลิตภัณฑ์ในเอกสาร ได้แก่ หม้อน้ำ คอนเดนเซอร์ ออยล์คูลเลอร์ แผงระบายความร้อน และคอยล์ในระบบปรับอากาศ
พารามิเตอร์สำคัญที่ต้องควบคุม
- ความสะอาดของชิ้นงาน
- ชนิดและปริมาณฟลักซ์
- ความสม่ำเสมอของการเคลือบฟลักซ์
- อุณหภูมิและเวลาทำให้แห้ง
- อุณหภูมิแต่ละเขตของเตา
- ความเร็วสายพาน
- อัตราการไหลของไนโตรเจน
- สภาพบรรยากาศภายในเตา
- ตำแหน่งและทิศทางชิ้นงาน
- จำนวนและอัตราการโหลดชิ้นงาน
- พารามิเตอร์การหล่อเย็น
2. การประสานแข็งด้วยเตาสุญญากาศ
การประสานแข็งด้วยเตาสุญญากาศ (Vacuum Brazing) เป็นการให้ความร้อนแก่ชิ้นงานภายใต้ระดับสุญญากาศที่ควบคุมได้
ตัวอย่างระดับสุญญากาศประมาณ ถึง มิลลิบาร์ และระบุว่ากระบวนการนี้ไม่ใช้ฟลักซ์ จึงไม่มีคราบฟลักซ์ตกค้างบนรอยต่อ
จุดเด่น
- รอยต่อมีความสะอาดสูง
- ไม่มีคราบฟลักซ์
- เหมาะกับชิ้นงานที่มีช่องทางซับซ้อน
- เหมาะกับงานที่ต้องการสมบัติเชิงกลสูง
- ใช้กับวัสดุได้หลายประเภท
เอกสารยกตัวอย่างวัสดุ เช่น อะลูมิเนียม ทองแดง เหล็กกล้าไร้สนิม เหล็กกล้าผสม เหล็กกล้าคาร์บอนต่ำ ไทเทเนียม และนิกเกิล
ข้อควรพิจารณา
- ต้นทุนเครื่องจักรสูง
- รอบกระบวนการใช้เวลานาน
- ต้องควบคุมระดับสุญญากาศอย่างแม่นยำ
- ต้องควบคุมความสะอาดของชิ้นงานก่อนเข้าเตา
- อาจไม่เหมาะกับการผลิตปริมาณสูงบางประเภท
การเลือกใช้เตาสุญญากาศหรือ CAB ต้องพิจารณาวัสดุ รูปแบบรอยต่อ ปริมาณการผลิต ความสะอาด และข้อกำหนดของลูกค้า ไม่ควรสรุปว่ากระบวนการใดดีกว่าอีกกระบวนการหนึ่งในทุกกรณี
3. การประสานแข็งด้วยเปลวไฟ
การประสานแข็งด้วยเปลวไฟ (Flame Brazing) ใช้เปลวไฟจากก๊าซเชื้อเพลิงร่วมกับออกซิเจนให้ความร้อนบริเวณรอยต่อ
เอกสารยกตัวอย่างระบบก๊าซ เช่น
- ออกซิเจน–อะเซทิลีน
- ออกซิเจน–โพรเพน
โดยทั่วไปใช้ฟลักซ์ร่วมกับโลหะเติม เหมาะกับงานปริมาณไม่สูงมาก งานที่ต้องการความยืดหยุ่น หรือรอยต่อที่ไม่ซับซ้อน เช่น ท่อทองแดงและท่อเหล็กขนาดเล็ก
พารามิเตอร์ที่ต้องควบคุม
- ชนิดและอัตราส่วนของก๊าซ
- ลักษณะของเปลวไฟ
- ระยะหัวเผาจากชิ้นงาน
- มุมของหัวเผา
- เวลาให้ความร้อน
- ลำดับการให้ความร้อน
- ชนิดและปริมาณฟลักซ์
- ชนิดและปริมาณโลหะเติม
- ตำแหน่งของรอยต่อ
กระบวนการนี้ขึ้นอยู่กับทักษะของผู้ปฏิบัติงานค่อนข้างมาก จึงต้องมีวิธีปฏิบัติงาน การฝึกอบรม และการประเมินความสามารถที่ชัดเจน
4. การประสานแข็งด้วยการเหนี่ยวนำ
การประสานแข็งด้วยการเหนี่ยวนำ (Induction Brazing) ใช้กระแสไฟฟ้าความถี่สูงไหลผ่านขดลวดเหนี่ยวนำ ทำให้เกิดสนามแม่เหล็กไฟฟ้าและกระแสไหลวนในชิ้นงาน
ความร้อนจะเกิดขึ้นในบริเวณที่กำหนด จนโลหะเติมหลอมและไหลเข้าสู่รอยต่อ
จุดเด่น
- ให้ความร้อนเฉพาะบริเวณ
- ควบคุมตำแหน่งความร้อนได้ดี
- รอบกระบวนการสั้น
- ประยุกต์ใช้กับระบบอัตโนมัติได้
- ลดผลกระทบต่อซีลหรือชิ้นส่วนข้างเคียง
- เหมาะกับการผลิตจำนวนมาก
ตัวอย่างการใช้งานกับท่อระบบปรับอากาศ ท่อน้ำมัน และท่อระบบพวงมาลัยเพาเวอร์หรือระบบไฮดรอลิก
พารามิเตอร์สำคัญ
- กำลังไฟฟ้า
- ความถี่
- เวลาให้ความร้อน
- รูปทรงขดลวดเหนี่ยวนำ
- ตำแหน่งและระยะห่างของขดลวด
- ตำแหน่งชิ้นงาน
- ปริมาณโลหะเติม
- ปริมาณฟลักซ์ในกรณีที่ใช้
- วิธีตรวจสอบอุณหภูมิหรือพลังงาน
ฟลักซ์มีหน้าที่อะไร?
ฟลักซ์สำหรับการประสานแข็ง (Brazing Flux) เป็นสารเคมีที่ช่วยควบคุมสภาพผิวโลหะระหว่างให้ความร้อน
หน้าที่สำคัญ ได้แก่
- ช่วยกำจัดฟิล์มออกไซด์
- ลดการเกิดออกไซด์ใหม่
- ช่วยให้โลหะเติมเปียกผิว
- ช่วยให้โลหะเติมไหลเข้าสู่ช่องว่างรอยต่อด้วยแรงแคปิลลารี
หน้าที่ของฟลักซ์ด้านการกำจัดออกไซด์ การป้องกันออกไซด์ใหม่ และการช่วยให้โลหะเติมไหลเข้าสู่รอยต่อ
โรงงานควรควบคุม
- ชนิดของฟลักซ์
- หมายเลขล็อต
- อายุการใช้งาน
- สภาวะการจัดเก็บ
- ความเข้มข้น
- วิธีผสม
- ปริมาณที่ใช้
- ความสม่ำเสมอของการเคลือบ
- คราบตกค้างหลังผ่านกระบวนการ
ฟลักซ์ไม่ได้ทำหน้าที่ยึดชิ้นงาน แต่ช่วยให้โลหะเติมเปียกและไหลบนผิวชิ้นงานได้อย่างเหมาะสม
โครงสร้างแบบประเมิน CQI-29
แบบประเมินแบ่งเป็น 9 ส่วน
- การประเมินระบบกระบวนการประสานแข็ง
- การควบคุมเอกสาร
- การวางแผนคุณภาพล่วงหน้าและเอกสารคุณภาพ
- กระบวนการผลิต การเฝ้าติดตาม และบันทึก
- ฟิกซ์เจอร์และเครื่องมือ
- ขั้นตอนและบันทึกงานแก้ไขและของเสีย
- ข้อกำหนดของเครื่องจักรกระบวนการและอุปกรณ์ทดสอบ
- การจัดการและควบคุมอุณหภูมิ
- การควบคุมและเฝ้าติดตามกระบวนการ
โครงสร้างทั้ง 9 ส่วนปรากฏในเอกสารหลักสูตร
1. การประเมินระบบกระบวนการประสานแข็ง
ต้องประเมินภายในอย่างน้อยปีละครั้ง
องค์กรต้องดำเนินการประเมินภายในด้วยแบบประเมิน BSA ของ AIAG อย่างน้อยปีละหนึ่งครั้ง เว้นแต่ลูกค้าจะกำหนดเป็นอย่างอื่น
หลักฐานที่ควรมี ได้แก่
- วันที่และขอบเขตการประเมิน
- กระบวนการที่ประเมิน
- รายชื่อและคุณสมบัติของผู้ประเมิน
- หลักฐานที่สุ่มตรวจ
- ประเด็นที่พบ
- การควบคุมผลิตภัณฑ์ที่ได้รับผลกระทบ
- แผนการแก้ไข
- ผลการติดตามและทวนสอบประสิทธิผล
ต้องมีผู้เชี่ยวชาญประจำสถานที่
โรงงานต้องมีบุคลากรด้านเทคนิคการประสานแข็งที่มีคุณสมบัติเหมาะสมประจำสถานที่
แนวทางคุณสมบัติในเอกสารประกอบด้วย
- จบการศึกษาด้านงานเชื่อมประสาน โลหวิทยา หรือสาขาที่เทียบเท่า
- เป็นผู้ตรวจสอบงานเชื่อมที่ได้รับการรับรองจากองค์กรที่ได้รับการยอมรับ
- มีประสบการณ์ด้าน Brazing อย่างน้อย 5 ปี
- มีการศึกษาและประสบการณ์ด้านโลหวิทยาหรือ Brazing รวมกัน
- ได้รับความเห็นชอบอย่างเป็นทางการจากลูกค้าและผู้ส่งมอบในกรณีที่ใช้แนวทางดังกล่าว
คุณสมบัติของผู้ประเมิน CQI-29
ผู้ประเมินควรมีความสามารถ 3 ด้าน
- มีประสบการณ์ตรวจประเมินภายในระบบบริหารคุณภาพ เช่น IATF 16949 หรือ ISO 9001
- มีความรู้และประสบการณ์ด้านกระบวนการประสานแข็งอย่างน้อย 5 ปี หรือมีการศึกษาและประสบการณ์ที่เกี่ยวข้องรวมกัน
- มีความรู้เกี่ยวกับเครื่องมือหลักด้านคุณภาพยานยนต์ ได้แก่ SPC, MSA, PPAP, FMEA และ APQP
คุณสมบัติเหล่านี้ระบุอยู่ในเอกสารหลักสูตร
2. การควบคุมเอกสาร
เอกสารที่เกี่ยวข้องกับกระบวนการต้องเป็นฉบับปัจจุบันและพร้อมใช้ เช่น
- แบบชิ้นส่วน
- ข้อกำหนดทางวิศวกรรม
- ข้อกำหนดของลูกค้า
- ข้อกำหนดรอยต่อประสานแข็ง
- วิธีปฏิบัติงาน
- สูตรหรือโปรแกรมกระบวนการ
- เกณฑ์การตรวจสอบ
- เอกสารฝึกอบรม
- ตารางทักษะ
- ขั้นตอนควบคุมการเปลี่ยนแปลง
- ขั้นตอนการทำงานซ้ำและการซ่อม
ค่าที่ระบุในเอกสารต้องสอดคล้องกับค่าที่ใช้จริงในเครื่องจักรและหน้างาน
3. การวางแผนคุณภาพและแผนควบคุม
องค์กรต้องมีแผนควบคุมกระบวนการที่เป็นเอกสาร และต้องปรับปรุงให้สอดคล้องกับ PFMEA ฉบับปัจจุบัน
แผนควบคุมควรระบุ
- ขั้นตอนกระบวนการ
- คุณลักษณะผลิตภัณฑ์
- พารามิเตอร์กระบวนการ
- ค่ามาตรฐานและค่าความคลาดเคลื่อน
- วิธีตรวจสอบ
- เครื่องมือวัด
- ขนาดตัวอย่าง
- ความถี่
- แผนตอบสนอง
- ผู้รับผิดชอบ
- แบบบันทึก
การโหลดชิ้นงานต้องควบคุม
กรณีโหลดชิ้นงานด้วยมือ ต้องกำหนด
- จำนวนชิ้นงานต่อชุด
- ตำแหน่งและทิศทาง
- ช่องว่างระหว่างชิ้นงาน
- ความหนาแน่นของการจัดวาง
- ลำดับการจับยึด
- วิธีติดตั้งและถอดฟิกซ์เจอร์
เอกสารระบุให้การโหลดด้วยมือ ความหนาแน่นในการจัดวาง และลำดับการจับยึดได้รับการกำหนด จัดทำเป็นเอกสาร และควบคุม
4. การควบคุมกระบวนการผลิตและบันทึก
โรงงานต้องเฝ้าติดตามและบันทึกพารามิเตอร์ที่มีผลต่อคุณภาพ เช่น
- หมายเลขชิ้นส่วน
- ล็อตวัตถุดิบ
- ล็อตโลหะเติม
- ล็อตฟลักซ์
- เครื่องจักรหรือเตาที่ใช้
- สูตรหรือโปรแกรม
- อุณหภูมิ
- เวลา
- ความเร็วสายพาน
- ระดับสุญญากาศ
- อัตราการไหลของก๊าซ
- ตำแหน่งชิ้นงาน
- จำนวนชิ้นงานต่อชุด
- ผลการตรวจสอบ
- ผู้อนุมัติปล่อยผลิตภัณฑ์
ควรบันทึกค่าที่เกิดขึ้นจริงตามข้อกำหนด ไม่ควรใช้เฉพาะค่าที่ตั้งไว้บนหน้าจอเครื่องแทนผลการเฝ้าติดตามกระบวนการ
5. การควบคุมฟิกซ์เจอร์และเครื่องมือ
ฟิกซ์เจอร์ต้องสามารถรักษาตำแหน่ง ช่องว่างรอยต่อ และรูปทรงของชิ้นงานระหว่างให้ความร้อน
กำหนดให้โรงงาน
- มีแผนบำรุงรักษาเชิงป้องกัน
- บันทึกกิจกรรมบำรุงรักษา
- บันทึกการปรับแผ่นรองหรือเปลี่ยนแคลมป์
- ระบุวันที่ เหตุผล และผู้อนุมัติการเปลี่ยนแปลง
- มีอะไหล่สำคัญพร้อมใช้งาน
- ยืนยันว่าฟิกซ์เจอร์รักษาช่องว่างและรูปทรงตามแบบได้
การศึกษาความสามารถในการทำซ้ำของตำแหน่งชิ้นงาน ช่องว่าง ตำแหน่งเครื่องมือ และขั้นตอนการโหลด จับยึด และถอดชิ้นงาน
6. การควบคุมงานแก้ไขและของเสีย
โรงงานต้องมีขั้นตอนที่เป็นเอกสารสำหรับ
- การทำงานซ้ำ
- การซ่อม
- การคัดแยก
- การกักกัน
- การอนุมัติ
- การตรวจสอบหลังแก้ไข
- การสอบกลับได้
- การจัดการของเสีย
ผู้ปฏิบัติงานแก้ไขต้องผ่านการฝึกอบรมและมีหลักฐานรับรองความสามารถ
ไม่ควรให้พนักงานเติมโลหะประสานหรือให้ความร้อนซ้ำโดยไม่มีวิธีที่ได้รับอนุมัติ เพราะอาจส่งผลต่อโครงสร้างโลหะ รูปทรง และความแข็งแรงของรอยต่อ
7. เครื่องจักรและอุปกรณ์ทดสอบ
อุปกรณ์ที่มีผลต่อคุณภาพอาจประกอบด้วย
- เครื่องควบคุมและบันทึกอุณหภูมิ
- เทอร์โมคัปเปิล
- เครื่องวัดสุญญากาศ
- เครื่องวัดอัตราการไหลของก๊าซ
- เครื่องวิเคราะห์บรรยากาศ
- เครื่องวัดความเร็วสายพาน
- เครื่องทดสอบการรั่ว
- เครื่องทดสอบแรงบิด
- เครื่องทดสอบแรงอัดหรือแรงดัด
- อุปกรณ์ตรวจโครงสร้างจุลภาค
- เครื่องมือวัดขนาด
อุปกรณ์ต้องได้รับการสอบเทียบหรือทวนสอบ และต้องประเมินผลกระทบต่อผลิตภัณฑ์เมื่อพบว่าเครื่องมือคลาดเคลื่อน
8. การจัดการและควบคุมอุณหภูมิ
หัวข้อสำคัญประกอบด้วย
- การสอบเทียบเทอร์โมคัปเปิล
- เครื่องมือวัดและบันทึกอุณหภูมิ
- การทดสอบความแม่นยำของระบบ
- การสำรวจความสม่ำเสมอของอุณหภูมิ
- การควบคุมอุณหภูมิที่บันทึกได้
กำหนดให้ทำ การสำรวจความสม่ำเสมอของอุณหภูมิ (Temperature Uniformity Survey: TUS) อย่างน้อยปีละครั้งและหลังการปรับปรุงเตาครั้งใหญ่ พร้อมระบุเกณฑ์อุณหภูมิของเตาบางประเภทไว้ในส่วนการจัดการอุณหภูมิ
การทดสอบความแม่นยำของระบบ
System Accuracy Test: SAT คือการทดสอบความคลาดเคลื่อนรวมของระบบวัดอุณหภูมิ โดยเปรียบเทียบค่าจากระบบควบคุมหรือระบบบันทึกกับเครื่องมืออ้างอิง
การสำรวจความสม่ำเสมอของอุณหภูมิ
Temperature Uniformity Survey: TUS คือการตรวจสอบว่าอุณหภูมิภายในเขตใช้งานของเตากระจายอย่างสม่ำเสมอและอยู่ในค่าความคลาดเคลื่อนที่กำหนดหรือไม่
9. การเฝ้าติดตามกระบวนการ
พารามิเตอร์ที่ต้องติดตามอาจประกอบด้วย
- อุณหภูมิ
- บรรยากาศภายในเตา
- อัตราการไหลของก๊าซ
- วิธีตรวจสอบบรรยากาศด้วยระบบสำรอง
- เวลาในเตา
- รอบกระบวนการ
- ความเร็วสายพาน
- ตำแหน่งและทิศทางชิ้นงาน
- ช่องว่างรอยต่อ
- จำนวนชิ้นงานต่อชุด
- อัตราการโหลด
- อุณหภูมิและอัตราการไหลของระบบหล่อเย็น
สำหรับเตาต่อเนื่อง กำหนดให้ทวนสอบความเร็วสายพานด้วยวิธีสำรอง เช่น การวัดระยะทางร่วมกับนาฬิกาจับเวลา รวมถึงเฝ้าติดตามการจัดวางชิ้นงานและอัตราการโหลดตามความถี่ที่กำหนด
ความถี่ในการตรวจจะแตกต่างกันตามชนิดของเตาและพารามิเตอร์ จึงต้องยึดตามตารางกระบวนการ แผนควบคุม และข้อกำหนดของลูกค้า
การตรวจสอบคุณภาพรอยต่อประสานแข็ง
วิธีตรวจต้องกำหนดตามแบบ แผนควบคุม และข้อกำหนดของลูกค้า
การตรวจด้วยสายตา
การตรวจด้วยสายตา 100% เพื่อยืนยันลักษณะรอยต่อประสานแข็งที่เหมาะสม
สิ่งที่ควรตรวจ เช่น
- การไหลของโลหะเติม
- ขนาดแนวฟิลเลต
- การเติมเต็มรอยต่อ
- สีผิวผิดปกติ
- รอยไหม้
- ปริมาณฟลักซ์
- รูพรุนที่มองเห็นได้
- ตำแหน่งและการบิดงอของชิ้นงาน
การตรวจโครงสร้างจุลภาค
มีการกำหนดให้ตรวจโครงสร้างจุลภาคด้วยกำลังขยายอย่างน้อย 100 เท่า โดยผู้ตรวจที่มีคุณสมบัติเหมาะสม และเก็บภาพหรือข้อมูลการวัดไว้อย่างน้อยหนึ่งปีเพื่อให้ผู้ผลิตรถยนต์ทบทวน
การทดสอบเชิงกล
ตัวอย่างในเอกสาร ได้แก่
- การทดสอบการรั่ว
- การทดสอบแรงบิด
- การทดสอบแรงอัด
- การทดสอบการดัด
- การทดสอบการโก่งตัว
ความถี่ต้องเป็นไปตามแผนควบคุมและข้อกำหนดลูกค้า
การผ่าแยกชิ้นงาน
การผ่าแยกใช้ตรวจข้อบกพร่อง เช่น
- การประสานไม่สมบูรณ์
- รอยต่อเย็น
- แนวฟิลเลตมีขนาดไม่เหมาะสม
- การเติมเต็มไม่เพียงพอ
- ฟลักซ์มากหรือน้อยเกินไป
- สีผิวผิดปกติ
- การไหลของโลหะเติมไปตามครีบ
- รอยไหม้
- รูพรุน
การตรวจประเมินงานผลิตจริง
การตรวจประเมินงานผลิตจริง (Job Audit) เป็นการเลือกชิ้นงานหรือคำสั่งผลิตจริงมาติดตามตั้งแต่ต้นจนจบ
หัวข้อหลักประกอบด้วย
- แบบชิ้นส่วน
- แผนควบคุม
- การตรวจสอบคุณภาพรอยต่อและรายงาน
- บันทึกพารามิเตอร์
- บันทึกการบำรุงรักษา
- ความยั่งยืน
- การเฝ้าติดตามกระบวนการ
- ฟิกซ์เจอร์และเครื่องมือ
โครงสร้างดังกล่าวใช้กับ CAB เตาสุญญากาศ เปลวไฟ และการเหนี่ยวนำ
ผู้ประเมินอาจเริ่มจากชิ้นงานสำเร็จรูป แล้วสอบกลับไปยัง
- แบบและข้อกำหนด
- ล็อตวัสดุ
- โลหะเติมและฟลักซ์
- ฟิกซ์เจอร์
- เครื่องจักรหรือเตา
- สูตรและพารามิเตอร์
- วันที่และกะผลิต
- ผลการตรวจสอบ
- ประวัติงานแก้ไข
- การอนุมัติปล่อยผลิตภัณฑ์
รายการสำคัญต่อคุณภาพ
Critical to Quality: CTQ หมายถึงรายการที่มีความสำคัญต่อคุณภาพและความเสี่ยงของกระบวนการ
แบบประเมินใช้สถานะสีดังนี้
- สีแดง: ไม่เป็นไปตามข้อกำหนดและต้องดำเนินการทันที
- สีเหลือง: ไม่เป็นไปตามข้อกำหนด แต่มีมาตรการควบคุมผลิตภัณฑ์
- สีเขียว: เป็นไปตามข้อกำหนดทั้งหมด
เมื่อพบรายการสีแดง โรงงานต้องพิจารณาเรื่องการหยุดกระบวนการ การกักกัน การตรวจย้อนหลัง การเพิ่มการตรวจ และการแจ้งลูกค้าตามความเหมาะสม
โรงงานควรเตรียมหลักฐานอะไร?
หลักฐานที่ควรเตรียม ได้แก่
- แบบประเมิน CQI-29
- ผลการประเมินภายใน
- หลักฐานคุณสมบัติของผู้ประเมิน
- คุณสมบัติของผู้เชี่ยวชาญด้านการประสานแข็ง
- ข้อกำหนดของลูกค้า
- แบบชิ้นส่วนและข้อกำหนดรอยต่อ
- แผนผังกระบวนการ
- PFMEA
- แผนควบคุม
- วิธีปฏิบัติงาน
- สูตรหรือโปรแกรมกระบวนการ
- บันทึกโลหะเติมและฟลักซ์
- บันทึกอุณหภูมิและบรรยากาศ
- บันทึกอัตราการไหลของก๊าซ
- บันทึกความเร็วสายพาน
- รายงาน SAT และ TUS
- ใบรับรองการสอบเทียบ
- บันทึกฟิกซ์เจอร์และการบำรุงรักษา
- ผลตรวจด้วยสายตา
- ผลทดสอบการรั่วและการทดสอบเชิงกล
- ผลตรวจโครงสร้างจุลภาค
- ผลการผ่าแยกชิ้นงาน
- บันทึกงานแก้ไขและของเสีย
- ผลการตรวจประเมินงานผลิตจริง
- หลักฐานการแก้ไขและทวนสอบประสิทธิผล
ปัญหาที่มักพบ
PFMEA และแผนควบคุมไม่ตรงกับกระบวนการจริง
มีการเปลี่ยนฟลักซ์ โลหะเติม ฟิกซ์เจอร์ ความเร็วสายพาน หรือสูตรเตา แต่เอกสารไม่ได้รับการปรับปรุง
ไม่ควบคุมช่องว่างรอยต่อ
ช่องว่างมีผลต่อการไหลของโลหะเติมด้วยแรงแคปิลลารี จึงต้องกำหนดและตรวจสอบตามแบบหรือข้อกำหนด
ใช้ค่าตั้งแทนค่าที่เกิดขึ้นจริง
มีเพียงค่าที่ตั้งในเครื่อง แต่ไม่มีบันทึกอุณหภูมิ บรรยากาศ หรืออัตราการไหลที่เกิดขึ้นจริง
ปรับฟิกซ์เจอร์โดยไม่มีบันทึก
มีการปรับแผ่นรองหรือแคลมป์ แต่ไม่มีการอนุมัติและไม่ประเมินผลกระทบต่อช่องว่างหรือรูปทรงชิ้นงาน
แก้ไขชิ้นงานโดยไม่มีวิธีปฏิบัติงาน
พนักงานเติมโลหะประสานหรือให้ความร้อนซ้ำตามประสบการณ์ โดยไม่มีเกณฑ์อนุมัติและการตรวจยืนยันหลังแก้ไข
ตรวจด้วยสายตาเพียงอย่างเดียว
ไม่มีการทดสอบการรั่ว การทดสอบเชิงกล การผ่าแยก หรือการตรวจโครงสร้างจุลภาคตามที่แผนควบคุมกำหนด
หลักสูตร CQI-29 เหมาะกับใคร?
หลักสูตรนี้เหมาะสำหรับ
- วิศวกรและผู้จัดการฝ่ายคุณภาพ
- วิศวกรกระบวนการ
- วิศวกรการผลิต
- วิศวกรโลหการและวัสดุ
- วิศวกรคุณภาพผู้ส่งมอบ
- ผู้ควบคุมเตา CAB
- ผู้ควบคุมเตาสุญญากาศ
- ผู้ปฏิบัติงานประสานแข็งด้วยเปลวไฟ
- ผู้ควบคุมระบบเหนี่ยวนำ
- ผู้รับผิดชอบห้องปฏิบัติการ
- ผู้ตรวจประเมินภายใน
- ผู้รับผิดชอบ IATF 16949
- ผู้จัดทำ PFMEA และแผนควบคุม
- ผู้ผลิตอุปกรณ์แลกเปลี่ยนความร้อน
- ผู้ผลิตชิ้นส่วนยานยนต์ที่มีกระบวนการ Brazing
คำถามที่พบบ่อย
CQI-29 ครอบคลุมกระบวนการใด?
ครอบคลุมการประสานแข็งด้วยเตาบรรยากาศควบคุม เตาสุญญากาศ เปลวไฟ และการเหนี่ยวนำ
ต้องประเมิน CQI-29 บ่อยเพียงใด?
ต้องประเมินภายในอย่างน้อยปีละหนึ่งครั้ง เว้นแต่ลูกค้าจะกำหนดเป็นอย่างอื่น
การประสานแข็งต่างจากการเชื่อมอย่างไร?
การประสานแข็งทำให้โลหะเติมหลอมและไหลเข้าสู่รอยต่อ โดยโลหะชิ้นงานหลักไม่หลอม ส่วนงานเชื่อมหลอมโดยทั่วไปทำให้วัสดุฐานบริเวณรอยต่อหลอมรวมกัน
การประสานแข็งต่างจากการบัดกรีอย่างไร?
ทั้งสองกระบวนการใช้โลหะเติมโดยไม่ทำให้วัสดุฐานหลอม แต่ Brazing ใช้โลหะเติมที่มีอุณหภูมิหลอมเหลวสูงกว่า 450 องศาเซลเซียส
CAB ใช้ฟลักซ์หรือไม่?
กระบวนการ CAB ที่อธิบายในเอกสารมักใช้ฟลักซ์ชนิดไม่กัดกร่อน เพื่อควบคุมฟิล์มออกไซด์และช่วยการไหลของโลหะเติม
การประสานแข็งในสุญญากาศใช้ฟลักซ์หรือไม่?
เอกสารอธิบายว่ากระบวนการ Vacuum Brazing ไม่ใช้ฟลักซ์ และควบคุมสภาวะด้วยสุญญากาศ
ต้องตรวจด้วยสายตาทุกชิ้นหรือไม่?
เอกสารระบุการตรวจด้วยสายตา 100% สำหรับลักษณะรอยต่อประสานแข็ง
CQI-29 เป็นแนวทางประเมินระบบกระบวนการประสานแข็งสำหรับอุตสาหกรรมยานยนต์ โดยไม่ได้ตรวจเพียงรอยต่อหลังผลิต แต่ครอบคลุมตั้งแต่บุคลากร เอกสาร วัสดุ เครื่องจักร ฟิกซ์เจอร์ พารามิเตอร์ การตรวจสอบ ไปจนถึงการแก้ไขและปรับปรุง
โรงงานต้องแสดงให้เห็นว่า
- มีผู้รับผิดชอบที่มีความสามารถ
- มีการประเมินภายในตามรอบ
- PFMEA และแผนควบคุมตรงกับกระบวนการจริง
- โลหะเติมและฟลักซ์ได้รับการควบคุม
- ช่องว่างและรูปทรงรอยต่อเป็นไปตามข้อกำหนด
- ฟิกซ์เจอร์รักษาตำแหน่งได้อย่างสม่ำเสมอ
- อุณหภูมิ บรรยากาศ และเวลาได้รับการควบคุม
- เครื่องมือวัดและอุปกรณ์ทดสอบเชื่อถือได้
- ผลิตภัณฑ์สามารถสอบกลับได้
- งานแก้ไขและของเสียได้รับการควบคุม
- ข้อมูลถูกนำไปใช้ปรับปรุงกระบวนการ
หัวใจสำคัญของ CQI-29 คือการทำให้ ข้อกำหนด เอกสาร วัสดุ เครื่องจักร การปฏิบัติงาน และผลการตรวจสอบสอดคล้องกัน
บทความที่เกี่ยวข้อง
- CQI-9: การประเมินระบบกระบวนการอบชุบด้วยความร้อน
- CQI-12: การประเมินระบบกระบวนการเคลือบผิว
- CQI-15: การประเมินระบบกระบวนการเชื่อม
- CQI-17: การประเมินระบบการบัดกรี
- CQI-27: การประเมินระบบกระบวนการหล่อโลหะ
- CQI-30: การประเมินระบบกระบวนการยาง
- FMEA (AIAG & VDA) สำหรับกระบวนการพิเศษ
- IATF 16949 กับการควบคุม Special Process
 หลักสูตร CQI-17 คืออะไร? คู่มือระบบการประกอบอิเล็กทรอนิกส์และงานบัดกรีสำหรับพนักงานใหม่
 CQI-15 โรงงานต้องเตรียมอะไรบ้าง? แนวทางจากมุมมองผู้ประเมินระบบกระบวนการเชื่อม
 หลักสูตร CQI-12 คืออะไร? การประเมินระบบกระบวนการเคลือบผิว ฉบับที่ 3
 หลักสูตร CQI-9 คืออะไร? การประเมินระบบกระบวนการอบชุบด้วยความร้อน ฉบับที่ 4
 หลักสูตร CQI-30 คืออะไร? การประเมินระบบการผสมยางคอมพาวด์และการขึ้นรูปด้วยแม่พิมพ์
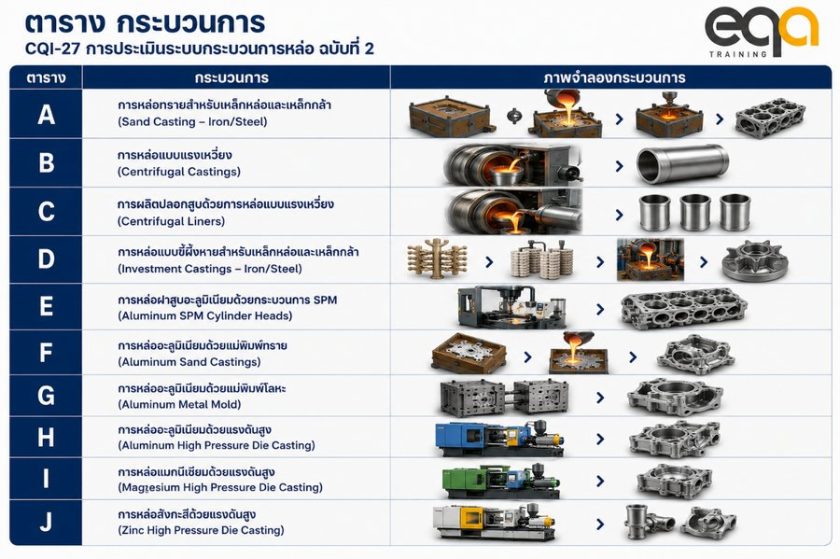 หลักสูตร CQI-27 คืออะไร? การประเมินระบบกระบวนการหล่อสำหรับอุตสาหกรรมยานยนต์