
บทนำการพิมพ์สำหรับบรรจุภัณฑ์ & กรอบแนวคิดเรื่อง “สี” ( Printing ตอนที่ 1)
การพิมพ์สำหรับบรรจุภัณฑ์เป็นองค์ประกอบสำคัญที่ไม่เพียงทำหน้าที่สร้างภาพลักษณ์และความโดดเด่นของสินค้า แต่ยังมีผลโดยตรงต่อคุณภาพ ความปลอดภัย และการรับรู้ของผู้บริโภค
บทความนี้จัดทำขึ้นเพื่อเป็นคู่มือสำหรับผู้ประกอบการ นักออกแบบ และผู้ควบคุมคุณภาพในอุตสาหกรรมบรรจุภัณฑ์ โดยรวบรวมความรู้ด้านแสงและสี โทนสี ความเข้ม ระบบสี CMYK/Hexachrome/Spot ตลอดจนเทคนิคก่อนพิมพ์ กระบวนการพิมพ์หลัก เทคโนโลยีหมึกและการทำให้แห้ง การประยุกต์เทคนิคเสริม และการควบคุมคุณภาพอย่างเป็นระบบ
ผู้อ่านจะได้เรียนรู้ทั้งแนวคิดพื้นฐานและแนวทางปฏิบัติจริงเพื่อยกระดับคุณภาพงานพิมพ์บรรจุภัณฑ์ให้มีมาตรฐานสากล
1) ทำไมการพิมพ์ “สี” จึงสำคัญต่อบรรจุภัณฑ์
- บรรจุภัณฑ์ไม่ได้มีหน้าที่ห่อหุ้มอย่างเดียว แต่ทำหน้าที่ สื่อสารแบรนด์และข้อมูลสำคัญ (กฎหมาย/โภชนาการ/ข้อควรระวัง) ผ่านองค์ประกอบภาพและ “สี”
- สี เป็นตัวกำหนด “การมองเห็น-การจดจำ-การรับรู้คุณค่า” ของสินค้าโดยตรง (brand recognition, shelf impact, perceived quality)
- ในเชิงอุตสาหกรรม การเข้าใจสีอย่างเป็นระบบช่วยให้ควบคุมคุณภาพการพิมพ์ได้สม่ำเสมอระหว่าง เครื่องพิมพ์-วัสดุ-ล็อตผลิต-โรงงาน/ซัพพลายเออร์ ที่แตกต่างกัน
2) สีคืออะไรในมุมวิทยาศาสตร์การมองเห็น
- สีที่เราเห็นคือ “การตีความของสมอง” ต่อสัญญาณจากดวงตา—จึงเป็นปรากฏการณ์ของ แหล่งกำเนิดแสง + วัตถุ + ผู้สังเกต
- สามองค์ประกอบที่ต้องมีเพื่อให้เห็นสี
- แหล่งกำเนิดแสง (Illuminant) เช่น D65, หลอดไส้ A, Fluorescent F/TL84
- วัตถุ (Object) ที่ดูดกลืน/สะท้อน/กระเจิงบางความยาวคลื่น
- ผู้สังเกต (Observer) ระบบตา–สมอง (retina: rods & cones)
- สีที่พบในบรรจุภัณฑ์ส่วนใหญ่เป็น “สีผิว (surface colours)”—เกิดจากสารสี (pigments/dyes) บนพื้นผิวเคลือบ/หมึกพิมพ์/พลาสติก คัดเลือก ความยาวคลื่นของแสงขาวให้สะท้อนกลับมาไม่เท่ากัน
3) คำศัพท์พื้นฐานในการอธิบายสี (ยึดตามอุตสาหกรรมสี)
- Hue (โทน/ตระกูลสี): แดง ส้ม เหลือง เขียว น้ำเงิน ม่วง (สีจิตวิทยาหลัก: แดง–เขียว, น้ำเงิน–เหลือง เป็นคู่ตรงข้าม)
- Lightness (ความสว่าง): อ่อน–เข้มของเฉด รวมถึงเฉด ขาว/เทา/ดำ (เป็นคุณสมบัติสัมพัทธ์ ไม่ขึ้นกับความเข้มแสง)
- Chroma/Intensity (ความเข้ม/ความอิ่มสี): บ่งบอกความ “สด–จืด” เทียบกับสีขาวภายใต้แสงเดียวกัน
4) หลักการผสมสี
- Additive (แสง): RGB — ผสมแสงสีแดง/เขียว/น้ำเงินเพื่อสร้างสีต่าง ๆ (ตัวอย่าง: จอภาพ/ทีวี)
- Subtractive (หมึก/สารสี): CMY(K) — สารสีดูดซับบางช่วงความยาวคลื่นของแสงขาวที่ตกกระทบ พิมพ์ซ้อนชั้นกันเพื่อให้เกิดสีที่ต้องการ
- เหตุผลที่ K (Black) ถูกเพิ่มเข้า CMY: ผสม CMY ให้ “ดำสนิท” ได้ยาก เคลือบหนา หนัก และสีดำไม่เข้มพอเมื่อเทียบกับหมึกดำจริง
5) สิ่งที่ทำให้ “สีเพี้ยน” ในงานพิมพ์บรรจุภัณฑ์
- แสงที่ใช้ประเมิน (Illuminant) ต่างชนิดกัน → เกิด metamerism (สีที่เหมือนกันภายใต้แสงหนึ่ง อาจต่างกันในอีกแสงหนึ่ง)
- พื้นหลัง/สภาพแวดล้อมการมอง (Simultaneous contrast) → สีเดียวกันบนพื้นหลังต่างกันจะดูต่างกัน
- ผู้สังเกต/การมองเห็นสีบกพร่อง → ทีม QC ควรผ่านการทดสอบการมองเห็นสี (เช่น Ishihara)
- ปัจจัยก่อนพิมพ์/ระหว่างพิมพ์: หมึก–น้ำ (กรณี litho), แรงกด, ความตึงเว็บ, dot gain/TVI, มุมสกรีน, ความละเอียดสกรีน, คุณสมบัติวัสดุ (ดูรายละเอียดหน้าถัดไป)
6) ขอบเขตงาน “ก่อนพิมพ์” ที่ต้องคิดตั้งแต่ต้น (เพื่อคุมสีได้จริง)
- Graphic Design: สร้างอาร์ตเวิร์กโดยเข้าใจข้อจำกัดของกระบวนการพิมพ์
- Reprographics: แยกสี (separations), trapping (จับซ้อนสีป้องกันช่องว่าง), เลือกมุม/ความถี่สกรีน, กำหนดโปรไฟล์เครื่องพิมพ์
- Proofing:
- Digital Proof — รวดเร็ว ตั้งโปรไฟล์/TVI/Spot ได้แม่นขึ้นเรื่อย ๆ
- Wet Proof — จำลองใกล้เคียงจริงที่สุด (วัสดุ/หมึก/เพลทเดียวกับผลิตจริง) เหมาะกับงานแบรนด์เคร่งครัด
- Sign-off/Press Pass: อนุมัติบนเครื่องจริงเมื่อจำเป็น (แบรนด์ใหญ่มักทำ)
แสงและสี : ฟิสิกส์ของแสง & การมองเห็นในงานพิมพ์บรรจุภัณฑ์
1) แสงและสเปกตรัมแม่เหล็กไฟฟ้า
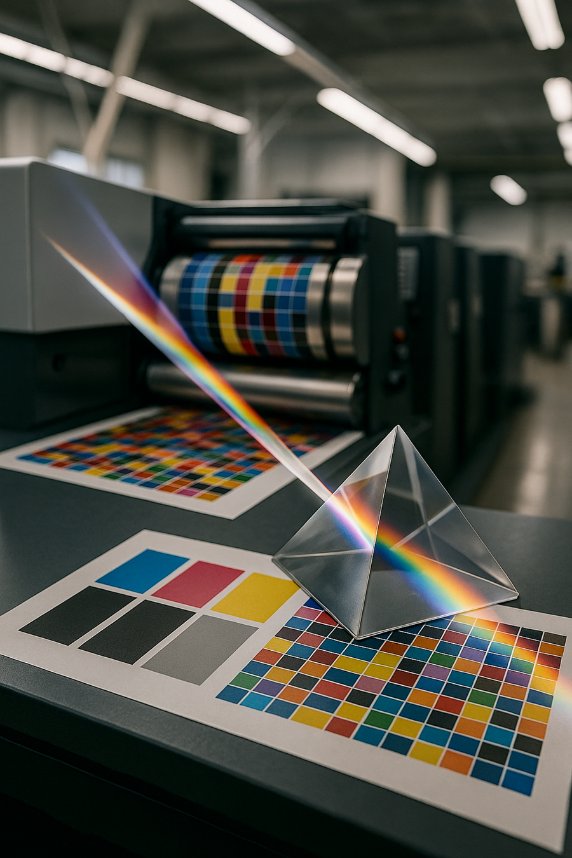
- แสงที่มองเห็นได้ (Visible Light) คือช่วงหนึ่งของรังสีแม่เหล็กไฟฟ้า มีความยาวคลื่น ~380–730 นาโนเมตร
- นิวตัน เป็นคนแรกที่แสดงว่าแสงขาวประกอบด้วยหลายสี สามารถแยกด้วยปริซึมได้
- ในการพิมพ์บรรจุภัณฑ์ เราจึงต้องเลือก Illuminant (แสงมาตรฐาน) ที่ใช้ในการตรวจสอบสี เช่น D65 หรือ TL84 เพื่อความสม่ำเสมอ
ความเข้าใจเรื่องสเปกตรัมแสงช่วยให้เราเลือก “มาตรฐานแสง” ในห้อง QC เพื่อให้ทุกคนเห็นสีเดียวกัน
2) การโต้ตอบของแสงกับวัตถุ (Absorption & Reflection)
- แสงขาวตกกระทบพื้นผิวที่มีหมึกพิมพ์หรือเม็ดสี → เม็ดสีดูดซับบางความยาวคลื่นและสะท้อนบางความยาวคลื่น
- สีที่เราเห็นคือความยาวคลื่นที่ ไม่ถูกดูดซับ แต่สะท้อนกลับสู่ตา
- Surface Colour: ส่วนใหญ่สีบนบรรจุภัณฑ์เกิดจากผิวเคลือบ/หมึก
- Light Source + Pigment + Observer = Perceived Colour
ตัวอย่าง: พิมพ์ฟิล์มใสบนพื้นฟอยล์เงิน สีจะสว่าง/สะท้อนกว่าการพิมพ์บนกระดาษขาว
3) คุณสมบัติของสี 3 มิติ
- Hue (โทนสี): ตระกูลสี (แดง เขียว น้ำเงิน)
- Lightness (ความสว่าง): ขาว–เทา–ดำ หรืออ่อน–เข้ม
- Chroma/Intensity (ความอิ่มสี): ความสดหรือหม่น
เชื่อมโยงกับงานพิมพ์: การปรับค่า Dot %, การเลือกหมึก, การเคลือบเงา/ด้าน ส่งผลต่อความสดของสี (Chroma) อย่างชัดเจน
4) การผสมสีสองระบบ — หลักที่ต้องรู้
- Additive Colour Mixing (การผสมแสง): RGB (Red, Green, Blue)
- ใช้ในจอภาพ, Proof Digital, การจำลองบนหน้าจอ
- ผสม R+G = Yellow, G+B = Cyan, R+B = Magenta
- Subtractive Colour Mixing (การผสมหมึก): CMY(K)
- ใช้ในงานพิมพ์จริง
- CMY ซ้อนกันดูดซับบางช่วง → เหลือความยาวคลื่นอื่นให้ตาเห็นเป็นสีต่าง ๆ
- เพิ่ม K (Black) เพื่อให้ได้ดำสนิท ลดต้นทุนหมึกและแก้ความเพี้ยนของสีดำ
“Proof บนจอ” (RGB) กับ “งานพิมพ์จริง” (CMYK) จะไม่ตรงกัน 100% จำเป็นต้องทำ Color Management และ Profile ที่ถูกต้อง
5) ปัจจัยอื่น ๆ ที่มีผลต่อสีในงานพิมพ์
- Illuminant (แสง): แสงธรรมชาติ vs แสง TL84 vs หลอดไส้ → สีเพี้ยน
- Background (พื้นหลัง): สีเดียวกันบนพื้นต่างกันจะดูต่างกัน (Simultaneous Contrast)
- Observer (ผู้สังเกต): คนที่ตาบอดสีบางประเภทต้องมีการทดสอบคัดเลือกก่อนเป็น QC
- Metamerism (เมตาเมริซึ่ม): สองสีเหมือนกันในแสงหนึ่งอาจต่างกันในอีกแสงหนึ่ง
6) เครื่องมือวัดและมาตรฐานแสง (สำหรับโรงงานบรรจุภัณฑ์)
- Light Booth (ตู้ไฟ): มีหลาย Illuminant ในเครื่องเดียว (D65, TL84, Incandescent, UV)
- Spectrophotometer: วัดค่า Lab* หรือ XYZ เพื่อใช้เทียบกับมาตรฐานสี
- Standard Observer: ตามมาตรฐาน CIE (เช่น 2° หรือ 10°) เพื่อจำลองการมองเห็นของคนส่วนใหญ่
7) เชื่อมโยงสู่ขั้นตอนต่อไป (Pre-press & Proofing)
- ความเข้าใจใน “แสง–สี–สายตา” คือพื้นฐานของการทำ Colour Management
- ช่วยให้กำหนด Ink Limits, Profiles, Dot Gain Compensation ได้ตรงก่อนขึ้นพิมพ์
- ลดของเสีย ลดเวลา Setup Press, เพิ่มความมั่นใจลูกค้า
✅ สรุป
- สีที่เราเห็นขึ้นกับ “แสง, วัตถุ, ผู้สังเกต”
- Additive vs Subtractive เป็นฐานคิดสำคัญของ Proof Digital vs งานพิมพ์จริง
- แสงมาตรฐาน + เครื่องมือวัด + การเข้าใจสเปกตรัม = ลดความเพี้ยนของสี
โทนสี ความเข้ม และการมองเห็น: ปัจจัยที่ทำให้สีเพี้ยนในงานพิมพ์บรรจุภัณฑ์
1) โทนสี (Hue) และครอบครัวสี
- Hue คือ “ชื่อ” หรือ “ครอบครัวสี” เช่น แดง เหลือง เขียว น้ำเงิน ม่วง
- สีทุกสีบนบรรจุภัณฑ์สามารถอธิบายได้ว่าตกอยู่ในครอบครัวสีใด
- การคุม Hue ที่สม่ำเสมอสำคัญต่อ Brand Identity เช่น Coca-Cola Red, Tiffany Blue ต้องไม่เพี้ยน
เคล็ดลับ: ใช้ Pantone หรือ Spot Colour ช่วยล็อก Hue ให้ใกล้เคียงทุกครั้ง แม้เปลี่ยนโรงพิมพ์
2) ความสว่าง (Lightness)
- ความสว่าง (L*) บอกความอ่อน–เข้มของสีโดยไม่ขึ้นกับ Hue
- ในระบบ CIELAB ค่า L* = 0 คือดำสนิท, L* = 100 คือขาว
- ความสว่างมีผลต่อ “ความอ่านง่าย” ของข้อมูลบนบรรจุภัณฑ์ เช่น ข้อความเล็ก ๆ บนพื้นสีเข้มต้องใช้สีตัวอักษรที่มี Contrast สูง
เชื่อมโยงงาน QC: เครื่อง Spectrophotometer วัดค่า Lab* เพื่อดูว่า L* เพี้ยนจากมาตรฐานหรือไม่
3) ความอิ่มสีหรือความเข้ม (Chroma/Intensity)
- Chroma/Intensity คือความ “สด” หรือ “หม่น” ของสี
- ในงานพิมพ์ Chroma ขึ้นอยู่กับ Pigment Load ในหมึก + ฟิล์มหนา/บาง + พื้นผิววัสดุ
- เช่น หมึกบนฟิล์มใสมี Chroma สูงกว่าบนกระดาษขาวหม่น
ควบคุม Pigment Load, ความหนาฟิล์ม และการเคลือบผิว → ช่วยเพิ่มความสดของสีโดยไม่ต้องเปลี่ยนสูตรหมึก
4) การตอบสนองของดวงตา (Cones & Rods)
- เรตินามีเซลล์รับแสง 2 ชนิด: Rods (รับแสงขาวดำ) กับ Cones (รับสี)
- Cones มี 3 ชนิด (L,M,S) สำหรับความยาวคลื่นยาว กลาง สั้น (ประมาณ แดง เขียว น้ำเงิน)
- การตอบสนองร่วมกันสร้างการรับรู้สีทั้งหมด
สำหรับ QC: บุคลากรควรผ่านการทดสอบตาบอดสี (Ishihara test) เพื่อแน่ใจว่าประเมินสีได้ตรงกัน
5) ปัจจัยแวดล้อมที่ทำให้สีเพี้ยน
- Illuminant (แสง): หาก QC ในห้องแสงฟลูออเรสเซนต์ แต่ลูกค้าดูในแสงกลางวัน → สีอาจเพี้ยน
- Simultaneous Contrast (พื้นหลัง): สีบนพื้นเข้มจะดูสว่างกว่าบนพื้นอ่อน
- Metamerism (เมตาเมริซึ่ม): สีสองสีเหมือนกันในแสงหนึ่ง แต่อาจต่างกันในอีกแสงหนึ่ง ต้องกำหนดแสงมาตรฐาน
เชื่อมโยงงานพิมพ์จริง: ใช้ Light Booth ที่มีแสง D65/TL84/Incandescent ให้ครบ เพื่อเทียบสีหลายสภาพแสง
6) ระบบการวัดสีมาตรฐาน (CIELAB, XYZ)
- CIE 1931 XYZ & CIELAB: ระบบมาตรฐานสากลในการอธิบายสี
- ใช้ค่า L*, a*, b* ระบุสีแทนการใช้คำพูดเช่น “แดงสด”
- ช่วยกำหนด “Tolerance” ของสี เช่น ΔE ≤ 2.0 ถือว่าไม่เห็นความต่างด้วยตาเปล่า
ตัวอย่างผลกระทบต่อบรรจุภัณฑ์
- บรรจุภัณฑ์ที่ต้องวางบนชั้นแสง Fluorescent ต้องปรับหมึกให้ดูดีใน TL84 ไม่ใช่แค่ D65
- ใช้ฟิล์มเงาหรือด้านเพื่อควบคุม Lightness และ Chroma
- ระบุค่า Lab* ใน Artwork หรือ Specification เพื่อควบคุมทั้งซัพพลายเชน
สรุป
- Hue, Lightness, Chroma เป็นสามแกนหลักของสีในงานพิมพ์บรรจุภัณฑ์
- แสงและพื้นหลังส่งผลโดยตรงต่อการรับรู้สี
- ใช้ระบบวัดมาตรฐาน (Spectro + ΔE) เพื่อคุมสีในซัพพลายเชน
- ทดสอบสายตา QC และใช้ตู้ไฟหลายแสงเพื่อป้องกันความเพี้ยน
ระบบสี CMYK / Hexachrome / Spot และเทคนิคก่อนพิมพ์
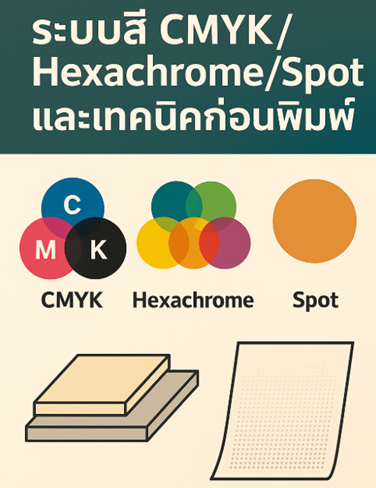
1) ระบบสี CMYK — หัวใจการพิมพ์บรรจุภัณฑ์
- Cyan, Magenta, Yellow, Black (CMYK) คือระบบหมึกมาตรฐานในงานพิมพ์ออฟเซ็ต เฟล็กโซ กราวัวร์ ฯลฯ
- ใช้หลัก “Subtractive Colour Mixing” → การซ้อนหมึกบาง ๆ หลายชั้นดูดซับแสงบางความยาวคลื่น ทำให้เกิดสีที่ต้องการ
- K (Black) เพิ่มเข้ามาเพราะ CMY เพียงอย่างเดียวให้สีดำหม่น ไม่เข้มและต้นทุนสูงกว่า
สำหรับงานพิมพ์บรรจุภัณฑ์ใหญ่ ๆ ควรระบุ “โปรไฟล์ CMYK” เช่น Fogra39, GRACoL, Japan Color เพื่อให้ทุกฝ่ายใช้ค่าเดียวกัน
2) ระบบสีเพิ่มเติม Hexachrome และ Extended Gamut
- Hexachrome (CMYKOG): เพิ่ม Orange และ Green ทำให้ครอบคลุมสเปกตรัมกว้างขึ้น สีสดขึ้น
- Extended Gamut (EG): หลักการเดียวกัน อาจเพิ่ม Violet หรือ Blue
- ทำให้จำลองสี Spot ได้ใกล้ขึ้น ลดจำนวนหมึกพิเศษ แต่ต้องใช้ระบบแยกสี/เพลท/เครื่องพิมพ์ที่รองรับ
เชื่อมโยงงานออกแบบ: ต้องทำ Color Separation ตาม EG Profile ให้ถูกตั้งแต่ต้น
3) สีพิเศษ (Spot Colour) และ Pantone
- Spot Colour / Pantone Matching System (PMS): หมึกผสมเฉพาะสีหนึ่ง ไม่ขึ้นกับการซ้อน CMYK
- ข้อดี: สีตรง คงเส้นคงวา (เช่น สีแบรนด์ โลโก้หลัก)
- ข้อจำกัด: เพิ่มต้นทุนเพราะต้องใช้เพลทหมึกเฉพาะ, เปลี่ยนหมึกในเครื่องพิมพ์
- ปัจจุบัน Pantone ให้ค่า Lab* และ CMYK Simulation เพื่อใช้ใน Digital Proof ด้วย
ระบุ Spot สีสำคัญ เช่น โลโก้ ส่วนเนื้อที่เหลือใช้ CMYK เพื่อลดต้นทุน
4) เทคนิคก่อนพิมพ์ (Prepress) ที่เกี่ยวข้องกับระบบสี
- การแยกสี (Colour Separation): จากไฟล์ Artwork RGB แปลงเป็น CMYK หรือ CMYK+Spot/Hexachrome
- Trapping (การซ้อนสี): จัดระยะซ้อนเล็กน้อยป้องกันช่องว่างระหว่างสี
- GCR/UCR: เทคนิคแปลงส่วนเทาให้เป็น K เพื่อลดปัญหาสีเพี้ยน (Gray Component Replacement / Under Colour Removal)
ตั้งค่า GCR/UCR ให้เหมาะกับหมึกและเครื่องพิมพ์เพื่อคุม Neutral Grey
5) Dot Shape และความละเอียดสกรีน (Screen Ruling)
- Dot Shape: กลม สี่เหลี่ยม วงรี เพชร เลือกตามชนิดงานและเครื่องพิมพ์
- วงรี (Elliptical) ให้ Midtone เรียบกว่า
- Screen Ruling (LPI): ค่าความละเอียด เช่น 133, 150, 175 lpi
- ค่ามาก → รายละเอียดดี แต่ต้องใช้เครื่องพิมพ์/วัสดุคุณภาพสูง
- ค่าน้อย → ทนทาน เหมาะกับงานบรรจุภัณฑ์ความเร็วสูง
เลือก Dot Shape + LPI ให้สอดคล้องกับ Substrate (ฟิล์ม/กระดาษ) + Process (Flexo/Offset/Gravure)
6) Proofing — ทำไมต้องพรูฟก่อนขึ้นพิมพ์จริง
- Digital Proof: รวดเร็ว ใช้ Inkjet/Electrophotography ตั้งโปรไฟล์เครื่องพิมพ์ได้
- Wet Proof: ใช้วัสดุ/หมึก/เพลทจริง จำลองใกล้ของจริงที่สุด เหมาะกับแบรนด์ใหญ่ที่ต้องการความมั่นใจ
- Proof ควรตรวจทั้ง สี (ΔE) และ ตำแหน่ง (Registration) ก่อนขึ้นเพลทจริง
Best Practice: ทำ Fingerprint Press (เก็บค่า TVI/Dot Gain ของเครื่องจริง) → ตั้งโปรไฟล์ → Digital Proof → Press Proof
7) การอนุมัติงานพิมพ์ (Sign-off / Press Pass)
- ส่งตัวอย่าง Proof ให้ลูกค้าเซ็นอนุมัติ
- ในงานใหญ่ ๆ เจ้าของแบรนด์อาจเข้าหน้างานกดอนุมัติสี (Press Pass)
- ช่วยปรับละเอียดสีหน้างานก่อนพิมพ์จริงทั้งล็อต
สรุปบทนำ
สีที่คุมได้ = ต้องคุม แสง–วัสดุ–ผู้สังเกต–กระบวนการ เป็นระบบเดียวกัน
- ทำ “ความเข้าใจเชิงวิทยาศาสตร์ของสี” ก่อน แล้วค่อยลงรายละเอียดด้านการพิมพ์ (CMYK/สกรีน/เพลท/หมึก)
- ปูพื้นฐานนี้ให้ครบตั้งแต่หน้าบทนำ จะช่วยให้หน้าถัด ๆ ไป (เรื่องสกรีน/มุม/TVI/Hexachrome/Spot/มาตรฐานทดสอบ) เชื่อมโยงกันและนำไปปฏิบัติได้จริงในโรงงาน/กับซัพพลายเออร์
เลือกระบบสีให้ตรงกับความต้องการ: CMYK, Spot หรือ Extended Gamut
- ทำ Prepress ให้ถูกต้องตั้งแต่แยกสี/Trapping/GCR
- Proof ก่อนพิมพ์จริงทุกครั้งเพื่อป้องกันของเสีย
- ระบุค่ามาตรฐาน ΔE, Lab* ชัดเจนใน Spec เพื่อคุมสีทุกโรงพิมพ์
การพิมพ์บรรจุภัณฑ์ยุคใหม่เป็นการผสมผสานระหว่างวิทยาศาสตร์ เทคโนโลยี และการออกแบบอย่างมีกลยุทธ์ การเข้าใจพื้นฐานเรื่องแสง สี และปัจจัยที่ส่งผลต่อการรับรู้สี ช่วยให้ผู้ประกอบการควบคุมคุณภาพได้อย่างแม่นยำ การเลือกใช้ระบบสี CMYK หรือสีพิเศษ
การทำ Prepress อย่างถูกต้อง และการตรวจสอบคุณภาพในทุกขั้นตอน เป็นหัวใจสำคัญในการสร้างความแตกต่างให้บรรจุภัณฑ์ ขณะเดียวกัน เทคโนโลยีหมึกและเทคนิคเสริมต่าง ๆ เช่น Varnish, Foil, Emboss และ Digital Printing ช่วยเพิ่มมูลค่าและตอบโจทย์ตลาดสมัยใหม่ได้อย่างมีประสิทธิภาพ
บทความนี้จึงเป็นแนวทางให้ผู้เกี่ยวข้องสามารถปรับใช้เพื่อสร้างบรรจุภัณฑ์ที่โดดเด่น มีคุณภาพ และยั่งยืนในอนาคต
 ISO 22000 ข้อ 7.2 และ 7.3 ความสามารถกับความตระหนัก ต่างกันอย่างไร
 GHPs การออกแบบสถานประกอบการและสิ่งอำนวยความสะดวก — ผังที่วางถูกคือมาตรการที่ถูกที่สุด
 ISO 22000 ข้อ 5.1 ภาวะผู้นำและความมุ่งมั่น — หลักฐานอยู่ในบันทึกการตัดสินใจทางธุรกิจ
 ISO 22000:2018 ข้อ 8.1 การวางแผนและควบคุมการปฏิบัติงาน — ร่มที่คลุมทั้งหมวด 8
 ISO 22000 ข้อ 5.2 นโยบายความปลอดภัยอาหาร อธิบายและตีความ