
การวิเคราะห์อันตรายและการประเมินความเสี่ยง (Hazard Analysis and Risk Assessment: HARA)
- ความสำคัญของการทำ HARA
การวิเคราะห์อันตรายและการประเมินความเสี่ยง (HARA) เป็นหัวใจสำคัญของระบบความปลอดภัยของผลิตภัณฑ์ โดยเฉพาะในอุตสาหกรรมบรรจุภัณฑ์ จุดประสงค์คือเพื่อให้ทีมงานสามารถ ระบุอันตรายและความเสี่ยงที่อาจเกิดขึ้นในแต่ละขั้นตอนการผลิต และวิเคราะห์ว่าต้องใช้มาตรการควบคุมใดเพื่อป้องกันหรือลดความเสี่ยงนั้น ๆ
- ขั้นตอนสำคัญตามข้อกำหนด 2.5.1 การระบุอันตราย (Hazard Identification)ของมาตรฐาน BRCGS สำหรับบรรจุภัณฑ์
ทีม HARA ต้องบันทึกอันตรายที่ คาดว่าจะเกิดขึ้นอย่างสมเหตุสมผล ในแต่ละขั้นตอนของกระบวนการผลิต โดยต้องครอบคลุมอันตรายหลัก 3 ประเภท ได้แก่:
- อันตรายทางจุลชีววิทยา (Microbiological hazards): เช่น การปนเปื้อนเชื้อรา แบคทีเรีย หรือไวรัส
- อันตรายทางกายภาพ (Physical hazards): เช่น เศษโลหะ แก้ว พลาสติก หรือสิ่งแปลกปลอม
- อันตรายทางเคมี (Chemical hazards): เช่น สารเคมีตกค้าง หมึกพิมพ์ วาร์นิช สารก่อภูมิแพ้
ประเด็นที่ต้องพิจารณาเพิ่มเติม
นอกจากอันตรายพื้นฐาน ทีม HARA ต้องคำนึงถึงประเด็นต่อไปนี้ด้วย:
- การย้ายถ่ายของสาร (Migration of substances) เช่น สารเคมีจากบรรจุภัณฑ์เข้าสู่อาหาร
- การใช้วัสดุรีไซเคิล (Recycled materials) ที่อาจปนเปื้อนสิ่งไม่พึงประสงค์
- ข้อจำกัดของผลิตภัณฑ์ (Limitations of use) เช่น ฟิล์มที่ทนร้อนได้แค่ไมโครเวฟ แต่ถูกนำไปใช้กับเตาอบ
- การใช้ผิดวิธี (Foreseeable misuse) เช่น การนำบรรจุภัณฑ์ไปใช้ซ้ำในสภาพที่ไม่เหมาะสม
- ข้อบกพร่องที่กระทบต่อความปลอดภัย (Critical defects) เช่น ความไม่แน่นหนาของฝาปิด
- ผลต่อสมรรถนะของผลิตภัณฑ์ (Functional integrity) เช่น ฟิล์มที่ละลายเร็วเมื่อบรรจุร้อน
- การแทรกแซงโดยเจตนาร้าย (Malicious intervention) เช่น การก่อวินาศกรรม
- การทุจริตด้านวัตถุดิบ (Raw material fraud) เช่น การปลอมปน การแทนที่ หรือการกล่าวอ้างผิด
- ความเสี่ยงจากสารก่อภูมิแพ้ (Allergen risks) ทั้งจากวัตถุดิบหรือการปนเปื้อนข้ามสายการผลิต
แหล่งที่มาของอันตราย (Sources of Hazards)
เพื่อให้การวิเคราะห์รอบด้าน ทีมต้องพิจารณาแหล่งที่มา เช่น:
- วัตถุดิบ: การปนเปื้อนสารก่อภูมิแพ้ สารเคมีตกค้าง หรือวัตถุดิบที่ไม่เหมาะสม
- บุคลากร: สุขอนามัยส่วนบุคคลไม่ดี การปฏิบัติไม่ถูกต้อง
- เครื่องจักร/อุปกรณ์: การตั้งค่าผิดพลาด เครื่องจักรชำรุด การบำรุงรักษาไม่ดี
- สิ่งแวดล้อมโรงงาน: การปนเปื้อนจากอาคาร ผลิตภัณฑ์อื่น ๆ หรือกิจกรรมซ่อมบำรุง
เครื่องมือช่วยวิเคราะห์
- แผนผังกระบวนการผลิต (Process Flow Diagram): ใช้ระบุจุดที่อาจเกิดอันตราย
- การประเมินความเสี่ยง (Risk Assessment): จัดลำดับความรุนแรงและโอกาสเกิด
- การทบทวน (Review): ทุกครั้งที่มีการเปลี่ยนแปลงกระบวนการ เครื่องจักร หรือโครงสร้างโรงงาน
การบูรณาการกับการประเมินอื่น ๆ
มาตรฐานนี้ชี้ชัดว่าการประเมินเรื่อง Malicious intervention และ Raw material fraud อาจไม่ต้องทำซ้ำใน HARA หากมีการประเมินในกระบวนการอื่นแล้ว แต่ทีมต้อง อ้างอิงและรวมผลลัพธ์ เข้ามาในแผน HARA เพื่อให้การควบคุม ครอบคลุมและสอดคล้อง
มาดูตัวอย่างการวิเคราะห์ความเสี่ยง (HARA) – บรรจุภัณฑ์ชนิดอ่อน ตามข้อกำหนดของ BRCGS PKi ตัวอย่างการระบุอันตราย (Hazard Examples – Flexible Packaging)
- Contamination from poor personal hygiene (การปนเปื้อนจากสุขอนามัยส่วนบุคคลไม่ดี)
- ตัวอย่าง: พนักงานไม่ล้างมือหลังเข้าห้องน้ำแล้วมาจับฟิล์มบรรจุภัณฑ์ → ปนเปื้อนเชื้อจุลินทรีย์
- มาตรการควบคุม: ฝึกอบรม GMP, จัดให้มีห้องล้างมือ/ห้องเปลี่ยนชุด, ตรวจสุขภาพประจำปี
- Contamination from machinery, buildings, other products, maintenance activities (การปนเปื้อนจากเครื่องจักร อาคาร ผลิตภัณฑ์อื่น หรือกิจกรรมบำรุงรักษา)
- ตัวอย่าง: น้ำมันหล่อลื่นจากเครื่องพิมพ์ไหลหยดลงบนฟิล์ม, ฝุ่นจากเพดานร่วงใส่บรรจุภัณฑ์
- มาตรการควบคุม: ใช้น้ำมันหล่อลื่น food grade, ทำความสะอาดอาคาร, มีแผน Preventive Maintenance
- Poor control of equipment settings (การควบคุมการตั้งค่าเครื่องจักรไม่ดี)
- ตัวอย่าง: อุณหภูมิการซีลไม่คงที่ → ซีลไม่แน่น → บรรจุภัณฑ์รั่ว
- มาตรการควบคุม: Calibration อุปกรณ์, ตรวจสอบ setting ก่อนเริ่มงาน, บันทึกค่าการผลิต
- Malfunctioning equipment (เครื่องจักรทำงานผิดปกติ)
- ตัวอย่าง: เครื่องตัดฟิล์มใบมีดหัก → เศษโลหะตกปนในบรรจุภัณฑ์
- มาตรการควบคุม: ตรวจสอบสภาพเครื่องจักรทุกวัน, ใช้ metal detector, PM schedule
- Use of incorrect parameters (การใช้ค่าพารามิเตอร์ไม่ถูกต้อง)
- ตัวอย่าง: ใช้อุณหภูมิต่ำกว่ากำหนดในการทำ lamination → ฟิล์ม delamination → สูญเสีย barrier property
- มาตรการควบคุม: SOP การตั้งเครื่อง, double check parameters, training operator
- Potential for mixing different types of materials (การปนของวัสดุหลายชนิดผิดประเภท)
- ตัวอย่าง: ผสมฟิล์มรีไซเคิลกับ virgin film โดยไม่ได้ควบคุม → สารปนเปื้อนสะสม
- มาตรการควบคุม: กำหนดรหัสวัตถุดิบ, segregation ชัดเจน, incoming material check
- Use of unsuitable raw materials (การใช้วัตถุดิบที่ไม่เหมาะสม)
- ตัวอย่าง: ใช้หมึกพิมพ์ที่ไม่ใช่ food grade กับบรรจุภัณฑ์อาหาร → migration ของสารเคมี
- มาตรการควบคุม: Supplier approval, ตรวจสอบ COA/DoC, material compliance test
- Potential allergens (การปนเปื้อนสารก่อภูมิแพ้)
- ตัวอย่าง: หมึกพิมพ์ที่มีโปรตีนจากถั่วเหลือง หรือวัตถุดิบจาก supplier ใช้ในไลน์ที่ปนเปื้อนนม/ถั่ว
- มาตรการควบคุม: Supplier declaration เรื่อง allergen, แผน cleaning validation, allergen control program
- Migration of substances (การย้ายถ่ายของสาร)
- ความเสี่ยง: สารเคมีจากหมึกพิมพ์ วาร์นิช กาว หรือน้ำมันจากเครื่องจักรเคลื่อนเข้าสู่อาหาร
- ตัวอย่าง: ฟิล์มพิมพ์สีที่ใช้หมึกไม่เหมาะสมกับอาหาร → สาร solvent อาจซึมเข้าสู่สินค้าอาหาร
- มาตรการควบคุม: เลือกใช้หมึก/กาวที่ผ่านมาตรฐาน food contact, ทดสอบ migration, กำหนด supplier approval
- Recycled materials (การใช้วัสดุรีไซเคิล)
- ความเสี่ยง: สิ่งปนเปื้อน เช่น โลหะหนัก, สารเคมีตกค้าง, กลิ่น หรือเศษพลาสติกที่ไม่เหมาะสม
- ตัวอย่าง: ฟิล์มรีไซเคิลที่ปนเศษ PVC ทำให้ปล่อยสาร HCl เมื่อใช้กับอาหารร้อน
- มาตรการควบคุม: จำกัดสัดส่วน recycled content, ใช้ supplier ที่มีการรับรอง, ตรวจสอบคุณสมบัติก่อนใช้
- Limitations of use of the product (ข้อจำกัดของการใช้งาน)
- ความเสี่ยง: ผู้ผลิต/ลูกค้าใช้งานเกินขีดจำกัด → เกิดการปนเปื้อนหรืออันตราย
- ตัวอย่าง: ซองบรรจุที่ออกแบบสำหรับ cold fill แต่ลูกค้านำไปใช้กับ hot fill → เกิดสาร migration เกินค่ามาตรฐาน
- มาตรการควบคุม: ระบุข้อจำกัดการใช้งานในเอกสาร CoC/DoC และ label, ให้ข้อมูลลูกค้า
- ตัวอย่าง: ฟิล์ม “ovenable” ถูกใช้ใน microwave → ฟิล์มไหม้และปล่อยสารเคมี
- มาตรการควบคุม: ระบุเงื่อนไขการใช้งานในเอกสาร/label, ให้คำแนะนำลูกค้า, ใช้สัญลักษณ์มาตรฐาน
- Foreseeable unintended use (การใช้ผิดวิธีที่คาดการณ์ได้)
- ความเสี่ยง: ผู้บริโภคหรือลูกค้าใช้ผิดประเภท แม้ไม่ได้ออกแบบไว้
- ตัวอย่าง: ฟิล์มที่เหมาะกับ microwave ถูกนำไปใช้ในเตาอบไฟฟ้า → เกิดการละลายหรือปล่อยสารพิษ
- มาตรการควบคุม: ใส่คำเตือนบนบรรจุภัณฑ์, ใช้สัญลักษณ์มาตรฐาน (ovenable, microwave safe ฯลฯ)
- Defects critical to consumer safety (ข้อบกพร่องที่กระทบต่อความปลอดภัย)
- ความเสี่ยง: ความผิดพลาดของซีล, ฟิล์มเจาะทะลุ, รอยรั่ว
- ตัวอย่าง: ซีลซองไม่สนิท → อากาศและเชื้อจุลินทรีย์เข้าสู่ผลิตภัณฑ์ → อาหารบูดเสีย
- มาตรการควบคุม: ตรวจสอบการซีล (seal integrity test), online vision inspection, การทดสอบ burst test
- Hazards affecting functional integrity (ผลกระทบต่อสมรรถนะการใช้งาน)
- ความเสี่ยง: ฟิล์มไม่ทนต่อแรงดันหรืออุณหภูมิ ทำให้บรรจุภัณฑ์เสียหาย
- ตัวอย่าง: ฟิล์ม multilayer ที่ lamination ไม่สมบูรณ์ → delamination → สูญเสียคุณสมบัติกันความชื้น
- มาตรการควบคุม: QC test (tensile, adhesion, WVTR/OTR), process validation
- Malicious intervention (การแทรกแซงโดยเจตนาร้าย)
- ความเสี่ยง: มีการเจาะรู เจือปนสิ่งแปลกปลอมโดยเจตนา
- ตัวอย่าง: คนงานไม่พอใจแอบเจาะฟิล์มก่อนบรรจุ → เสี่ยงปนเปื้อน
- มาตรการควบคุม: ระบบควบคุมการเข้าถึงพื้นที่, กล้องวงจรปิด, product defense plan
- Raw material fraud (การทุจริตด้านวัตถุดิบ)
- ความเสี่ยง: Supplier ส่งมอบวัตถุดิบคุณภาพต่ำกว่าที่ตกลง เช่น ใช้ masterbatch ราคาถูกแทนเกรด food grade
- ตัวอย่าง: ฟิล์ม PP ที่อ้างว่าเป็น food grade แต่จริง ๆ เป็น grade อุตสาหกรรม → ปนเปื้อนสารอันตราย
- มาตรการควบคุม: Supplier approval program, COA/DoC verification, random testing
- การปนเปื้อนสารก่อภูมิแพ้ (Allergen contamination risks)
- ความเสี่ยง: การปนเปื้อนสารก่อภูมิแพ้ในบรรจุภัณฑ์ แม้จะพบไม่บ่อย แต่มีผลรุนแรงต่อผู้บริโภค
- ตัวอย่าง: หมึกพิมพ์หรือน้ำยาทำความสะอาดมีโปรตีนจากถั่วเหลือง → ปนเปื้อนบนบรรจุภัณฑ์ → เสี่ยงสำหรับผู้แพ้ถั่ว
- มาตรการควบคุม: ตรวจสอบวัตถุดิบและสารช่วยผลิต, แยกพื้นที่ผลิต, cleaning validation
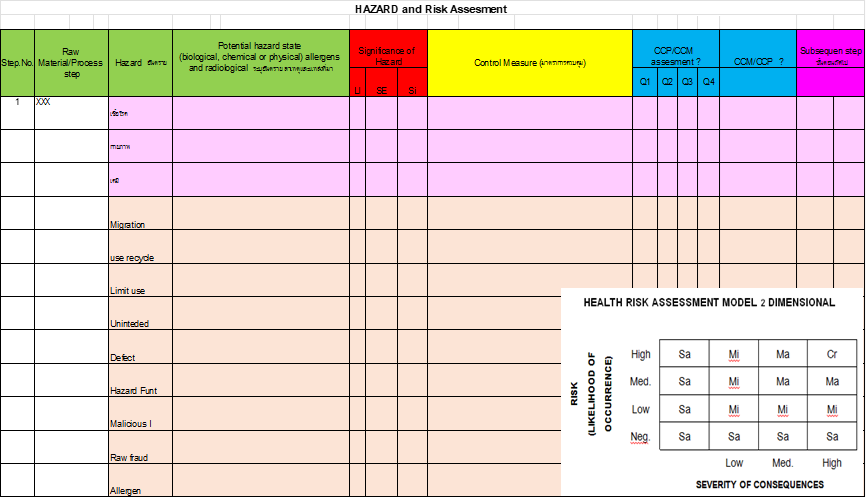
ซึ่งหลังจากที่ HARA ทีมทำการชี้บ่งอันตรายตามตัวอย่างข้างต้น ให้ทำการบันทึกข้อมูลลงในแบบฟอร์มที่เรียกว่า การวิเคราะห์อันตรายและความเสี่ยง ทีม HARA ได้จัดทำแผนภูมิกระบวนการผลิต ที่ได้ผ่านการทวนสอบที่หน้างานจาก HARA ทีม ตามตัวอย่างด้านล่าง ในช่องสีเขียว
หลังจาก ดำเนินการประเมิน นัยสำคัญของอันตรายและความเสี่ยงที่มีโอกาสเกิดขึ้น ในแต่ละขั้นตอนตามที่ โดยพิจารณาจากโอกาสในการเกิด และผลกระทบของอันตรายและความเสี่ยงหากเกิดขึ้น จะทำให้รู้ถึงนัยยะสำคัญว่า ความเสี่ยงดังกล่าวอยู่ในระดับ SA /MI /MA/CR
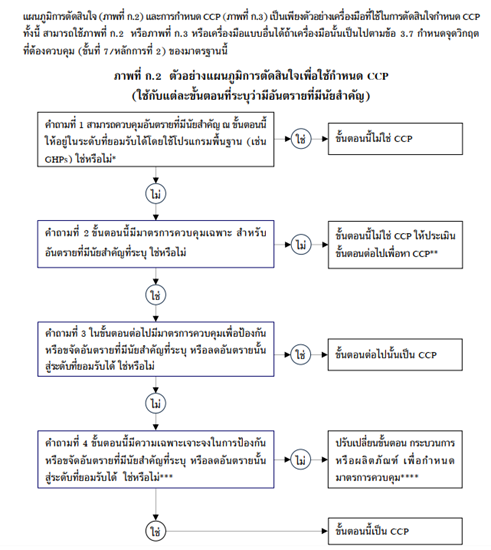
หากอันตรายดังกล่าว มีนัยยะสำคัญระดับ MA /CR ให้ประเมินว่ามาตรการควบคุมดังกล่าว เป็นมาตรการควบคุมวิกฤติ (CCM)หรือไม่ ? โดยใช้แผนภูมิต้นไม้ตามด้านล่าง ในการประเมิน
แผนภูมิต้นไม้ ใช้ในการประเมินอันตรายและความเสี่ยงที่มีนัยยะสำคัญ
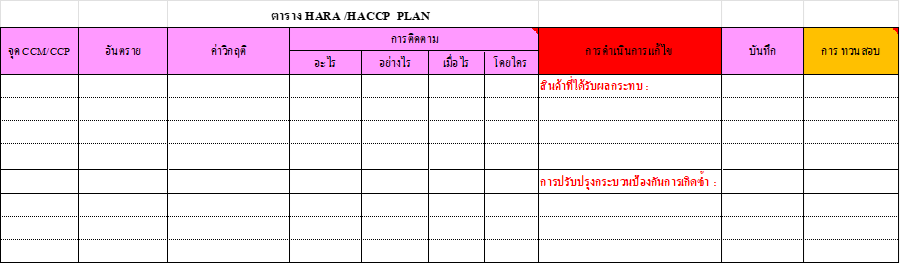
เมื่อทำการประเมินมาตรการควบคุม ว่า เป็นมาตรการควบคุมวิกฤติ แล้ว HARA ทีมจะนำมาตรการดังกล่าว ไปเขียนใน HARA /HACCP Plan เพื่อติดตามการควบคุมต่อไป
- บทสรุป
การทำ HARA ตามข้อกำหนด 2.5.1 เป็นกระบวนการที่ต้องอาศัย ทีมงานสหสาขา ที่เข้าใจทั้งด้านเทคนิค วัตถุดิบ เครื่องจักร และพฤติกรรมผู้บริโภค จุดสำคัญคือการ บันทึกอันตรายและแหล่งที่มาอย่างชัดเจน เพราะอันตรายหนึ่งชนิดอาจมีหลายแหล่งและเกิดได้หลายขั้นตอน การระบุที่ครบถ้วนจะช่วยให้การควบคุมในขั้นต่อไปมีประสิทธิภาพและป้องกันความเสี่ยงต่อผู้บริโภคได้จริง
 ISO 22000 ข้อ 7.2 และ 7.3 ความสามารถกับความตระหนัก ต่างกันอย่างไร
 GHPs การออกแบบสถานประกอบการและสิ่งอำนวยความสะดวก — ผังที่วางถูกคือมาตรการที่ถูกที่สุด
 ISO 22000 ข้อ 5.1 ภาวะผู้นำและความมุ่งมั่น — หลักฐานอยู่ในบันทึกการตัดสินใจทางธุรกิจ
 ISO 22000:2018 ข้อ 8.1 การวางแผนและควบคุมการปฏิบัติงาน — ร่มที่คลุมทั้งหมวด 8
 ISO 22000 ข้อ 5.2 นโยบายความปลอดภัยอาหาร อธิบายและตีความ