
การวิเคราะห์และแก้ไขปัญหาอย่างเป็นระบบ (Systematic Problem Analysis and Solution)
- ที่มาและความจำเป็นของการวิเคราะห์ปัญหาอย่างเป็นระบบ
ในทุกองค์กร “ปัญหา” คือสิ่งที่หลีกเลี่ยงไม่ได้ ไม่ว่าจะอยู่ในกระบวนการผลิต การบริการ หรือการบริหารจัดการ เพราะปัญหาคือผลลัพธ์ที่แตกต่างจากเป้าหมายหรือสิ่งที่คาดหวังไว้ หากไม่มีระบบการวิเคราะห์ที่ดี องค์กรจะใช้เวลา ต้นทุน และทรัพยากรจำนวนมากในการแก้ไขซ้ำ โดยไม่สามารถระบุรากของปัญหาได้อย่างแท้จริง
แนวคิด “การแก้ไขปัญหาอย่างเป็นระบบ” หรือ Systematic Problem Analysis and Solution จึงถูกพัฒนาเพื่อให้บุคลากรทุกระดับเข้าใจที่มาของปัญหา ผลกระทบ และสามารถใช้เครื่องมือเชิงคุณภาพในการค้นหารากเหง้าของสาเหตุ เป็นแนวทางที่สอดคล้องกับข้อกำหนดของระบบการบริหารคุณภาพ เช่น ISO 9001 , IATF 16949 , ISO 22000 , BRCGS หรือ FSSC 22000 ซึ่งกำหนดให้องค์กรต้องดำเนินการตรวจสอบ วิเคราะห์ และจัดเก็บหลักฐานของกิจกรรมการแก้ไขและป้องกันอย่างเป็นเอกสาร
- หลักการและความสำคัญ
(1) มุมมองตามหลักการคุณภาพสากล
การแก้ปัญหาที่มีประสิทธิผลเริ่มจากการเข้าใจระบบ รู้ที่มาของความผิดปกติ และแยกแยะระหว่าง “อาการของปัญหา” กับ “สาเหตุที่แท้จริง” กระบวนการนี้ไม่เพียงลดของเสียหรือข้อร้องเรียน แต่ยังช่วยสร้างวัฒนธรรมการปรับปรุงอย่างต่อเนื่อง (Continuous Improvement) และความยั่งยืนขององค์กร
(2) สอดคล้องกับข้อกำหนดของมาตรฐานที่องค์กรท่านตรวจรับรอง
มาตรฐานกำหนดให้องค์กรต้องตอบสนองต่อสิ่งที่ไม่เป็นไปตามข้อกำหนด ทบทวนและวิเคราะห์สาเหตุ รวมถึงดำเนินมาตรการเพื่อป้องกันไม่ให้เกิดซ้ำ พร้อมเก็บหลักฐานแสดงผลการดำเนินการอย่างครบถ้วน
ในอุตสาหกรรมยานยนต์ องค์กรต้องมีกระบวนการวิเคราะห์รากสาเหตุและป้องกันข้อผิดพลาด (Error Proofing) โดยเฉพาะในกรณีที่ปัญหาอาจกระทบต่อความปลอดภัยของลูกค้า
- แนวคิดและเครื่องมือสำคัญในการแก้ปัญหา
🔹เทคนิค “1 WHY + 4M” คืออะไร
เทคนิคนี้เป็นรูปแบบย่อของ Root Cause Analysis ที่เหมาะสำหรับ “ข้อบกพร่องขนาดเล็ก – ปานกลาง”
ใช้ในกรณีที่ไม่ต้องขุดลึกถึง 5 WHY หรือไม่ซับซ้อนมาก
โดยให้ ตั้งคำถามหลัก 1 WHY (ทำไมปัญหานี้จึงเกิดขึ้น?)
แล้ว ตอบในมุมมอง 4M เพื่อให้ครอบคลุมทุกมิติของกระบวนการ
🔹 ขั้นตอนการใช้เทคนิค 1 WHY + 4M
✅ Step 1: ระบุปัญหา (Problem Statement)
เขียนปัญหาให้ชัด เช่น
“พบชิ้นงานมีรอยขีดบนผิวระหว่างการประกอบ”
“บันทึกการตรวจสอบไม่ครบถ้วน”
“สินค้าปนเปื้อนจากเศษพลาสติก”
✅ Step 2: ถามคำถามหลัก (1 WHY)
“ทำไมปัญหานี้จึงเกิดขึ้น?”
✅ Step 3: วิเคราะห์คำตอบตาม 4M
| หมวด | คำถามที่ใช้วิเคราะห์ | ตัวอย่างคำตอบ / การวิเคราะห์สาเหตุ |
| M1: Man (คน) | มีปัญหาที่เกิดจากพฤติกรรม ความรู้ หรือการควบคุมพนักงานหรือไม่? | พนักงานขาดการฝึกอบรมวิธีตรวจสอบรอยขีด / ไม่ทราบเกณฑ์การยอมรับ |
| M2: Machine (เครื่องจักร/อุปกรณ์) | มีเครื่องมือหรืออุปกรณ์ที่ทำให้เกิดความเสียหายหรือไม่? | ชุดจับงานของเครื่องมีขอบคม / ไม่มีการบำรุงรักษาตามแผน PM |
| M3: Method (วิธีการ/ขั้นตอน) | ขั้นตอนการทำงานมีความเสี่ยงหรือไม่? | ไม่มีขั้นตอนตรวจสอบก่อนประกอบ / เอกสาร WI ไม่ระบุวิธีป้องกันรอย |
| M4: Material (วัสดุ) | วัตถุดิบหรือชิ้นส่วนมีปัญหาหรือไม่? | ชิ้นส่วนมีฟิล์มป้องกันหลุดก่อนใช้งาน / ขาดการตรวจรับคุณภาพวัตถุดิบ |
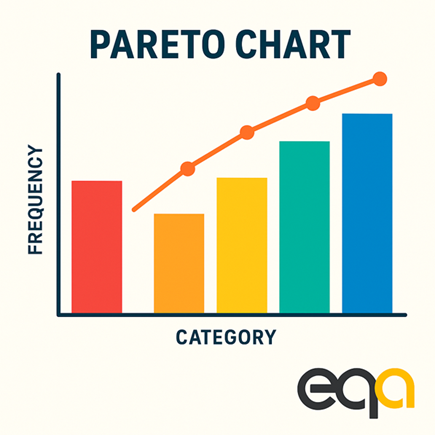
🔹แผนภูมิพาเรโต (Pareto Chart)
แผนภูมินี้ตั้งชื่อตาม Vilfredo Pareto นักเศรษฐศาสตร์ชาวอิตาเลียน ผู้ค้นพบว่าความมั่งคั่งของประเทศกระจุกอยู่ในคนเพียง 20 % ของประชากร หลักการนี้ต่อมาถูกนำมาประยุกต์ในบริหารคุณภาพว่า “80 % ของปัญหามักเกิดจาก 20 % ของสาเหตุหลัก”
ประโยชน์และการประยุกต์ใช้:
ใช้จัดลำดับความสำคัญของปัญหา ช่วยให้ผู้บริหารตัดสินใจได้ว่าจะเริ่มแก้จากประเด็นใดก่อน ใช้ติดตามผลการปรับปรุง โดยเปรียบเทียบก่อนและหลังการแก้ไข ใช้ร่วมกับเครื่องมืออื่น เช่น Fishbone Diagram เพื่อเชื่อมโยงระหว่างสาเหตุหลักกับสาเหตุรอง
ขั้นตอนโดยสรุป:
- รวบรวมข้อมูลของปัญหาและจำนวนครั้งที่เกิด
- เรียงจากสาเหตุที่เกิดมากที่สุดไปน้อยที่สุด
- คำนวณเปอร์เซ็นต์สะสมและวาดกราฟแท่งพร้อมเส้นร้อยละสะสม
- เลือกสาเหตุที่มีผลรวมสูงสุดราว 80 % ของปัญหาทั้งหมดมาแก้ก่อน
🎯 ผังก้างปลา (Fishbone Diagram หรือ Cause-Effect Diagram)
ผังก้างปลา (Fishbone Diagram) คืออะไร
ผังก้างปลา หรือ Ishikawa Diagram / Cause–Effect Diagram
เป็นเครื่องมือวิเคราะห์ “รากของปัญหา” (Root Cause Analysis) โดยแสดงความสัมพันธ์ระหว่าง “ผลลัพธ์” (Effect) และ “สาเหตุ” (Causes) ในลักษณะภาพคล้ายโครงกระดูกปลา
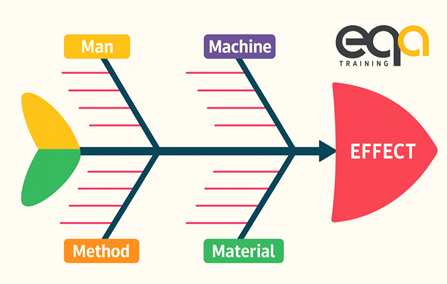
หัวปลา คือ “ปัญหาที่ต้องการแก้”
ก้างปลา แต่ละเส้น คือ “หมวดของสาเหตุ”
เครื่องมือนี้นิยมใช้ในกิจกรรมคุณภาพ (QCC), ISO 9001, IATF16949, GMP/HACCP, และกิจกรรม Kaizen เพราะช่วยให้ทีมงานเข้าใจภาพรวมของระบบได้ชัดเจน
🧭 ประโยชน์ของการใช้ผังก้างปลา (Fishbone Diagram)
| 1️⃣ | ช่วยระบุรากของปัญหาได้เป็นระบบ | ช่วยให้ทีมงานมองเห็นทุกปัจจัยที่อาจเกี่ยวข้องกับปัญหา ไม่มองเพียง “อาการ” แต่เห็น “สาเหตุแท้จริง” |
| 2️⃣ | ส่งเสริมการระดมสมองในทีม (Team Brainstorming) | ใช้ในการประชุมคุณภาพ เพื่อให้แต่ละฝ่ายเสนอความเห็นตามประสบการณ์ของตน |
| 3️⃣ | จัดหมวดหมู่สาเหตุได้อย่างมีโครงสร้าง (4M + 1E / 6M) | ช่วยให้การวิเคราะห์ไม่หลงประเด็น และครอบคลุมทุกด้าน |
| 4️⃣ | เชื่อมโยงกับเครื่องมืออื่น เช่น Pareto, 5 Why, 8D, PDCA | ใช้ Fishbone เพื่อ “วางกรอบของสาเหตุ” แล้วต่อยอดด้วย Why-Why Analysis เพื่อหา Root Cause ที่แท้จริง |
| 5️⃣ | ช่วยสื่อสารผลการวิเคราะห์ให้ผู้บริหารเข้าใจง่าย | แสดงเป็นภาพรวมเดียว เห็นได้ชัดเจนว่า ปัญหามีสาเหตุจากด้านใดมากที่สุด |
| 6️⃣ | พัฒนาแนวทางป้องกัน (Preventive Actions) | เมื่อรู้รากของปัญหา ก็สามารถวางแผนป้องกันไม่ให้เกิดซ้ำได้อย่างตรงจุด |
ขั้นตอนการใช้:
- ระบุปัญหาหลักไว้ที่หัวปลา
- ระดมสมองหาสาเหตุย่อยภายใต้แต่ละหมวด จนพบรากเหง้าของปัญหา
- พิจารณาว่าสาเหตุใดควบคุมได้ (C) ควบคุมไม่ได้ (U) หรือเป็นปัจจัยรบกวน (N) แล้วจัดลำดับเพื่อดำเนินการแก้ไข
จุดเด่น: ช่วยให้ทีมงานเห็นภาพรวมของระบบ และสามารถวิเคราะห์ร่วมกันอย่างมีส่วนร่วม โดยเฉพาะในการประชุม หรือ Workshop ภายในโรงงาน
⚙️ หมวดการวิเคราะห์ 4M + 1E
เป็นโครงสร้างพื้นฐานของการวิเคราะห์ผังก้างปลา
โดยแบ่งสาเหตุออกเป็น 5 หมวดหลักดังนี้ 👇
| หมวด (Category) | ความหมาย | ตัวอย่างสาเหตุที่มักพบ |
| M1: Man (คน) | ปัจจัยด้านบุคลากร ความรู้ ทักษะ วินัย หรือพฤติกรรมการทำงาน | – พนักงานขาดการฝึกอบรม – ทำงานผิดขั้นตอน – ละเลยการตรวจสอบ |
| M2: Machine (เครื่องจักร/อุปกรณ์) | ปัจจัยด้านเครื่องมือ อุปกรณ์ หรือเทคโนโลยีที่ใช้ | – เครื่องจักรเก่า – ไม่มีการบำรุงรักษาเชิงป้องกัน – Calibration ไม่ถูกต้อง |
| M3: Material (วัสดุ/วัตถุดิบ) | ปัจจัยด้านวัตถุดิบหรือชิ้นส่วนที่ใช้ในการผลิต | – วัตถุดิบคุณภาพไม่สม่ำเสมอ – การจัดเก็บไม่เหมาะสม – มีการปนเปื้อน |
| M4: Method (วิธีการทำงาน/ขั้นตอน) | ขั้นตอน กระบวนการ มาตรฐานการปฏิบัติงาน | – ไม่มีมาตรฐานการทำงาน (WI) – ขั้นตอนซับซ้อนเกินไป – การควบคุมกระบวนการไม่ชัดเจน |
| E: Environment (สิ่งแวดล้อม) | ปัจจัยจากสภาพแวดล้อมในการทำงาน | – แสงสว่างไม่เพียงพอ – ฝุ่น ความร้อน ความชื้นสูง – เสียงดัง ทำให้พนักงานทำงานผิดพลาด |
💡 หมายเหตุ: ในบางอุตสาหกรรมจะขยายเป็น “6M” โดยเพิ่ม Measurement (การวัด) และ Mother Nature (ธรรมชาติ) เพื่อให้ละเอียดยิ่งขึ้น🏭 อุตสาหกรรมที่เหมาะกับการใช้ Fishbone + 4M + 1E
| อุตสาหกรรม | ตัวอย่างการประยุกต์ใช้ |
| 🍱 อุตสาหกรรมอาหาร (Food Processing / GHP / HACCP) | วิเคราะห์สาเหตุของการปนเปื้อน เช่น “พบสิ่งแปลกปลอมในผลิตภัณฑ์” — ตรวจสอบจาก Man (พนักงานไม่สวมถุงมือ), Machine (สายพานชำรุด), Method (ไม่มีขั้นตอนตรวจสิ่งแปลกปลอม), Material (วัตถุดิบไม่สะอาด), Environment (พื้นที่ไม่สะอาด) |
| 🚗 อุตสาหกรรมยานยนต์ (Automotive / IATF16949) | วิเคราะห์ข้อบกพร่องของชิ้นส่วน เช่น “สีรถไม่สม่ำเสมอ” — แยกวิเคราะห์จาก Man (การพ่นไม่ถูกมุม), Machine (หัวพ่นเสีย), Method (ความดันลมไม่คงที่), Material (สีผสมไม่ถูกสัดส่วน), Environment (อุณหภูมิ/ความชื้นไม่คงที่) |
| 💡 อุตสาหกรรมอิเล็กทรอนิกส์ | วิเคราะห์ของเสียจากกระบวนการ SMT เช่น “บอร์ดมีการบัดกรีไม่สมบูรณ์” — ตรวจ Man (ช่างประกอบ), Machine (เครื่องวางชิ้นส่วน), Method (อุณหภูมิรีโฟว์), Material (ตะกั่ว/Flux), Environment (ความชื้นในห้องผลิต) |
| 🧴 อุตสาหกรรมเครื่องสำอาง/ยา (Cosmetic & Pharma) | วิเคราะห์ “ผลิตภัณฑ์ความเข้มข้นไม่สม่ำเสมอ” — ตรวจการชั่งตวงวัตถุดิบ (Method), เครื่องผสม (Machine), คุณภาพวัตถุดิบ (Material) |
| 🏗 อุตสาหกรรมก่อสร้าง/พลังงาน/สิ่งแวดล้อม | วิเคราะห์ “โครงสร้างแตกร้าว” — Man (ช่างไม่มีใบอนุญาต), Machine (เครื่องเทคอนกรีตไม่สม่ำเสมอ), Method (ขั้นตอนเทเร็วเกินไป), Material (ปูนคุณภาพต่ำ), Environment (อุณหภูมิสูงเกินระหว่างเซ็ตตัว) |
| 🏢 องค์กรบริการและภาครัฐ (Service / Office) | ใช้วิเคราะห์ “ความล่าช้าในการอนุมัติเอกสาร” — Man (เจ้าหน้าที่ขาดการอบรม), Method (ขั้นตอนอนุมัติซับซ้อน), Machine (ระบบ IT ขัดข้อง), Material (ข้อมูลไม่ครบ), Environment (แรงกดดัน/บรรยากาศการทำงาน) |
🧩 สรุปภาพรวม
🔹 Fishbone Diagram = เครื่องมือระดมสมองเพื่อ “มองภาพรวมของปัญหา”
🔹 4M + 1E = โครงสร้างกรอบวิเคราะห์ที่ช่วย “จำแนกสาเหตุอย่างครอบคลุม”
🔹 ผลลัพธ์ = องค์กรสามารถ ค้นหา Root Cause ได้แม่นยำ, ลดของเสีย, และ เพิ่มประสิทธิภาพกระบวนการอย่างยั่งยืน
ขั้นตอนการใช้:
- ระบุปัญหาหลักไว้ที่หัวปลา
- ระดมสมองหาสาเหตุย่อยภายใต้แต่ละหมวด จนพบรากเหง้าของปัญหา
- พิจารณาว่าสาเหตุใดควบคุมได้ (C) ควบคุมไม่ได้ (U) หรือเป็นปัจจัยรบกวน (N) แล้วจัดลำดับเพื่อดำเนินการแก้ไข
จุดเด่น: ช่วยให้ทีมงานเห็นภาพรวมของระบบ และสามารถวิเคราะห์ร่วมกันอย่างมีส่วนร่วม โดยเฉพาะในการประชุม หรือ Workshop ภายในโรงงาน
การวิเคราะห์ Why-Why (Why-Why Analysis)
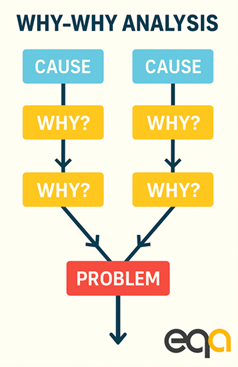
เป็นเทคนิคสำคัญของการหาสาเหตุเชิงลึก โดยตั้งคำถามว่า “ทำไม” ซ้ำๆ จนพบรากของปัญหาจริง ซึ่งมักใช้ 5 ชั้นคำถามเป็นอย่างน้อย
หลักการสำคัญ:
- ทุกเหตุการณ์มี “สาเหตุ” ที่ตรวจสอบได้
- ควรเริ่มจากข้อเท็จจริง (Genba – สถานที่จริง / Genjitsu – สภาพจริง / Genbutsu – ของจริง)
- การวิเคราะห์ต้องอยู่บนพื้นฐานของข้อมูลจริง ไม่ใช่สมมติฐาน
- หลังวิเคราะห์ควรหามาตรการป้องกันไม่ให้เกิดซ้ำ และตรวจสอบประสิทธิผลของการแก้ไข
ตัวอย่าง:
ปัญหา: “อุณหภูมิเตาอบไม่เพิ่ม”
ทำไม 1: เพราะฮีตเตอร์ไม่ทำงาน
ทำไม 2: เพราะสายไฟหลวม
ทำไม 3: เพราะไม่ได้ตรวจเช็กก่อนใช้งาน
ทำไม 4: เพราะไม่มี Check List มาตรฐาน
→ รากของปัญหาคือ “ขาดมาตรการควบคุมก่อนใช้งานอุปกรณ์”
การวิเคราะห์ Why-Why (Why-Why Analysis)
เป็นเทคนิคสำคัญของการหาสาเหตุเชิงลึก โดยตั้งคำถามว่า “ทำไม” ซ้ำๆ จนพบรากของปัญหาจริง ซึ่งมักใช้ 5 ชั้นคำถามเป็นอย่างน้อย
หลักการสำคัญ:
- ทุกเหตุการณ์มี “สาเหตุ” ที่ตรวจสอบได้
- ควรเริ่มจากข้อเท็จจริง (Genba – สถานที่จริง / Genjitsu – สภาพจริง / Genbutsu – ของจริง)
- การวิเคราะห์ต้องอยู่บนพื้นฐานของข้อมูลจริง ไม่ใช่สมมติฐาน
- หลังวิเคราะห์ควรหามาตรการป้องกันไม่ให้เกิดซ้ำ และตรวจสอบประสิทธิผลของการแก้ไข
ตัวอย่าง:
ปัญหา: “อุณหภูมิเตาอบไม่เพิ่ม”
- ทำไม 1: เพราะฮีตเตอร์ไม่ทำงาน
- ทำไม 2: เพราะสายไฟหลวม
- ทำไม 3: เพราะไม่ได้ตรวจเช็กก่อนใช้งาน
- ทำไม 4: เพราะไม่มี Check List มาตรฐาน
→ รากของปัญหาคือ “ขาดมาตรการควบคุมก่อนใช้งานอุปกรณ์”
แนวทางบูรณาการการใช้เครื่องมือ
การใช้เครื่องมือทั้งสามควรดำเนินอย่างต่อเนื่องและสัมพันธ์กัน
- เริ่มจาก Pareto Chart เพื่อระบุปัญหาหลักที่ส่งผลกระทบมากที่สุด
- ใช้ Fishbone Diagram เพื่อแยกสาเหตุที่เป็นไปได้ในแต่ละหมวด
- ใช้ Why-Why Analysis เพื่อเจาะลึกหาสาเหตุรากแท้จริง
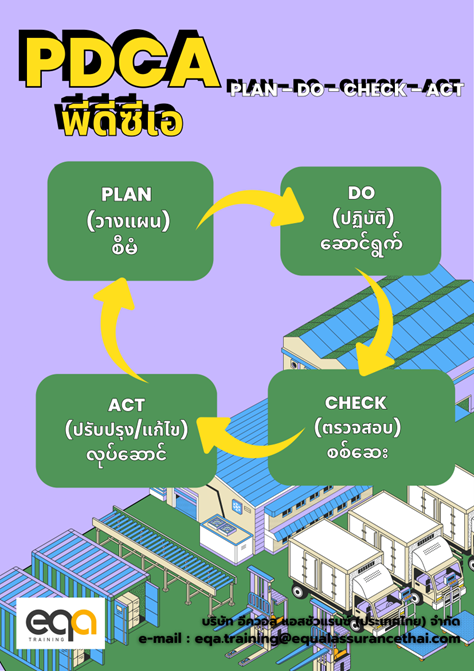
- สรุปแนวทางแก้ไข วางแผน และติดตามผลตามหลัก PDCA (Plan-Do-Check-Act)
ตัวอย่างเช่น ในกรณีของเสียในกระบวนการพิมพ์ 58 % เกิดจาก “ขอบเหลื่อม” เมื่อวิเคราะห์ด้วย Fishbone พบสาเหตุหลักจาก “การตั้งค่าแท่นพิมพ์ไม่ถูกต้อง” และ Why-Why ทำให้ทราบว่าขาดการบำรุงรักษาเชิงป้องกัน ซึ่งนำไปสู่การกำหนด Preventive Maintenance ใหม่
ผลลัพธ์และคุณค่าที่องค์กรได้รับ
การใช้กระบวนการวิเคราะห์ปัญหาอย่างเป็นระบบช่วยให้องค์กรได้รับผลลัพธ์หลายประการ ได้แก่
- ลดความสูญเสียและต้นทุนการแก้ไขซ้ำ เพราะสามารถระบุสาเหตุแท้จริงได้ตรงจุด
- สร้างการมีส่วนร่วมของพนักงาน จากการทำ Workshop ระดมสมองในแต่ละขั้นตอน
- เพิ่มประสิทธิภาพของระบบบริหารคุณภาพ ให้สอดคล้องกับ ISO/IATF และแนวทาง Continuous Improvement
- ยกระดับวัฒนธรรมองค์กร สู่การเรียนรู้จากข้อผิดพลาด แทนการโทษบุคคล
- เสริมความพึงพอใจของลูกค้า เพราะปัญหาถูกป้องกันไม่ให้เกิดซ้ำ
สรุป
การแก้ไขปัญหาอย่างเป็นระบบไม่ใช่เพียง “เทคนิคคุณภาพ” แต่คือ “วิธีคิดแบบวิทยาศาสตร์” ที่เน้นข้อเท็จจริง การวิเคราะห์เชิงเหตุผล และการเรียนรู้ร่วมกัน เครื่องมือเช่น Pareto Chart, Fishbone Diagram และ Why-Why Analysis เป็นเพียงเครื่องมือ แต่สิ่งสำคัญที่สุดคือ “ทัศนคติของการค้นหาความจริง” และ “การลงมือปรับปรุงอย่างต่อเนื่อง” เมื่อองค์กรเข้าใจและใช้ได้อย่างเหมาะสม ระบบการบริหารจะมีความยั่งยืน และสร้างคุณค่าทั้งต่อองค์กร ลูกค้า และสังคมโดยรวม
 CQI-29 คืออะไร? แนวทางประเมินระบบกระบวนการประสานแข็งสำหรับอุตสาหกรรมยานยนต์
 หลักสูตร CQI-17 คืออะไร? คู่มือระบบการประกอบอิเล็กทรอนิกส์และงานบัดกรีสำหรับพนักงานใหม่
 CQI-15 โรงงานต้องเตรียมอะไรบ้าง? แนวทางจากมุมมองผู้ประเมินระบบกระบวนการเชื่อม
 หลักสูตร CQI-12 คืออะไร? การประเมินระบบกระบวนการเคลือบผิว ฉบับที่ 3
 หลักสูตร CQI-9 คืออะไร? การประเมินระบบกระบวนการอบชุบด้วยความร้อน ฉบับที่ 4
 หลักสูตร CQI-30 คืออะไร? การประเมินระบบการผสมยางคอมพาวด์และการขึ้นรูปด้วยแม่พิมพ์