
กระบวนการอบชุบด้วยความร้อนมีผลโดยตรงต่อโครงสร้างจุลภาค ความแข็ง ความเหนียว ความต้านทานการสึกหรอ และอายุการใช้งานของชิ้นส่วนโลหะ หากควบคุมอุณหภูมิ เวลา บรรยากาศในเตา รูปแบบการจัดโหลด หรือระบบชุบเย็นไม่เหมาะสม ชิ้นงานอาจมีสมบัติไม่เป็นไปตามข้อกำหนด แม้ว่ารูปร่างภายนอกจะดูปกติก็ตาม
ปัญหาที่อาจพบ ได้แก่
- ความแข็งผิวหรือความแข็งแกนไม่เป็นไปตามข้อกำหนด
- ความลึกของชั้นแข็งไม่เพียงพอ
- ชิ้นงานบิดงอหรือแตกร้าว
- โครงสร้างจุลภาคไม่ถูกต้อง
- การเพิ่มคาร์บอนหรือไนโตรเจนที่ผิวไม่สม่ำเสมอ
- อุณหภูมิภายในเตาไม่สม่ำเสมอ
- เวลาหน่วงก่อนชุบเย็นหรือก่อนอบคืนไฟเกินกำหนด
- ระบบวัดและควบคุมอุณหภูมิมีความคลาดเคลื่อน
CQI-9 การประเมินระบบกระบวนการอบชุบด้วยความร้อน ฉบับที่ 4 (CQI-9 Special Process: Heat Treat System Assessment, 4th Edition) จึงใช้เป็นแนวทางประเมินว่ากระบวนการอบชุบได้รับการวางแผน ควบคุม เฝ้าติดตาม ทดสอบ และจัดเก็บหลักฐานอย่างเป็นระบบหรือไม่
CQI-9 คืออะไร?
CQI-9 เป็นแนวทางสำหรับประเมินระบบกระบวนการอบชุบด้วยความร้อน หรือ Heat Treat System Assessment: HTSA ในอุตสาหกรรมยานยนต์
การประเมินไม่ได้ตรวจเฉพาะค่าความแข็งของผลิตภัณฑ์ แต่พิจารณาทั้งระบบ เช่น
- ความรับผิดชอบของฝ่ายบริหาร
- คุณสมบัติของผู้รับผิดชอบกระบวนการ
- การวางแผนคุณภาพ
- FMEA และแผนควบคุม
- วิธีปฏิบัติงาน
- เตาและระบบให้ความร้อน
- การควบคุมบรรยากาศในเตา
- ระบบชุบเย็น
- เครื่องมือควบคุมและบันทึกอุณหภูมิ
- การสอบเทียบและทวนสอบเครื่องมือ
- การทดสอบความแม่นยำของระบบ
- การสำรวจความสม่ำเสมอของอุณหภูมิ
- การตรวจประเมินงานผลิตจริง
- ตารางข้อกำหนดเฉพาะของแต่ละกระบวนการ
การอบชุบด้วยความร้อนคืออะไร?
การอบชุบด้วยความร้อน (Heat Treatment) คือการให้ความร้อน รักษาอุณหภูมิ และทำให้โลหะเย็นลงภายใต้สภาวะที่ควบคุม เพื่อเปลี่ยนแปลงโครงสร้างจุลภาคและสมบัติของวัสดุ
วัตถุประสงค์ของการอบชุบอาจรวมถึง
- เพิ่มความแข็ง
- เพิ่มความต้านทานการสึกหรอ
- ปรับปรุงความเหนียว
- ลดความเปราะ
- ลดความเค้นตกค้าง
- ปรับปรุงความสามารถในการขึ้นรูปหรือตัดเฉือน
- ทำให้สมบัติของชิ้นงานสม่ำเสมอ
- สร้างชั้นผิวแข็งโดยยังรักษาความเหนียวของแกนกลาง
การให้ความร้อนและการทำให้เย็นมีผลต่อโครงสร้างของเหล็ก เช่น เฟอร์ไรต์ ออสเทนไนต์ เพิร์ไลต์ เบไนต์ และมาร์เทนไซต์ ซึ่งสัมพันธ์กับความแข็งและสมบัติทางกลของชิ้นงาน
กระบวนการอบชุบพื้นฐานที่ควรรู้
1. การชุบแข็ง
การชุบแข็ง (Hardening) เป็นกระบวนการให้ความร้อนแก่เหล็กจนเกิดโครงสร้างออสเทนไนต์ จากนั้นทำให้เย็นอย่างรวดเร็ว เพื่อให้เกิดโครงสร้างที่มีความแข็งสูง เช่น มาร์เทนไซต์
ผลของการชุบแข็งขึ้นอยู่กับปัจจัย เช่น
- ส่วนผสมทางเคมีของวัสดุ
- ปริมาณคาร์บอน
- อุณหภูมิและเวลาที่ใช้ให้ความร้อน
- อัตราการเย็นตัว
- ชนิดของตัวกลางชุบเย็น
- ขนาดและรูปทรงของชิ้นงาน
- ความสามารถในการชุบแข็งของวัสดุ
หากทำให้เย็นเร็วเกินไป ชิ้นงานอาจมีความเสี่ยงต่อการแตกร้าวหรือบิดงอ แต่หากทำให้เย็นช้าเกินไป อาจไม่ได้ความแข็งตามที่กำหนด
2. การชุบเย็น
การชุบเย็นหรือการทำให้เย็นอย่างรวดเร็ว (Quenching) คือการนำชิ้นงานที่ผ่านการให้ความร้อนไปทำให้เย็นด้วยอัตราที่ควบคุม เพื่อสร้างโครงสร้างและสมบัติที่ต้องการ
ตัวกลางชุบเย็นอาจประกอบด้วย
- น้ำมัน
- น้ำ
- น้ำเกลือ
- สารละลายพอลิเมอร์
- เกลือหลอมเหลว
- อากาศหรือก๊าซ
ระบบชุบเย็นต้องควบคุมปัจจัยสำคัญ เช่น
- อุณหภูมิของตัวกลาง
- ความเข้มข้นของสารละลาย
- อัตราการกวนหรือการไหลเวียน
- ระดับของเหลว
- การปนเปื้อน
- เวลาเคลื่อนย้ายจากเตาไปยังระบบชุบเย็น
- ระยะเวลาที่ชิ้นงานอยู่ในตัวกลาง
ระบบชุบเย็นต้องได้รับการตรวจสอบ เฝ้าติดตาม บันทึก และควบคุม รวมถึงต้องมีระบบแจ้งเตือนเมื่อเวลาหน่วงก่อนชุบเย็นเกินค่าที่กำหนด
คำศัพท์ที่ควรใช้
- Quench System — ระบบชุบเย็น
- Quench Tank — ถังชุบเย็น
- Quench Medium — ตัวกลางชุบเย็น
- Quench Delay Time — เวลาหน่วงก่อนชุบเย็น
- Quench Agitation — การกวนตัวกลางชุบเย็น
3. การอบคืนไฟ
การอบคืนไฟ (Tempering) เป็นการนำชิ้นงานที่ผ่านการชุบแข็งมาให้ความร้อนอีกครั้ง เพื่อ
- ลดความเค้นตกค้าง
- ลดความเปราะ
- เพิ่มความเหนียว
- ปรับระดับความแข็งให้เหมาะกับการใช้งาน
- เพิ่มเสถียรภาพของโครงสร้าง
หากลูกค้ากำหนดเวลาสูงสุดระหว่างการชุบเย็นกับการอบคืนไฟ โรงงานต้องกำหนดเวลาหน่วง ควบคุมการเคลื่อนย้าย และมีระบบแจ้งเตือนเมื่อเกินกำหนด
4. การอบอ่อน
การอบอ่อน (Annealing) เป็นการให้ความร้อน รักษาอุณหภูมิ และทำให้เย็นด้วยอัตราที่ควบคุม เพื่อช่วย
- ลดความแข็ง
- ลดความเค้นตกค้าง
- ปรับปรุงความเหนียว
- ทำให้โครงสร้างสม่ำเสมอ
- เพิ่มความสามารถในการขึ้นรูปหรือตัดเฉือน
ผลที่ได้ขึ้นอยู่กับชนิดวัสดุ อุณหภูมิ ระยะเวลา และวิธีการทำให้เย็น
5. การอบปกติ
การอบปกติ (Normalizing) เป็นการให้ความร้อนแก่เหล็กเหนืออุณหภูมิวิกฤต แล้วปล่อยให้เย็นในอากาศ
กระบวนการนี้ช่วย
- ปรับขนาดเกรน
- ทำให้โครงสร้างสม่ำเสมอขึ้น
- ปรับปรุงสมบัติทางกล
- ลดความแตกต่างของโครงสร้างภายในชิ้นงาน
- เตรียมวัสดุสำหรับกระบวนการถัดไป
6. การอบคลายความเค้น
การอบคลายความเค้น (Stress Relieving) ใช้ลดความเค้นตกค้างที่เกิดจากกระบวนการ เช่น
- การเชื่อม
- การขึ้นรูป
- การตัดเฉือน
- การหล่อ
- การทำให้เย็นไม่สม่ำเสมอ
การควบคุมอุณหภูมิและอัตราการให้ความร้อนหรือทำให้เย็นมีความสำคัญ เพราะชิ้นงานต้องไม่เกิดการเปลี่ยนแปลงสมบัติหรือรูปร่างเกินเกณฑ์ที่กำหนด
ตารางกระบวนการของ CQI-9 ฉบับที่ 4
CQI-9 ฉบับที่ 4 แบ่งกระบวนการออกเป็นตาราง A ถึง I รวม 9 ตาราง
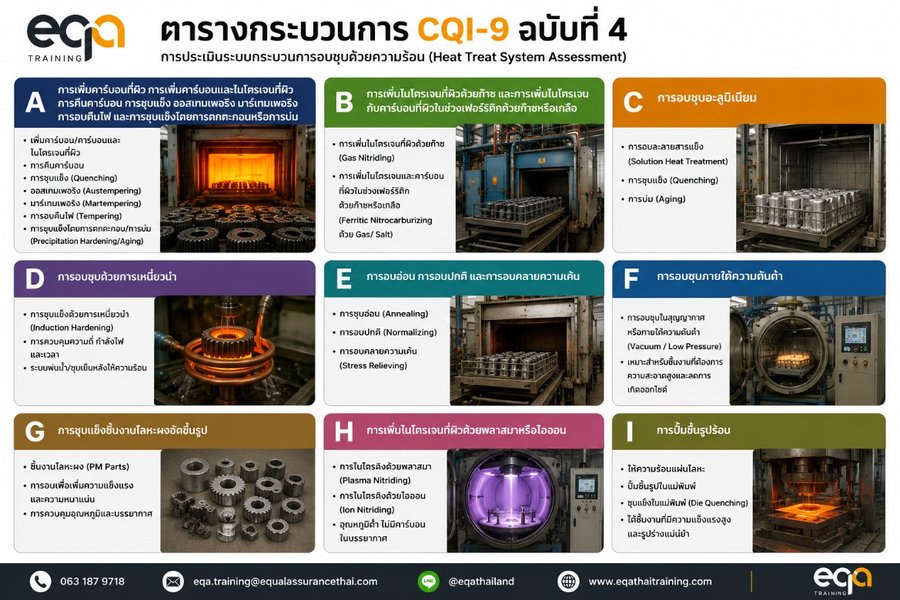
ตาราง I สำหรับการปั๊มขึ้นรูปร้อนเป็นหนึ่งในขอบเขตที่เพิ่มใน CQI-9 ฉบับที่ 4
องค์กรต้องเลือกใช้เฉพาะตารางที่ตรงกับกระบวนการที่ดำเนินการจริง และต้องตรวจสอบข้อกำหนดเฉพาะของลูกค้าร่วมด้วย
กระบวนการสำคัญใน CQI-9
การเพิ่มคาร์บอนที่ผิว
การเพิ่มคาร์บอนที่ผิวหรือคาร์บูไรซิง (Carburizing) เป็นกระบวนการเพิ่มปริมาณคาร์บอนบริเวณผิวของเหล็กคาร์บอนต่ำ ก่อนนำไปชุบแข็ง
ผลที่ต้องการคือ
- ผิวมีความแข็งสูง
- ทนต่อการสึกหรอ
- แกนกลางยังคงมีความเหนียว
- รองรับแรงกระแทกหรือแรงล้าได้ดี
พารามิเตอร์ที่ต้องควบคุม เช่น
- อุณหภูมิ
- เวลา
- ศักย์คาร์บอน
- องค์ประกอบของบรรยากาศ
- อัตราการไหลของก๊าซ
- การจัดโหลด
- การชุบเย็น
- การอบคืนไฟ
- ความลึกของชั้นแข็ง
- ความแข็งผิวและความแข็งแกน
คำว่า Case Depth ต้องแปลตามวิธีตรวจและเกณฑ์ของลูกค้า เช่น
- ความลึกของชั้นแข็ง
- ความลึกใช้งานของชั้นแข็ง
- ความลึกรวมของชั้นปรับสภาพ
ไม่ควรใช้แทนกันโดยไม่ตรวจสอบนิยามในข้อกำหนดที่เกี่ยวข้อง
การเพิ่มคาร์บอนและไนโตรเจนที่ผิว
การเพิ่มคาร์บอนและไนโตรเจนที่ผิวหรือคาร์บอนไนไตรดิง (Carbonitriding) เป็นกระบวนการเพิ่มทั้งคาร์บอนและไนโตรเจนบริเวณผิวเหล็ก แล้วจึงนำไปชุบเย็น
กระบวนการนี้ช่วยเพิ่มความสามารถในการชุบแข็งของบริเวณผิว และสร้างชั้นผิวที่มีความแข็งและทนต่อการสึกหรอ
ปัจจัยควบคุม ได้แก่
- อุณหภูมิ
- เวลา
- ศักย์คาร์บอน
- แหล่งไนโตรเจน
- อัตราการไหลของก๊าซ
- บรรยากาศในเตา
- การชุบเย็น
- ความลึกและโครงสร้างของชั้นผิว
การเพิ่มไนโตรเจนที่ผิว
การเพิ่มไนโตรเจนที่ผิวหรือไนไตรดิง (Nitriding) เป็นกระบวนการแพร่ไนโตรเจนเข้าสู่ผิวโลหะ เพื่อเพิ่มความแข็งผิวและความต้านทานการสึกหรอ
กระบวนการอาจใช้
- ก๊าซ
- เกลือ
- พลาสมาหรือไอออน
การตรวจสอบอาจครอบคลุม
- ความแข็งผิว
- ความลึกของชั้นไนไตรด์
- ชั้นสารประกอบหรือชั้นขาว
- โครงสร้างจุลภาค
- เวลาและอุณหภูมิ
- องค์ประกอบของบรรยากาศ
- ความสม่ำเสมอของผลการอบชุบ
การเพิ่มไนโตรเจนและคาร์บอนที่ผิวในช่วงเฟอร์ริติก
การเพิ่มไนโตรเจนและคาร์บอนที่ผิวในช่วงเฟอร์ริติก (Ferritic Nitrocarburizing: FNC) เป็นกระบวนการแพร่ไนโตรเจนและคาร์บอนเข้าสู่ผิวขณะที่โครงสร้างพื้นฐานยังอยู่ในช่วงเฟอร์ริติก
กระบวนการนี้ใช้เพื่อปรับปรุงสมบัติของผิว เช่น
- ความต้านทานการสึกหรอ
- ความต้านทานการเสียดสี
- ความต้านทานการล้า
- ความต้านทานการกัดกร่อนในบางระบบ
การชุบแข็งด้วยการเหนี่ยวนำ
การชุบแข็งด้วยการเหนี่ยวนำ (Induction Hardening) ใช้การเหนี่ยวนำแม่เหล็กไฟฟ้าเพื่อให้ความร้อนแก่บริเวณผิวของชิ้นงานอย่างรวดเร็ว แล้วใช้ระบบพ่นหรือระบบชุบเย็นทำให้เกิดชั้นแข็งเฉพาะตำแหน่ง
ระบบต้องควบคุม เช่น
- กำลังหรือพลังงาน
- ความถี่
- เวลาให้ความร้อน
- ตำแหน่งชิ้นงาน
- ตำแหน่งและสภาพของขดลวดเหนี่ยวนำ
- ระยะห่างระหว่างขดลวดกับชิ้นงาน
- ระบบพ่นตัวกลางชุบเย็น
- อัตราการไหล
- อุณหภูมิและความเข้มข้นของตัวกลาง
- ความลึกของชั้นแข็ง
เอกสารกำหนดให้มีวิธีป้องกันความผิดพลาดในการวางตำแหน่งชิ้นงาน และต้องเฝ้าติดตามพลังงานหรือสัญญาณของกระบวนการ โดยวิธีอื่นนอกเหนือจากที่กำหนดต้องได้รับอนุมัติจากลูกค้า
การปั๊มขึ้นรูปร้อน
การปั๊มขึ้นรูปร้อน (Hot Stamping) เป็นกระบวนการให้ความร้อนแผ่นโลหะ จากนั้นขึ้นรูปและทำให้เย็นในแม่พิมพ์ เพื่อให้ได้ทั้งรูปทรงและสมบัติทางกลตามข้อกำหนด
โครงสร้างการประเมิน CQI-9
เนื้อหาหลักของการประเมินประกอบด้วย
- ความรับผิดชอบของฝ่ายบริหารและการวางแผนคุณภาพ
- การควบคุมหน้างานและการจัดการวัสดุ
- เครื่องจักรและอุปกรณ์
- การตรวจประเมินงานผลิตจริง
- ตารางกระบวนการเฉพาะ
- เครื่องมือควบคุมและทดสอบกระบวนการ
- ระบบการวัดและควบคุมอุณหภูมิ
- ความถี่ในการเฝ้าติดตามพารามิเตอร์
- ความถี่ในการทดสอบระหว่างกระบวนการและขั้นสุดท้าย
ส่วนที่ 1 ความรับผิดชอบของฝ่ายบริหารและการวางแผนคุณภาพ
ต้องมีผู้รับผิดชอบด้านการอบชุบ
องค์กรต้องกำหนดผู้รับผิดชอบที่มีความรู้ด้านโลหวิทยาและกระบวนการอบชุบประจำสถานที่
หลักฐานที่ควรตรวจสอบ เช่น
- ผังองค์กร
- รายละเอียดหน้าที่งาน
- ประวัติการศึกษา
- ประสบการณ์ทำงาน
- การฝึกอบรม
- การมอบหมายอำนาจและความรับผิดชอบ
ผู้ประเมินหรือทีมประเมินควรมีความรู้ด้านการอบชุบ และมีประสบการณ์อย่างน้อย 5 ปี หรือมีการศึกษาด้านโลหวิทยาร่วมกับประสบการณ์รวมไม่น้อยกว่า 5 ปี
การวางแผนคุณภาพด้วย APQP
กระบวนการอบชุบต้องรวมอยู่ในการวางแผนคุณภาพผลิตภัณฑ์ล่วงหน้า (Advanced Product Quality Planning: APQP)
องค์กรควรมีหลักฐาน เช่น
- การศึกษาความเป็นไปได้
- การทบทวนข้อกำหนดลูกค้า
- การประเมินความสามารถของเครื่องจักร
- การกำหนดความต้องการด้านเตาและระบบชุบเย็น
- การควบคุมการเปลี่ยนแปลงหลัง PPAP
- การอนุมัติการเปลี่ยนแปลงจากลูกค้า
FMEA ต้องสะท้อนกระบวนการจริง
การวิเคราะห์รูปแบบความล้มเหลวและผลกระทบ (Failure Mode and Effects Analysis: FMEA) ต้องครอบคลุมตั้งแต่การรับชิ้นงานจนถึงการจัดส่ง เช่น
- การรับและชี้บ่งชิ้นงาน
- การล้างทำความสะอาด
- การจัดโหลด
- การให้ความร้อน
- การควบคุมบรรยากาศ
- การชุบเย็น
- การล้างหลังชุบเย็น
- การอบคืนไฟ
- การตรวจสอบและทดสอบ
- การบรรจุและจัดส่ง
FMEA ต้องเชื่อมโยงกับแผนควบคุมและวิธีปฏิบัติงาน
แผนควบคุมต้องครบถ้วน
แผนควบคุม (Control Plan) ควรระบุ
- ขั้นตอนกระบวนการ
- เครื่องจักรและอุปกรณ์
- คุณลักษณะผลิตภัณฑ์
- พารามิเตอร์สำคัญ
- คุณลักษณะพิเศษ
- วิธีตรวจ
- เครื่องมือวัด
- ขนาดตัวอย่าง
- ความถี่การตรวจ
- เกณฑ์ยอมรับ
- แผนตอบสนอง
ความถี่และจำนวนตัวอย่างต้องไม่น้อยกว่าข้อกำหนดในตารางกระบวนการที่เกี่ยวข้อง
ต้องควบคุมมาตรฐานให้เป็นปัจจุบัน
มาตรฐานและข้อกำหนดที่ต้องควบคุมอาจประกอบด้วย
- AIAG
- SAE
- ASTM
- ISO
- EN
- DIN
- JIS
- ข้อกำหนดเฉพาะของลูกค้า
- แบบและข้อมูลจำเพาะของผลิตภัณฑ์
องค์กรต้องมีระบบทบทวน แจกจ่าย และนำข้อกำหนดฉบับใหม่ไปใช้ภายในระยะเวลาที่กำหนด
ต้องมีข้อกำหนดกระบวนการที่ชัดเจน
วิธีปฏิบัติงานหรือสูตรกระบวนการควรระบุค่าควบคุม เช่น
- อุณหภูมิ
- เวลา
- อัตราการไหล
- องค์ประกอบบรรยากาศ
- จุดน้ำค้าง
- ศักย์คาร์บอน
- ความเข้มข้นของสารละลาย
- อุณหภูมิของตัวกลางชุบเย็น
- เวลาหน่วง
- รูปแบบการจัดโหลด
- ค่าคลาดเคลื่อนที่ยอมรับได้
เอกสารต้องพร้อมใช้ ณ จุดปฏิบัติงาน และการเปลี่ยนแปลงต้องได้รับการทบทวนและอนุมัติ
ต้องประเมินภายในอย่างน้อยปีละครั้ง
การประเมินภายในต้องดำเนินการอย่างน้อยปีละ 1 ครั้ง โดยใช้แบบประเมิน HTSA ฉบับปัจจุบัน และต้องรวมการตรวจประเมินงานผลิตจริงกับตารางกระบวนการที่เกี่ยวข้อง
การนำกลับเข้าอบชุบซ้ำ
การนำกลับเข้าอบชุบซ้ำ (Reprocessing) ต้องควบคุมอย่างเข้มงวด เพราะอาจส่งผลต่อ
- ความแข็ง
- โครงสร้างจุลภาค
- การบิดงอ
- ความลึกของชั้นแข็ง
- ความล้า
- อายุการใช้งานของชิ้นส่วน
ขั้นตอนควรระบุ
- ชิ้นงานประเภทใดอนุญาตหรือไม่อนุญาต
- ผู้มีอำนาจอนุมัติ
- ความจำเป็นในการขออนุมัติจากลูกค้า
- พารามิเตอร์ที่ใช้
- การชี้บ่ง
- วิธีสุ่มตรวจ
- การทดสอบหลังดำเนินการ
- การปล่อยผลิตภัณฑ์
ส่วนที่ 2 การควบคุมหน้างานและการจัดการวัสดุ
ประเด็นสำคัญ ได้แก่
- การชี้บ่งชิ้นส่วน
- การสอบกลับได้
- การแยกผลิตภัณฑ์ที่ไม่เป็นไปตามข้อกำหนด
- การจัดเรียงชิ้นงาน
- การควบคุมตะกร้า แร็ก และอุปกรณ์จับยึด
- การป้องกันการปะปน
- การล้างก่อนและหลังอบชุบ
- การควบคุมเวลาระหว่างขั้นตอน
- การบรรจุและติดฉลาก
การจัดโหลด
รูปแบบการจัดโหลดต้องช่วยให้
- ความร้อนกระจายถึงชิ้นงานอย่างทั่วถึง
- บรรยากาศในเตาไหลเวียนได้เหมาะสม
- ตัวกลางชุบเย็นเข้าถึงชิ้นงานสม่ำเสมอ
- ชิ้นงานไม่ซ้อนหรือเกาะติดกัน
- ลดความเสี่ยงต่อการบิดงอ
- น้ำหนักโหลดไม่เกินค่าที่กำหนด
การล้างชิ้นงาน
น้ำมัน สารเคมี และสิ่งปนเปื้อนอาจส่งผลต่อกระบวนการอบชุบและบรรยากาศในเตา
องค์กรจึงต้องควบคุม
- อุณหภูมิของน้ำหรือสารล้าง
- ความเข้มข้น
- เวลา
- ความสะอาดของสารล้าง
- ความถี่การตรวจ
- เกณฑ์การเปลี่ยนสารล้าง
ควรกำหนดพารามิเตอร์การทำความสะอาด ตรวจสอบ และจัดทำเป็นเอกสาร โดยความถี่ต้องอ้างอิงตารางกระบวนการที่เกี่ยวข้อง
ส่วนที่ 3 เครื่องจักร อุปกรณ์ และระบบควบคุมอุณหภูมิ
เตาและระบบชุบเย็น
เตา แหล่งกำเนิดความร้อน ระบบควบคุมบรรยากาศ และระบบชุบเย็นต้องมีอุปกรณ์ควบคุมที่เหมาะสมกับกระบวนการ
พารามิเตอร์ที่อาจต้องเฝ้าติดตาม ได้แก่
- อุณหภูมิ
- จุดน้ำค้าง
- ศักย์คาร์บอน
- ปริมาณออกซิเจน
- อัตราการไหล
- ความดัน
- เวลา
- อุณหภูมิตัวกลางชุบเย็น
- การกวนและการไหลเวียน
เตา แหล่งกำเนิดความร้อน และระบบชุบเย็นต้องมีการควบคุมกระบวนการที่เหมาะสม
การสอบเทียบและทวนสอบอุปกรณ์
อุปกรณ์วัดและทดสอบต้องได้รับการสอบเทียบหรือทวนสอบตามช่วงเวลาที่กำหนด โดยอ้างอิง
- ข้อกำหนดลูกค้า
- ตารางกระบวนการ
- ASTM
- DIN
- EN
- ISO
- JIS
- NIST
- SAE
ผลการสอบเทียบต้องได้รับการทบทวน อนุมัติ และจัดเก็บเป็นเอกสาร
ระบบการวัดและควบคุมอุณหภูมิคืออะไร?
ระบบการวัดและควบคุมอุณหภูมิ (Pyrometry) ใน CQI-9 ครอบคลุม
- เทอร์โมคัปเปิล
- เครื่องมือควบคุม
- เครื่องมือแสดงผล
- เครื่องบันทึกข้อมูล
- การสอบเทียบ
- การทดสอบความแม่นยำของระบบ
- การสำรวจความสม่ำเสมอของอุณหภูมิ
- การควบคุมค่าออฟเซต
- การจัดทำรายงาน
เทอร์โมคัปเปิล
เทอร์โมคัปเปิลหรือเซนเซอร์วัดอุณหภูมิ (Thermocouple) ต้องได้รับการควบคุมเรื่อง
- ชนิด
- ช่วงอุณหภูมิ
- การสอบเทียบก่อนใช้งาน
- จำนวนครั้งหรือระยะเวลาการใช้งาน
- การนำกลับมาใช้ซ้ำ
- การบันทึกประวัติ
- การตรวจสอบและเปลี่ยนท่อป้องกัน
คำศัพท์สำคัญ ได้แก่
- Control Thermocouple — เทอร์โมคัปเปิลควบคุม
- Test Thermocouple — เทอร์โมคัปเปิลทดสอบ
- Load Thermocouple — เทอร์โมคัปเปิลประจำโหลด
- Over-Temperature Thermocouple — เทอร์โมคัปเปิลป้องกันอุณหภูมิเกิน
- Protection Tube — ท่อป้องกันเทอร์โมคัปเปิล
SAT คืออะไร?
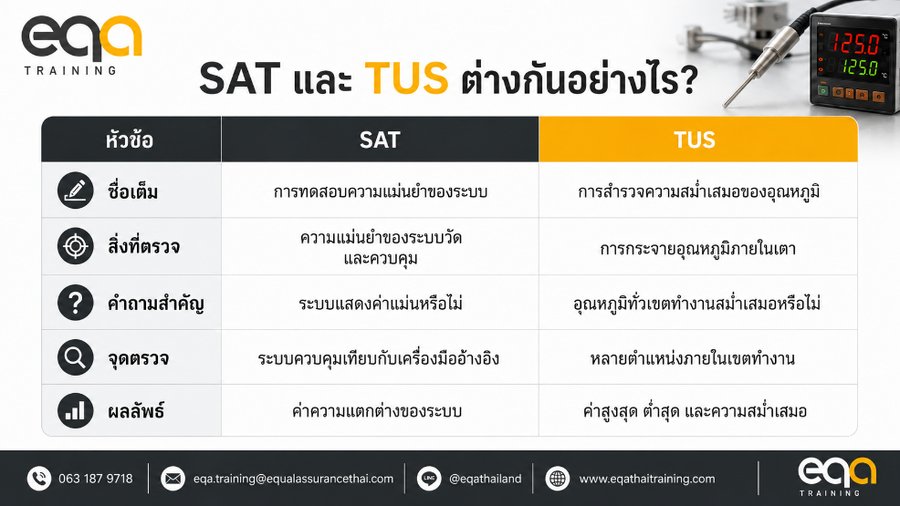
การทดสอบความแม่นยำของระบบ (System Accuracy Test: SAT) ใช้ตรวจสอบความแตกต่างระหว่างค่าที่ระบบวัดและควบคุมอุณหภูมิของเตาแสดง กับค่าจากชุดเครื่องมือทดสอบอ้างอิง
SAT ใช้ประเมินการทำงานร่วมกันของ
- เทอร์โมคัปเปิลควบคุม
- เครื่องมือควบคุม
- สายสัญญาณ
- เครื่องบันทึก
- เครื่องมือทดสอบอ้างอิง
เอกสารแสดงตัวอย่างวิธีทดสอบแบบโพรบ วิธี A และวิธี B พร้อมกำหนดความถี่และค่าความแตกต่างสูงสุดที่ยอมรับได้
กล่าวอย่างง่าย SAT ใช้ตอบคำถามว่า
ระบบวัดและควบคุมอุณหภูมิแสดงค่าได้แม่นยำหรือไม่?
ค่าออฟเซตที่นำมาใช้ต้องมีขั้นตอนควบคุม ระบุขีดจำกัด วิธีอนุมัติ และจัดเก็บหลักฐาน
TUS คืออะไร?
การสำรวจความสม่ำเสมอของอุณหภูมิ (Temperature Uniformity Survey: TUS) ใช้ตรวจสอบว่าอุณหภูมิในตำแหน่งต่าง ๆ ภายในเขตทำงานที่ผ่านการรับรองของเตาอยู่ภายในค่าคลาดเคลื่อนที่กำหนดหรือไม่
กล่าวอย่างง่าย TUS ใช้ตอบคำถามว่า
อุณหภูมิในทุกตำแหน่งของพื้นที่ทำงานในเตาสม่ำเสมอเพียงพอหรือไม่?
เอกสารอธิบายวิธีหลัก 2 แบบ ได้แก่
วิธีวัดแบบปริมาตร
วิธีวัดแบบปริมาตร (Volumetric Method) เหมาะกับเตาแบบแบตช์หรือเตาที่ต้องประเมินพื้นที่ทำงานแบบสามมิติ
ตำแหน่งเทอร์โมคัปเปิลจะกระจายอยู่บริเวณมุม ขอบ และกึ่งกลางของเขตทำงาน
วิธีวัดแบบระนาบ
วิธีวัดแบบระนาบ (Plane Method) เหมาะกับเตาต่อเนื่องหรือเตาสายพาน โดยติดตั้งเทอร์โมคัปเปิลในระนาบที่เป็นตัวแทนตำแหน่งของชิ้นงานระหว่างเคลื่อนผ่านเตา
จำนวนและตำแหน่งของเทอร์โมคัปเปิลขึ้นอยู่กับขนาดและรูปแบบของเขตทำงาน
ส่วนที่ 4 การตรวจประเมินงานผลิตจริง
การตรวจประเมินงานผลิตจริง (Job Audit) คือการเลือกคำสั่งผลิตหรือชิ้นงานจริงขึ้นมาตรวจสอบตลอดกระบวนการ
ข้อมูลที่ควรตรวจ เช่น
- ชื่อลูกค้า
- หมายเลขคำสั่งผลิต
- หมายเลขชิ้นส่วน
- รายละเอียดชิ้นงาน
- วัสดุ
- ข้อกำหนดการอบชุบ
- หมายเลขเตา
- หมายเลขโหลด
- วิธีจัดโหลด
- สูตรหรือพารามิเตอร์กระบวนการ
- ผลตรวจและผลทดสอบ
- ใบรับรอง
- การบรรจุและฉลาก
ประเด็นใน Job Audit ครอบคลุม
- ข้อกำหนดของลูกค้า
- การชี้บ่ง
- การสอบกลับได้
- การจัดชิ้นงานในตะกร้าหรือแร็ก
- การใช้สูตรที่ได้รับอนุมัติ
- การตรวจตามแผนควบคุม
- การดำเนินการนอกแผนควบคุม
- การอนุญาตให้อบชุบซ้ำ
- ใบรับรอง
- ความสะอาด
- การบรรจุ
- การติดฉลาก
แบบ Job Audit เชื่อมโยงแต่ละคำถามกับข้อกำหนด HTSA และให้ผู้ประเมินบันทึกหลักฐานที่ตรวจสอบยืนยันได้
ตารางกระบวนการใช้ทำอะไร?
ตารางกระบวนการกำหนดข้อควบคุมเฉพาะสำหรับกระบวนการแต่ละประเภท เช่น
- เครื่องมือบันทึกอุณหภูมิ
- อุปกรณ์ควบคุมบรรยากาศ
- จุดน้ำค้าง
- ศักย์คาร์บอน
- เครื่องวิเคราะห์ก๊าซ
- เครื่องชั่งโหลด
- เครื่องมือทดสอบความแข็ง
- เครื่องวัดความเข้มข้นของสารละลาย
- ความถี่สอบเทียบ
- ความถี่ตรวจพารามิเตอร์
- ความถี่ทดสอบผลิตภัณฑ์
ตัวอย่างตาราง A ครอบคลุมการคาร์บูไรซิง คาร์บอนไนไตรดิง การคืนคาร์บอน การชุบแข็ง ออสเทมเพอริง มาร์เทมเพอริง การอบคืนไฟ และการชุบแข็งโดยการตกตะกอน
ข้อกำหนดของลูกค้ามีลำดับความสำคัญ หากลูกค้ากำหนดความถี่หรือเกณฑ์ที่เข้มงวดกว่า ต้องใช้ข้อกำหนดของลูกค้า
ผู้ประเมิน CQI-9 ควรมีคุณสมบัติอย่างไร?
ผู้ประเมินหรือทีมประเมินควรมีคุณสมบัติร่วมกัน ได้แก่
- มีความรู้ด้านกระบวนการอบชุบด้วยความร้อน
- มีประสบการณ์ด้านงานอบชุบอย่างน้อย 5 ปี หรือมีการศึกษาด้านโลหวิทยาร่วมกับประสบการณ์รวมไม่น้อยกว่า 5 ปี
- เข้าใจระบบบริหารคุณภาพ เช่น ISO 9001, VDA หรือ IATF 16949
- เข้าใจเครื่องมือหลักด้านคุณภาพยานยนต์ เช่น APQP, FMEA, MSA, SPC และ PPAP
หลักสูตร CQI-9 เหมาะกับใคร?
หลักสูตรนี้เหมาะสำหรับ
- ผู้จัดการและวิศวกรฝ่ายคุณภาพ
- วิศวกรกระบวนการอบชุบ
- วิศวกรโลหการหรือวิศวกรวัสดุ
- วิศวกรการผลิต
- ผู้ควบคุมเตาอบชุบ
- ผู้รับผิดชอบห้องปฏิบัติการโลหวิทยา
- วิศวกรคุณภาพผู้ส่งมอบ
- ผู้ตรวจประเมินภายใน
- ผู้รับผิดชอบระบบ IATF 16949
- ผู้รับผิดชอบ APQP, FMEA, Control Plan และ PPAP
- ผู้ผลิตชิ้นส่วนยานยนต์ที่มีงานอบชุบภายใน
- ผู้รับจ้างอบชุบด้วยความร้อน
- ผู้ที่ต้องตรวจประเมินผู้ส่งมอบงานอบชุบ
ผู้เข้าอบรมจะได้เรียนรู้อะไร?
จากเนื้อหาในเอกสาร ผู้เข้าอบรมจะได้เรียนรู้เรื่องสำคัญ เช่น
- โครงสร้างของแบบประเมิน CQI-9
- หลักการพื้นฐานด้านโลหวิทยา
- การชุบแข็งและการชุบเย็น
- การอบคืนไฟ
- การอบอ่อน การอบปกติ และการอบคลายความเค้น
- การคาร์บูไรซิงและคาร์บอนไนไตรดิง
- การไนไตรดิงและกระบวนการ FNC
- การชุบแข็งด้วยการเหนี่ยวนำ
- การเลือกตารางกระบวนการ A–I
- การวางแผนคุณภาพ
- การเชื่อมโยง FMEA กับแผนควบคุม
- การควบคุมเตาและระบบชุบเย็น
- การควบคุมเทอร์โมคัปเปิล
- การทำ SAT
- การทำ TUS
- การตรวจประเมินงานผลิตจริง
- การรวบรวมหลักฐานสำหรับการประเมิน
โรงงานควรเตรียมหลักฐานอะไรสำหรับการประเมิน CQI-9?
หลักฐานที่ใช้ขึ้นอยู่กับตารางกระบวนการและข้อกำหนดของลูกค้า แต่โดยทั่วไปอาจประกอบด้วย
- ข้อกำหนดเฉพาะของลูกค้า
- แบบและข้อมูลจำเพาะของชิ้นงาน
- APQP
- แผนผังกระบวนการ
- PFMEA
- แผนควบคุม
- วิธีปฏิบัติงาน
- เอกสาร PPAP
- สูตรหรือข้อกำหนดกระบวนการ
- บันทึกอุณหภูมิและเวลา
- บันทึกบรรยากาศในเตา
- บันทึกจุดน้ำค้าง
- บันทึกศักย์คาร์บอน
- บันทึกอัตราการไหลของก๊าซ
- บันทึกตัวกลางชุบเย็น
- บันทึกเวลาเคลื่อนย้าย
- ใบรับรองการสอบเทียบ
- รายงาน SAT
- รายงาน TUS
- บันทึกการบำรุงรักษา
- ผลทดสอบความแข็ง
- ผลวัดความลึกของชั้นแข็ง
- ผลตรวจโครงสร้างจุลภาค
- ผลทดสอบสมบัติทางกล
- ใบรับรองผลการอบชุบ
- บันทึกการสอบกลับได้
- ผลการประเมิน CQI-9 ครั้งก่อน
- หลักฐานการแก้ไขสิ่งที่ไม่เป็นไปตามข้อกำหนด
รายการนี้เป็นแนวทางสรุปจากหลายส่วนของเอกสาร ต้องเลือกใช้ให้ตรงกับกระบวนการจริง
ปัญหาที่มักพบในการเตรียมประเมิน CQI-9
FMEA และแผนควบคุมไม่ตรงกับกระบวนการจริง
มีการเปลี่ยนเตา ตัวกลางชุบเย็น สูตร บรรยากาศ หรืออุปกรณ์ แต่เอกสารยังไม่ได้รับการปรับปรุง
วิธีปฏิบัติงานระบุพารามิเตอร์ไม่ครบ
กำหนดเพียงอุณหภูมิและเวลา แต่ไม่ระบุรูปแบบการจัดโหลด ศักย์คาร์บอน อัตราการไหล เวลาหน่วง หรือแผนตอบสนอง
รายงาน SAT หรือ TUS ไม่ครบถ้วน
ไม่มีข้อมูลเครื่องมือ หมายเลขเซนเซอร์ ตำแหน่งทดสอบ ค่าแก้ไข ผลการทดสอบ หรือการอนุมัติรายงาน
ระบบชุบเย็นขาดหลักฐานควบคุม
ไม่มีผลตรวจอุณหภูมิ ความเข้มข้น การกวน อัตราการไหล การปนเปื้อน หรือเวลาหน่วง
การสอบกลับได้ไม่ถึงเตาและโหลด
ชิ้นงานไม่สามารถเชื่อมโยงกลับไปยังหมายเลขเตา หมายเลขโหลด กะ สูตร พารามิเตอร์ และผลการทดสอบได้
การนำกลับเข้าอบชุบซ้ำไม่ได้รับอนุมัติ
มีการนำชิ้นงานกลับมาอบใหม่ แต่ไม่มีขั้นตอน ไม่มีการประเมินความเสี่ยง หรือไม่มีหลักฐานอนุมัติจากลูกค้า
คำถามที่พบบ่อยเกี่ยวกับ CQI-9
CQI-9 ใช้เฉพาะโรงงานที่มีเตาอบชุบเองหรือไม่?
ไม่ใช่ โรงงานที่ส่งชิ้นงานไปอบชุบภายนอกสามารถใช้ CQI-9 เพื่อประเมินและพัฒนาผู้รับจ้างอบชุบได้ ส่วนโรงงานที่มีเตาภายในต้องประเมินกระบวนการของตนเองตามขอบเขตที่เกี่ยวข้อง
CQI-9 ต้องประเมินบ่อยเพียงใด?
เอกสารกำหนดให้มีการประเมินภายในอย่างน้อยปีละ 1 ครั้ง โดยใช้แบบประเมิน HTSA ฉบับปัจจุบัน
SAT และ TUS ต่างกันอย่างไร?
SAT ตรวจสอบความแม่นยำของระบบวัดและควบคุมอุณหภูมิ ส่วน TUS ตรวจสอบความสม่ำเสมอของอุณหภูมิในเขตทำงานของเตา
ทุกเตาต้องทำ SAT และ TUS หรือไม่?
ต้องพิจารณาตามชนิดของเตา ตารางกระบวนการ และข้อกำหนดด้านการวัดอุณหภูมิที่เกี่ยวข้อง หากมีข้อยกเว้นต้องมีหลักฐานรองรับตามข้อกำหนด
สามารถปรับค่าออฟเซตของเครื่องมือได้หรือไม่?
สามารถทำได้เมื่อมีขั้นตอนเป็นเอกสาร กำหนดขีดจำกัด วิธีคำนวณ ผู้มีอำนาจอนุมัติ และการจัดเก็บหลักฐาน
สามารถนำชิ้นงานกลับเข้าอบชุบซ้ำได้หรือไม่?
ทำได้เฉพาะเมื่อข้อกำหนดอนุญาต มีขั้นตอนที่ได้รับอนุมัติ และมีหลักฐานยืนยันว่าผลิตภัณฑ์หลังดำเนินการยังเป็นไปตามข้อกำหนด
ผู้ประเมินต้องมีประสบการณ์กี่ปี?
ผู้ประเมินหรือทีมประเมินควรมีความรู้ด้านงานอบชุบ และมีประสบการณ์ไม่น้อยกว่า 5 ปี หรือมีการศึกษาด้านโลหวิทยาร่วมกับประสบการณ์รวมไม่น้อยกว่า 5 ปี
หลักสูตร CQI-9
CQI-9 เป็นแนวทางประเมินระบบกระบวนการอบชุบด้วยความร้อนสำหรับอุตสาหกรรมยานยนต์ โดยครอบคลุมตั้งแต่การวางแผนคุณภาพ การควบคุมหน้างาน เตาอบชุบ ระบบชุบเย็น เครื่องมือวัด การทดสอบผลิตภัณฑ์ ไปจนถึง SAT, TUS และการตรวจประเมินงานผลิตจริง
หัวใจสำคัญของการประเมินคือการพิสูจน์ว่าองค์กรสามารถควบคุมตัวแปรที่มีผลต่อโครงสร้างและสมบัติของโลหะได้อย่างสม่ำเสมอ และสามารถสอบกลับจากชิ้นงานไปยัง
- คำสั่งผลิต
- หมายเลขเตาและโหลด
- สูตรกระบวนการ
- พารามิเตอร์อุณหภูมิและเวลา
- บรรยากาศในเตา
- ระบบชุบเย็น
- เครื่องมือวัด
- ผลการตรวจสอบและทดสอบ
- ผู้อนุมัติปล่อยผลิตภัณฑ์
การประเมิน CQI-9 ที่มีประสิทธิผลจึงไม่ใช่เพียงการตอบแบบประเมินให้ครบ แต่ต้องตรวจสอบว่าเอกสาร บุคลากร เครื่องจักร ระบบควบคุม และการปฏิบัติงานจริงสอดคล้องกัน
 CQI-29 คืออะไร? แนวทางประเมินระบบกระบวนการประสานแข็งสำหรับอุตสาหกรรมยานยนต์
 หลักสูตร CQI-17 คืออะไร? คู่มือระบบการประกอบอิเล็กทรอนิกส์และงานบัดกรีสำหรับพนักงานใหม่
 CQI-15 โรงงานต้องเตรียมอะไรบ้าง? แนวทางจากมุมมองผู้ประเมินระบบกระบวนการเชื่อม
 หลักสูตร CQI-12 คืออะไร? การประเมินระบบกระบวนการเคลือบผิว ฉบับที่ 3
 หลักสูตร CQI-30 คืออะไร? การประเมินระบบการผสมยางคอมพาวด์และการขึ้นรูปด้วยแม่พิมพ์
 หลักสูตร CQI-27 คืออะไร? การประเมินระบบกระบวนการหล่อสำหรับอุตสาหกรรมยานยนต์