
เมื่อผู้ประเมินเข้าตรวจ CQI-15 กระบวนการพิเศษ: การประเมินระบบกระบวนการเชื่อม ฉบับที่ 2 (CQI-15 Special Process: Welding System Assessment, 2nd Edition) สิ่งที่โรงงานต้องแสดงไม่ใช่เพียงแบบประเมินที่กรอกครบ หรือชิ้นงานตัวอย่างที่มีแนวเชื่อมสวยงามเท่านั้น
โรงงานต้องแสดงหลักฐานว่า ระบบงานเชื่อมสามารถควบคุมคุณภาพได้อย่างสม่ำเสมอ ตั้งแต่การรับข้อกำหนดของลูกค้า การวางแผนกระบวนการ การตั้งค่าเครื่องจักร การผลิตจริง การตรวจสอบคุณภาพรอยเชื่อม การจัดการความผิดปกติ ไปจนถึงการวิเคราะห์ข้อมูลและปรับปรุงกระบวนการ
หลักสูตรระบุโครงสร้างเป็น การประเมินระบบกระบวนการเชื่อม 5 ส่วน พร้อมการตรวจประเมินงานผลิตจริงแยกตามประเภทกระบวนการเชื่อม
ในมุมมองของผู้ประเมิน คำถามสำคัญจึงไม่ใช่เพียงว่า
“โรงงานมีเอกสารหรือไม่?”
แต่ต้องตรวจต่อว่า
“เอกสารตรงกับการผลิตจริงหรือไม่ ผู้ปฏิบัติงานทำตามหรือไม่ และมีหลักฐานยืนยันว่ากระบวนการให้ผลลัพธ์ที่สม่ำเสมอหรือไม่?”
CQI-15 คืออะไร?
CQI-15 เป็นแนวทางประเมินระบบกระบวนการเชื่อม หรือ แบบประเมินระบบงานเชื่อม (Welding System Assessment: WSA) สำหรับอุตสาหกรรมยานยนต์
การประเมินไม่ได้พิจารณาเฉพาะลักษณะภายนอกของแนวเชื่อม แต่ครอบคลุมองค์ประกอบที่มีผลต่อคุณภาพทั้งหมด เช่น
- บุคลากรและความสามารถ
- พื้นที่ปฏิบัติงานและระบบสาธารณูปโภค
- แหล่งจ่ายไฟและระบบป้องกัน
- เครื่องจักรและอุปกรณ์จับยึด
- วัสดุฐาน วัสดุเติม และแก๊สปกคลุม
- ข้อกำหนดและเอกสารงานเชื่อม
- การวิเคราะห์ความเสี่ยงของกระบวนการ
- แผนควบคุมกระบวนการเชื่อม
- การควบคุมพารามิเตอร์
- การสอบเทียบและทวนสอบอุปกรณ์
- การตรวจสอบและทดสอบรอยเชื่อม
- การทำงานซ้ำและการซ่อม
- การสอบกลับได้
- การตรวจประเมินงานผลิตจริง
- การใช้ข้อมูลเพื่อปรับปรุงอย่างต่อเนื่อง
องค์กรดำเนินการประเมินภายในด้วยแบบประเมินระบบงานเชื่อมของ AIAG อย่างน้อยปีละหนึ่งครั้ง เว้นแต่ลูกค้าจะกำหนดไว้เป็นอย่างอื่น และต้องจัดการประเด็นที่ตรวจพบอย่างทันเวลา
กระบวนการเชื่อมที่อยู่ในขอบเขต CQI-15
โรงงานต้องระบุกระบวนการเชื่อมที่ดำเนินการจริงให้ชัดเจน และเลือกแบบตรวจงานผลิตจริงให้ตรงกับกระบวนการ
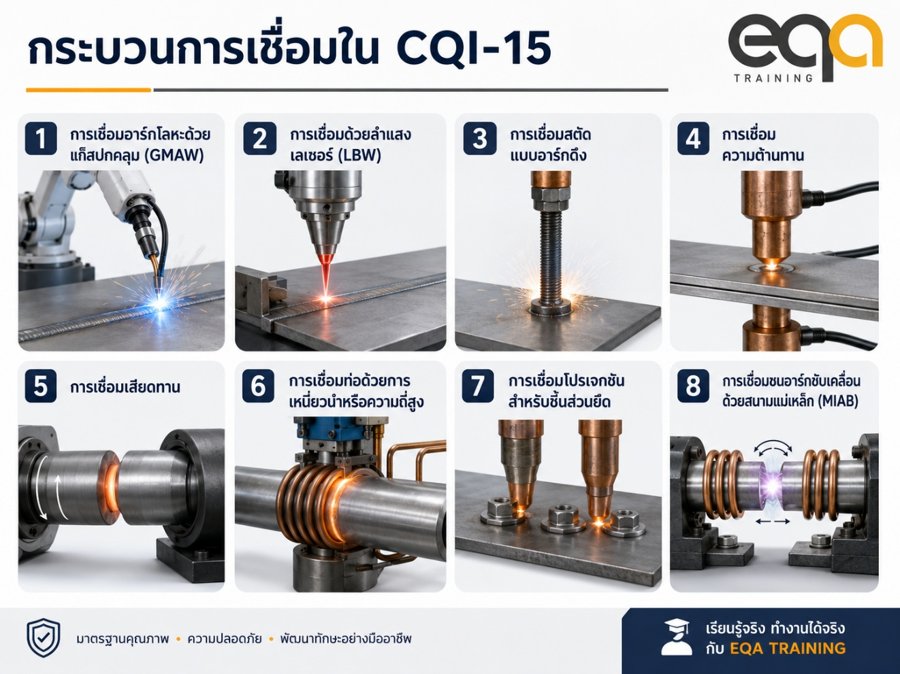
กระบวนการเชื่อมทั้ง 8 กลุ่ม และระบุว่ากระบวนการเชื่อมเสียดทานในขอบเขตนี้ไม่รวมการเชื่อมกวนเสียดทาน (Friction Stir Welding)
โรงงานไม่ควรใช้แบบตรวจของการเชื่อมอาร์กโลหะด้วยแก๊สปกคลุมแทนการเชื่อมความต้านทานหรือการเชื่อมเลเซอร์ เพราะพารามิเตอร์ จุดเสี่ยง และรายการสำคัญต่อคุณภาพแตกต่างกัน
1. โรงงานต้องประเมิน CQI-15 ภายในอย่างน้อยปีละครั้ง
สิ่งแรกที่ผู้ประเมินมักขอดูคือผลการประเมิน CQI-15 ภายในครั้งล่าสุด
โรงงานต้องมีหลักฐานอย่างน้อย ได้แก่
- วันที่ประเมิน
- ขอบเขตการประเมิน
- กระบวนการเชื่อมที่ประเมิน
- รายชื่อและคุณสมบัติของผู้ประเมิน
- ผลการประเมินแต่ละข้อ
- หลักฐานที่ตรวจสอบ
- ช่องว่างหรือความไม่สอดคล้องที่พบ
- การควบคุมผลิตภัณฑ์ที่อาจได้รับผลกระทบ
- แผนการแก้ไข
- ผู้รับผิดชอบ
- วันที่กำหนดแล้วเสร็จ
- ผลการติดตาม
- หลักฐานการทวนสอบประสิทธิผล
กำหนดให้ดำเนินการประเมินอย่างน้อยปีละหนึ่งครั้ง เว้นแต่ลูกค้าจะกำหนดความถี่เป็นอย่างอื่น
ประเด็นที่ผู้ประเมินมักพบ
- ประเมินตามรอบแล้ว แต่ไม่ได้ตรวจงานผลิตจริง
- ผู้ประเมินไม่มีหลักฐานแสดงความสามารถ
- ตอบผลว่า “ผ่าน” แต่ไม่ระบุหลักฐานที่ตรวจ
- ประเด็นเดิมเกิดซ้ำในการประเมินครั้งถัดไป
- ปิดประเด็นจากการแก้เอกสาร แต่ไม่ได้ตรวจหน้างาน
- ใช้แบบตรวจไม่ตรงกับกระบวนการเชื่อม
- ไม่ประเมินผลกระทบต่อผลิตภัณฑ์ที่ผลิตไปแล้ว
โรงงานไม่ควรบันทึกหลักฐานเพียงคำว่า “มี” “ผ่าน” หรือ “ปกติ” แต่ควรระบุชื่อเอกสาร เลขที่เอกสาร วันที่ หมายเลขเครื่องจักร หมายเลขชิ้นส่วน และบันทึกที่สุ่มตรวจ
2. ต้องมีผู้เชี่ยวชาญด้านเทคนิคการเชื่อมประจำสถานที่
CQI-15 กำหนดให้มีผู้รับผิดชอบด้านเทคนิคการเชื่อมที่มีคุณสมบัติเหมาะสม และทำงานเต็มเวลาประจำสถานที่ เพื่อให้สามารถสนับสนุนและตอบสนองต่อปัญหาได้ทันที
บุคคลดังกล่าวต้องมีคุณสมบัติตามแนวทางใดแนวทางหนึ่ง เช่น
- สำเร็จการศึกษาด้านวิศวกรรมการเชื่อมหรือสาขาวิทยาศาสตร์ที่เกี่ยวข้อง
- เป็นผู้ตรวจสอบงานเชื่อมที่ได้รับการรับรองจากหน่วยงานที่ได้รับการยอมรับในระดับสากล
- มีประสบการณ์ด้านปฏิบัติการเชื่อมอย่างน้อย 5 ปี
- มีการศึกษาด้านโลหวิทยาร่วมกับประสบการณ์งานเชื่อมรวมไม่น้อยกว่า 5 ปี
- เป็นบุคคลที่ลูกค้าและผู้ส่งมอบยอมรับร่วมกัน โดยมีหลักฐานอนุมัติเป็นเอกสาร
ข้อกำหนดเกี่ยวกับผู้รับผิดชอบด้านเทคนิคการเชื่อมปรากฏในหัวข้อ 1.2 ของแบบประเมิน
ผู้ประเมินจะตรวจอะไร?
ผู้ประเมินอาจสอบถามว่า
- ใครเป็นผู้รับผิดชอบด้านเทคนิคการเชื่อม?
- บุคคลดังกล่าวแสดงอยู่ในผังองค์กรหรือไม่?
- มีคำบรรยายลักษณะงานหรือไม่?
- มีอำนาจหยุดกระบวนการเมื่อพบความผิดปกติหรือไม่?
- ใครอนุมัติพารามิเตอร์และโปรแกรมการเชื่อม?
- ใครทบทวนความผิดปกติของแนวเชื่อม?
- ใครอนุมัติการเชื่อมซ้ำหรือการซ่อม?
- หากผู้รับผิดชอบหลักไม่อยู่ ใครทำหน้าที่แทน?
หลักฐานจากผังองค์กร คำบรรยายลักษณะงาน ประวัติการศึกษา ประสบการณ์ ตารางทักษะ และการปฏิบัติงานจริงต้องสอดคล้องกัน
3. สถานที่ปฏิบัติงานต้องเหมาะสมกับกระบวนการเชื่อม
ผู้ประเมินจะเดินตรวจพื้นที่จริง ไม่ได้พิจารณาเฉพาะเอกสาร
โรงงานต้องควบคุมเรื่องสำคัญ เช่น
- ความปลอดภัยในการทำงาน
- ข้อกำหนดด้านสิ่งแวดล้อม
- ระบบระบายอากาศและดูดควัน
- ความสะอาดของอากาศ
- ระบบกรองอากาศ
- ระบบจ่ายและผสมแก๊ส
- แสงสว่าง
- ความสะอาดของพื้นที่
- การป้องกันฝุ่น น้ำมัน และสิ่งปนเปื้อน
- ระบบไฟฟ้า
- ระบบน้ำและน้ำหล่อเย็น
- การจัดวางเครื่องจักร
- การป้องกันชิ้นงานปะปน
ความปลอดภัย สิ่งแวดล้อม ระบบอากาศ ระบบผสมแก๊ส การระบายอากาศ แสงสว่าง กำลังไฟฟ้า และน้ำที่เพียงพอต่อกระบวนการ
การตอบว่า “มีระบบดูดควัน” เพียงอย่างเดียวยังไม่เพียงพอ โรงงานต้องแสดงว่าระบบทำงานจริง มีขนาดเหมาะสม ได้รับการบำรุงรักษา และสามารถควบคุมสภาพแวดล้อมได้อย่างมีประสิทธิผล
4. แหล่งจ่ายไฟต้องมีขนาดเพียงพอและได้รับการป้องกัน
งานเชื่อมหลายประเภทไวต่อความผันผวนของระบบไฟฟ้า หากแหล่งจ่ายไฟไม่เสถียร กระแสไฟฟ้า แรงดันไฟฟ้า หรือพลังงานที่เข้าสู่รอยเชื่อมอาจเปลี่ยนแปลง
โรงงานต้องพิจารณาอย่างน้อย
- กำลังขาออก
- พลังงานที่กระบวนการต้องใช้
- รอบการทำงานของเครื่อง
- ระบบหล่อเย็น
- อัตราการไหลของน้ำหล่อเย็น
- การต่อลงดิน
- ความสมดุลของโหลดไฟฟ้า
- การป้องกันไฟกระชาก
- การควบคุมแรงดันไฟฟ้าผันผวน
- ข้อกำหนดของผู้ผลิตรถยนต์
- ข้อกำหนดตามกฎหมาย
เอกสารระบุให้แหล่งจ่ายไฟเหมาะสมกับพลังงานขาออก รอบการทำงาน ระบบหล่อเย็น อัตราการไหล และการต่อลงดิน รวมถึงต้องพิจารณาการป้องกันไฟกระชากและความผันผวนของระบบไฟฟ้า
หลักฐานที่ควรเตรียม
- ข้อมูลจำเพาะของเครื่องเชื่อม
- แบบระบบไฟฟ้า
- ผลตรวจแรงดันไฟฟ้า
- ผลตรวจระบบสายดิน
- บันทึกอัตราการไหลของน้ำหล่อเย็น
- แผนบำรุงรักษา
- ประวัติสัญญาณเตือนหรือเครื่องหยุด
- การวิเคราะห์ผลกระทบเมื่อไฟฟ้าผิดปกติ
5. การวิเคราะห์ความเสี่ยงต้องตรงกับงานเชื่อมจริง
การวิเคราะห์รูปแบบความล้มเหลวและผลกระทบของกระบวนการ (Process Failure Mode and Effects Analysis: PFMEA) ต้องครอบคลุมความเสี่ยงที่อาจเกิดขึ้นจริง เช่น
- เชื่อมไม่ติด
- การหลอมประสานไม่สมบูรณ์
- การหลอมลึกไม่เพียงพอ
- รูพรุน
- รอยแตกร้าว
- แนวเชื่อมผิดตำแหน่ง
- ขนาดแนวเชื่อมไม่ถูกต้อง
- จำนวนจุดเชื่อมไม่ครบ
- นอตหรือสตัดหลุด
- สะเก็ดเชื่อมมากเกินไป
- ใช้โปรแกรมผิด
- แก๊สปกคลุมไม่เพียงพอ
- ฟิกซ์เจอร์จับตำแหน่งผิด
- อิเล็กโทรดสึกหรอ
- ทิปสัมผัสกระแสหรือหัวเชื่อมผิดปกติ
- ระบบน้ำหล่อเย็นไม่ทำงาน
เอกสารต้องสอดคล้องกับ
- แผนผังกระบวนการ
- แผนควบคุม
- วิธีปฏิบัติงาน
- พารามิเตอร์ที่ตั้งในเครื่อง
- วิธีตรวจสอบและทดสอบ
- แผนตอบสนอง
- ประวัติปัญหาที่เคยเกิดขึ้น
ผู้ประเมินมักเลือกปัญหาที่เคยเกิดขึ้นจริง แล้วตรวจว่าความเสี่ยงดังกล่าวถูกนำกลับไปปรับปรุงการวิเคราะห์ความเสี่ยงและแผนควบคุมหรือไม่
6. แผนควบคุมต้องระบุวิธีควบคุมที่ตรวจสอบได้
แผนควบคุมกระบวนการเชื่อมต้องเป็นปัจจุบันและสะท้อนการวิเคราะห์ความเสี่ยงที่ใช้งานอยู่ เอกสารกำหนดให้แผนควบคุมงานเชื่อมได้รับการปรับปรุงให้สอดคล้องกับ PFMEA ปัจจุบัน
แผนควบคุมควรระบุ
- คุณลักษณะของผลิตภัณฑ์
- พารามิเตอร์ของกระบวนการ
- ค่ามาตรฐานและค่าความคลาดเคลื่อน
- วิธีวัดหรือวิธีตรวจ
- เครื่องมือที่ใช้
- ขนาดตัวอย่าง
- ความถี่ในการตรวจ
- ผู้รับผิดชอบ
- แบบบันทึก
- แผนตอบสนองเมื่อพบความผิดปกติ
ตัวอย่างพารามิเตอร์ที่ควบคุม
การเชื่อมอาร์กโลหะด้วยแก๊สปกคลุม
- กระแสไฟฟ้า
- แรงดันไฟฟ้า
- ความเร็วป้อนลวด
- ความเร็วในการเชื่อม
- อัตราการไหลของแก๊ส
- ระยะยื่นลวด
- ตำแหน่งและมุมของหัวเชื่อม
การเชื่อมความต้านทาน
- กระแสเชื่อม
- เวลาเชื่อม
- แรงกดของอิเล็กโทรด
- ลำดับการทำงาน
- สภาพปลายอิเล็กโทรด
- อัตราการไหลของน้ำหล่อเย็น
การเชื่อมด้วยลำแสงเลเซอร์
- กำลังเลเซอร์
- ความเร็วในการเชื่อม
- ตำแหน่งโฟกัส
- ระยะห่างของหัวเลเซอร์
- สภาพของเลนส์
- ตำแหน่งรอยต่อ
ผู้ประเมินจะนำค่าจากแผนควบคุมไปเปรียบเทียบกับโปรแกรมเครื่องจักร หน้าจอควบคุม วิธีปฏิบัติงาน และบันทึกการผลิตจริง
7. วิธีปฏิบัติงานต้องพร้อมใช้และเข้าใจง่าย
โรงงานต้องมีวิธีปฏิบัติงานหรือมาตรฐานการทำงานที่ผู้ปฏิบัติงานเข้าถึงและเข้าใจได้
เอกสารควรระบุ
- หมายเลขชิ้นส่วน
- หมายเลขโปรแกรม
- เครื่องจักรที่ใช้
- ฟิกซ์เจอร์หรืออุปกรณ์จับยึด
- ลำดับการวางและจับยึดชิ้นงาน
- ตำแหน่งชิ้นงาน
- ค่าพารามิเตอร์
- วิธีตรวจสอบก่อนเริ่มผลิต
- วิธีตรวจระหว่างการผลิต
- เกณฑ์การยอมรับ
- แผนตอบสนอง
- วิธีจัดการเมื่อเครื่องหยุด
- วิธีจัดการชิ้นงานที่ค้างอยู่ในกระบวนการ
- วิธีเริ่มเดินเครื่องใหม่
ผู้ประเมินอาจสอบถามผู้ปฏิบัติงานว่า
“หากอัตราการไหลของแก๊สต่ำกว่าค่ากำหนด คุณต้องทำอะไร?”
“ชิ้นงานที่ผลิตตั้งแต่การตรวจครั้งล่าสุดต้องจัดการอย่างไร?”
“คุณตรวจสอบอย่างไรว่าใช้โปรแกรมที่ถูกต้อง?”
หากคำตอบของผู้ปฏิบัติงานไม่ตรงกับเอกสาร แสดงว่าระบบยังไม่ถูกนำไปปฏิบัติอย่างมีประสิทธิผล
8. ฟิกซ์เจอร์ต้องได้รับการควบคุมและยืนยันความสามารถในการทำซ้ำ
ฟิกซ์เจอร์หรืออุปกรณ์จับยึดที่สึกหรอ หลวม หรือกำหนดตำแหน่งไม่สม่ำเสมอ อาจทำให้ตำแหน่งรอยเชื่อม ระยะห่าง และการบิดงอของชิ้นงานเปลี่ยนแปลง
โรงงานต้องควบคุม
- ตำแหน่งชิ้นงาน
- ระยะห่างระหว่างชิ้นส่วน
- แรงจับยึด
- ลำดับการจับยึด
- จุดอ้างอิง
- ตำแหน่งหัวเชื่อม
- ผิวรองรับชิ้นงาน
- ชิ้นส่วนที่มีการสึกหรอ
- ความเข้ากันได้ของวัสดุ
- คุณสมบัติทางแม่เหล็ก
- การถ่ายเทความร้อน
- การวางและถอดชิ้นงาน
ให้พิจารณาความทนต่อการสึกหรอ ความเข้ากันได้ของวัสดุ คุณสมบัติทางแม่เหล็ก การระบายความร้อน รวมถึงการศึกษาความสามารถในการทำซ้ำของตำแหน่งชิ้นงาน ระยะห่าง และตำแหน่งเครื่องมือ
หลักฐานที่ควรมี
- แบบฟิกซ์เจอร์
- จุดและวิธีตรวจสอบ
- เกณฑ์การยอมรับ
- แผนบำรุงรักษา
- บันทึกตรวจสภาพ
- ผลการศึกษาความสามารถในการทำซ้ำ
- ชิ้นงานต้นแบบหรืออุปกรณ์ตรวจสอบมาตรฐาน
- แผนเปลี่ยนชิ้นส่วนสึกหรอ
- ประวัติการซ่อม
9. อุปกรณ์วัดและควบคุมต้องได้รับการสอบเทียบหรือทวนสอบ
อุปกรณ์ที่ใช้ตัดสินคุณภาพหรือควบคุมพารามิเตอร์ต้องมีสถานะการสอบเทียบหรือทวนสอบที่เป็นปัจจุบัน
ตัวอย่าง ได้แก่
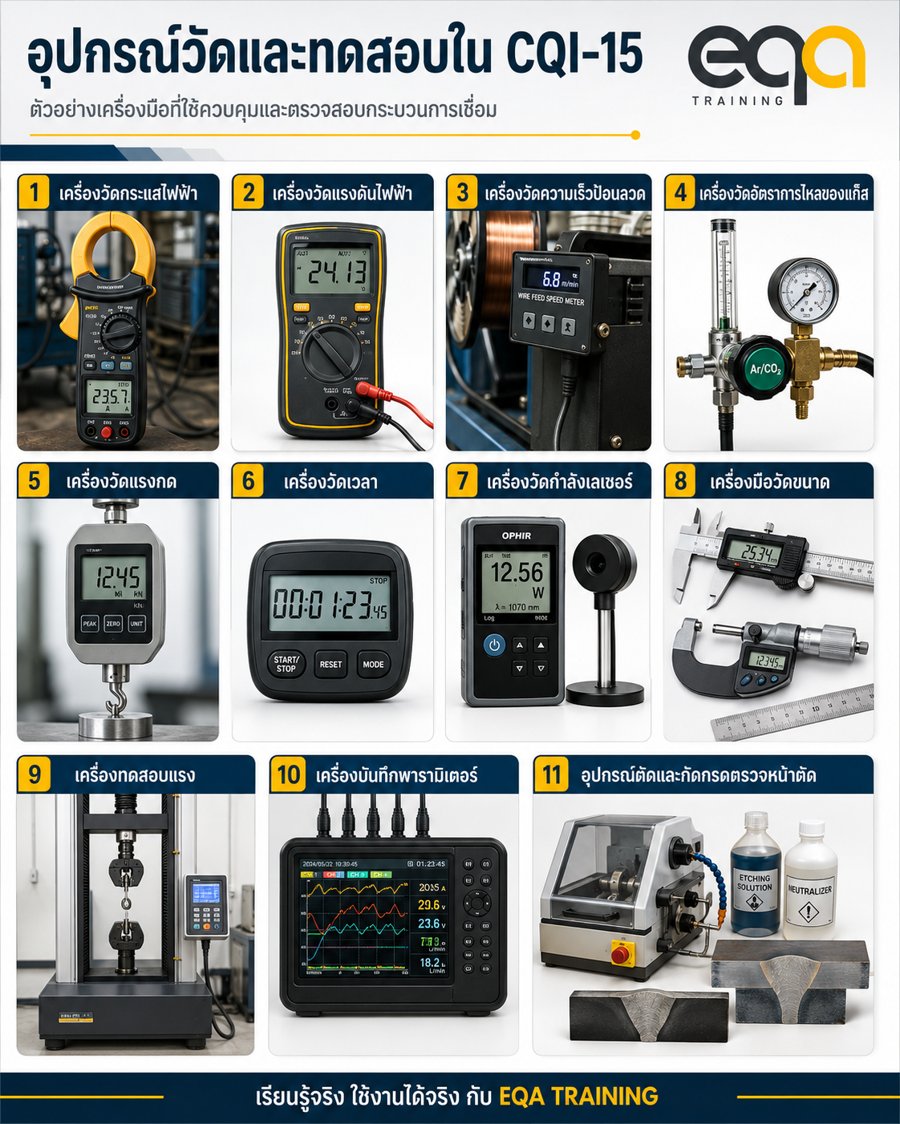
กำหนดให้อุปกรณ์กระบวนการได้รับการสอบเทียบหรือทวนสอบตามช่วงเวลาที่กำหนด พร้อมมีใบรับรอง เอกสาร และสถานะที่พร้อมตรวจสอบ
จุดที่โรงงานมักพลาด
- สอบเทียบเครื่องมือภายนอก แต่ไม่ได้ทวนสอบค่าที่เครื่องจักรแสดง
- ไม่มีเกณฑ์การยอมรับของผลสอบเทียบ
- ไม่ประเมินผลกระทบเมื่อพบเครื่องมือคลาดเคลื่อน
- ป้ายสถานะการสอบเทียบหมดอายุ
- ไม่สามารถสอบกลับถึงผลิตภัณฑ์ที่ตรวจด้วยเครื่องมือผิดปกติ
10. ข้อกำหนดคุณภาพรอยเชื่อมต้องชัดเจน
ผู้ประเมินจะตรวจว่าโรงงานมีเกณฑ์การยอมรับที่ชัดเจน และเกณฑ์นั้นมาจากแบบ มาตรฐาน หรือข้อกำหนดของลูกค้าหรือไม่
การตรวจสอบอาจครอบคลุม
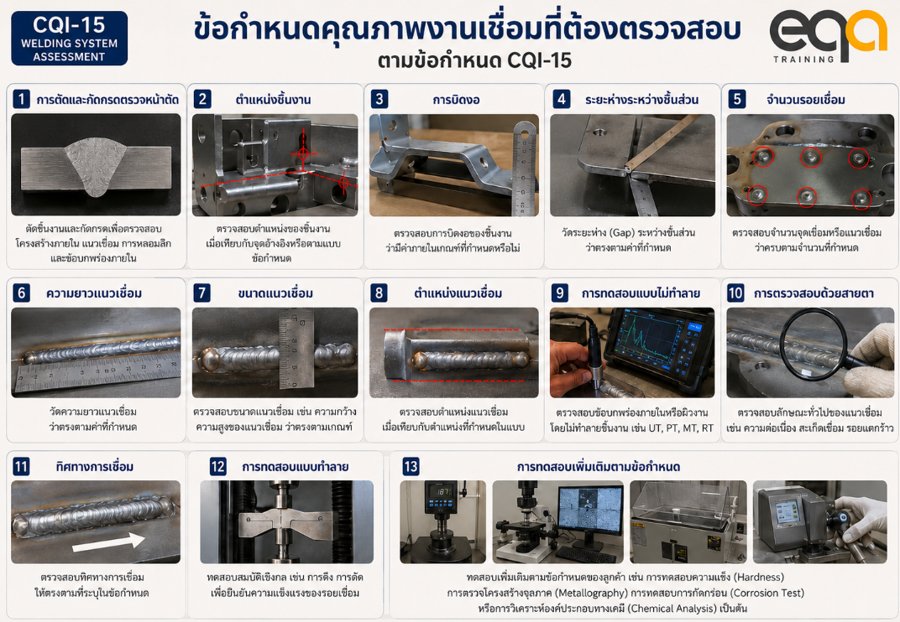
ผู้ประเมินจะตรวจต่อว่า ผู้ตรวจได้รับการฝึกอบรมหรือไม่ ความถี่ตรงกับแผนควบคุมหรือไม่ ผลการตรวจสอบกลับถึงชิ้นงานได้หรือไม่ และมีการควบคุมผลิตภัณฑ์เมื่อพบผลไม่ผ่านอย่างไร
11. รายการสำคัญต่อคุณภาพต้องได้รับการตอบสนองทันที
รายการสำคัญต่อคุณภาพ (Critical to Quality: CTQ) คือหัวข้อที่มีผลอย่างมีนัยสำคัญต่อคุณภาพและความเสี่ยงของกระบวนการ
หน้าสรุปการประเมิน CQI-15 แสดงผลของแต่ละกระบวนการ พร้อมแยกรายการสำคัญต่อคุณภาพ และใช้สถานะสีดังนี้
- สีแดง: ไม่เป็นไปตามข้อกำหนด ต้องดำเนินการทันที และมีความเสี่ยงต่อการเกิดผลิตภัณฑ์ไม่เป็นไปตามข้อกำหนด
- สีเหลือง: ยังไม่เป็นไปตามข้อกำหนดทั้งหมด แต่มีมาตรการควบคุมหรือกักกันผลิตภัณฑ์
- สีเขียว: เป็นไปตามข้อกำหนดทั้งหมด
หากพบรายการสีแดง โรงงานต้องพิจารณาทันทีว่า
- ต้องหยุดกระบวนการหรือไม่
- ต้องกักกันผลิตภัณฑ์หรือไม่
- ต้องตรวจย้อนหลังถึงช่วงเวลาใด
- ต้องแจ้งลูกค้าหรือไม่
- ต้องเพิ่มการตรวจชั่วคราวหรือไม่
- ต้องป้องกันการส่งมอบอย่างไร
12. การทำงานซ้ำ การนำกลับเข้าสู่กระบวนการ และการซ่อมต้องแยกให้ชัดเจน
การทำงานซ้ำ
การทำงานซ้ำ (Rework) คือการดำเนินการเพิ่มเติมเพื่อทำให้ผลิตภัณฑ์กลับมาเป็นไปตามข้อกำหนดเดิม
การนำกลับเข้าสู่กระบวนการ
การนำกลับเข้าสู่กระบวนการ (Reprocessing) คือการนำผลิตภัณฑ์กลับไปผ่านกระบวนการบางขั้นตอนอีกครั้ง
การซ่อม
การซ่อม (Repair) คือการแก้ไขผลิตภัณฑ์ที่ไม่เป็นไปตามข้อกำหนดให้สามารถใช้งานได้ แต่อาจไม่ได้กลับมาเป็นไปตามข้อกำหนดเดิมทั้งหมด จึงอาจต้องได้รับการอนุมัติจากลูกค้า
ขั้นตอนของโรงงานต้องกำหนด
- งานประเภทใดอนุญาตให้ดำเนินการ
- งานประเภทใดห้ามดำเนินการ
- ใครเป็นผู้อนุมัติ
- กรณีใดต้องขออนุมัติจากลูกค้า
- พารามิเตอร์ที่อนุญาตให้ใช้
- จำนวนครั้งสูงสุด
- วิธีตรวจสอบหลังดำเนินการ
- วิธีชี้บ่ง
- วิธีสอบกลับ
- แบบบันทึกที่ต้องใช้
ขั้นตอนการอนุมัติการนำกลับเข้าสู่กระบวนการและการซ่อม รวมถึงการอนุมัติจากบุคคลที่ลูกค้ากำหนด
การเชื่อมเติมหรือเชื่อมซ้ำโดยไม่มีเอกสารและการอนุมัติไม่ควรถูกมองว่าเป็นการแก้ไขเล็กน้อย เพราะอาจเปลี่ยนแปลงโครงสร้าง ความแข็งแรง และความทนทานต่อความล้าของชิ้นส่วน
13. การสอบกลับได้ต้องเชื่อมโยงถึงกระบวนการและพารามิเตอร์
ระบบการสอบกลับได้ไม่ควรหยุดเพียงหมายเลขล็อตหรือวันที่ผลิต
ผู้ประเมินอาจขอให้โรงงานสอบกลับจากชิ้นงานสำเร็จรูปไปยัง
- ลูกค้า
- หมายเลขชิ้นส่วน
- ล็อตวัตถุดิบ
- คำสั่งผลิต
- วันที่และกะการผลิต
- เครื่องจักร
- ฟิกซ์เจอร์
- หมายเลขโปรแกรม
- ผู้ปฏิบัติงาน
- พารามิเตอร์การเชื่อม
- วัสดุสิ้นเปลือง
- ผลการตรวจสอบ
- ผลการทดสอบ
- สถานะการอนุมัติปล่อยผลิตภัณฑ์
โรงงานควรทดลองสอบกลับผลิตภัณฑ์ก่อนวันประเมิน เพื่อดูว่าสามารถเรียกข้อมูลได้ครบ ถูกต้อง และภายในเวลาที่เหมาะสมหรือไม่
14. การตรวจประเมินงานผลิตจริงต้องติดตามชิ้นงานตั้งแต่ต้นจนจบ
การตรวจประเมินงานผลิตจริง (Job Audit) คือการเลือกหมายเลขชิ้นส่วนหรือคำสั่งผลิตจริงมาติดตามความสอดคล้องตลอดกระบวนการ
ผู้ประเมินอาจตรวจตามลำดับดังนี้
- แบบและข้อกำหนดของลูกค้า
- แผนผังกระบวนการ
- การวิเคราะห์ความเสี่ยงของกระบวนการ
- แผนควบคุม
- วิธีปฏิบัติงาน
- โปรแกรมเครื่องจักร
- ฟิกซ์เจอร์
- วัตถุดิบและวัสดุสิ้นเปลือง
- บันทึกพารามิเตอร์
- ผลตรวจระหว่างการผลิต
- ผลทดสอบรอยเชื่อม
- การจัดการความผิดปกติ
- ฉลากและการสอบกลับได้
- การอนุมัติปล่อยผลิตภัณฑ์
หากค่าควบคุมในเอกสารแต่ละชุดไม่ตรงกัน เช่น แผนควบคุมกำหนดค่าหนึ่ง แต่วิธีปฏิบัติงานหรือโปรแกรมเครื่องใช้ค่าต่างออกไป แสดงว่าระบบยังไม่เชื่อมโยงกัน
15. การบำรุงรักษาต้องแสดงประสิทธิผล ไม่ใช่เพียงทำครบตามแผน
โรงงานต้องมีแผนบำรุงรักษาเชิงป้องกันเฉพาะสำหรับกระบวนการเชื่อม
อุปกรณ์สำคัญอาจประกอบด้วย
- แหล่งจ่ายไฟ
- ปืนเชื่อมและหัวเชื่อม
- ชุดป้อนลวด
- สายเชื่อม
- อิเล็กโทรด
- ระบบน้ำหล่อเย็น
- ระบบจ่ายแก๊ส
- ฟิกซ์เจอร์
- หุ่นยนต์
- เซนเซอร์
- ระบบดูดควัน
กำหนดให้นำข้อมูลการบำรุงรักษามารวบรวมและวิเคราะห์ เพื่อทวนสอบประสิทธิผลของแผนบำรุงรักษาเชิงป้องกัน
ผู้ประเมินไม่ได้ดูเพียงอัตราการทำงานตามแผนครบ 100% แต่จะพิจารณาด้วยว่า
- เครื่องจักรขัดข้องลดลงหรือไม่
- ปัญหาเดิมเกิดซ้ำหรือไม่
- อายุการใช้งานของอิเล็กโทรดเหมาะสมหรือไม่
- สัญญาณเตือนเดิมเกิดซ้ำบ่อยหรือไม่
- ความถี่การบำรุงรักษาเพียงพอหรือไม่
- มีการปรับปรุงแผนจากข้อมูลจริงหรือไม่
16. โรงงานต้องใช้ข้อมูลขับเคลื่อนการปรับปรุง
CQI-15 ต้องการให้โรงงานมีแผนปรับปรุงจากข้อมูลเชิงปริมาณ ไม่ใช่เพียงเขียนว่าจะ “ปรับปรุงคุณภาพอย่างต่อเนื่อง”
ข้อมูลที่ควรนำมาวิเคราะห์ เช่น
- อัตราของเสียจากงานเชื่อม
- อัตรางานซ่อม
- จำนวนงานทำซ้ำ
- ผลการตรวจหน้าตัดรอยเชื่อม
- ผลการทดสอบแรง
- แนวโน้มพารามิเตอร์
- เวลาที่เครื่องจักรหยุด
- อายุการใช้งานของอิเล็กโทรด
- ปัญหาฟิกซ์เจอร์
- ข้อร้องเรียนจากลูกค้า
- ผลการประเมิน CQI-15
- ผลการตรวจงานผลิตจริง
แผนปรับปรุงต้องระบุ
- ปัญหาที่ต้องปรับปรุง
- ค่าฐานก่อนปรับปรุง
- เป้าหมาย
- ผู้รับผิดชอบ
- วิธีดำเนินการ
- วันที่กำหนดแล้วเสร็จ
- วิธีติดตามผล
- หลักฐานยืนยันประสิทธิผล
กำหนดให้แผนปรับปรุงอ้างอิงข้อมูลเชิงปริมาณ มีเป้าหมาย ลำดับความสำคัญ และระยะเวลาดำเนินการ
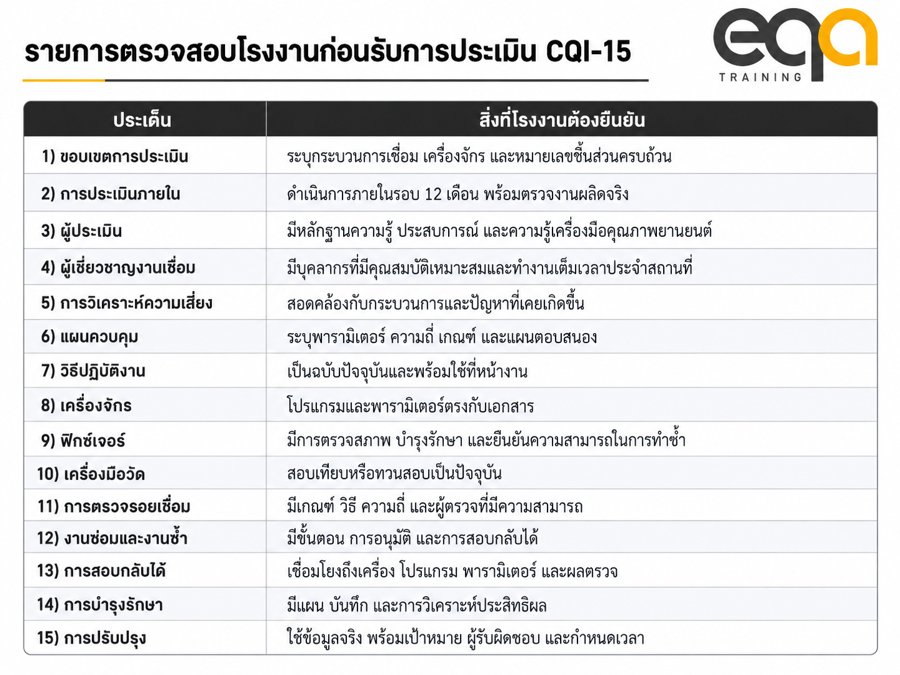
รายการตรวจสอบโรงงานก่อนรับการประเมิน CQI-15
ตัวอย่างคำถามที่ผู้ประเมินมักใช้ถามโรงงาน
“แสดงให้ดูว่าค่าพารามิเตอร์ในเครื่องตรงกับแผนควบคุมอย่างไร”
โรงงานควรเปิดหน้าจอเครื่องหรือโปรแกรมจริง แล้วเปรียบเทียบกับแผนควบคุมและวิธีปฏิบัติงาน
“หากอัตราการไหลของแก๊สต่ำกว่ากำหนด ชิ้นงานที่ผลิตแล้วต้องจัดการอย่างไร”
ผู้ปฏิบัติงานต้องอธิบายแผนตอบสนอง การหยุดผลิต การกักกัน และการตรวจย้อนหลังได้
“แสดงหลักฐานว่าฟิกซ์เจอร์ยังจับตำแหน่งได้อย่างสม่ำเสมอ”
โรงงานควรมีผลตรวจฟิกซ์เจอร์ ผลการศึกษาความสามารถในการทำซ้ำ บันทึกบำรุงรักษา หรือชิ้นงานต้นแบบสำหรับตรวจสอบ
“หากผลสอบเทียบเครื่องมือไม่ผ่าน โรงงานประเมินผลกระทบต่อผลิตภัณฑ์อย่างไร”
ต้องแสดงช่วงเวลาที่อาจได้รับผลกระทบ รายการผลิตภัณฑ์ การตรวจซ้ำ และผลการตัดสินใจ
“ชิ้นงานนี้เคยเชื่อมซ้ำหรือซ่อมหรือไม่”
โรงงานต้องตอบจากบันทึกและระบบการสอบกลับได้ ไม่ควรขึ้นอยู่กับความจำของผู้ปฏิบัติงาน
คำถามที่พบบ่อยเกี่ยวกับ CQI-15
CQI-15 ใช้เฉพาะการเชื่อมอาร์กหรือไม่?
ไม่ใช่ CQI-15 ครอบคลุมการเชื่อมอาร์กโลหะด้วยแก๊สปกคลุม การเชื่อมเลเซอร์ การเชื่อมสตัดแบบอาร์กดึง การเชื่อมความต้านทาน การเชื่อมเสียดทาน การเชื่อมท่อด้วยความถี่สูง การเชื่อมโปรเจกชันสำหรับชิ้นส่วนยึด และการเชื่อมชนอาร์กขับเคลื่อนด้วยสนามแม่เหล็ก
ต้องประเมิน CQI-15 บ่อยเพียงใด?
ต้องประเมินภายในอย่างน้อยปีละหนึ่งครั้ง เว้นแต่ลูกค้าจะกำหนดไว้เป็นอย่างอื่น
CQI-15 ฉบับนี้รวมการเชื่อมกวนเสียดทานหรือไม่?
ไม่รวม เอกสารระบุว่าขอบเขตการเชื่อมเสียดทานไม่รวมการเชื่อมกวนเสียดทาน
การเชื่อมความต้านทานหมายถึงการเชื่อมจุดอย่างเดียวหรือไม่?
ไม่ใช่ การเชื่อมจุดเป็นเพียงรูปแบบหนึ่งของการเชื่อมความต้านทาน ซึ่งอาจรวมถึงการเชื่อมตะเข็บและการเชื่อมโปรเจกชันด้วย
ผู้เชี่ยวชาญงานเชื่อมต้องเป็นพนักงานประจำหรือไม่?
เอกสารกำหนดให้มีผู้รับผิดชอบด้านเทคนิคการเชื่อมที่มีคุณสมบัติเหมาะสมและทำงานเต็มเวลาประจำสถานที่
ต้องทดสอบรอยเชื่อมแบบทำลายทุกกระบวนการหรือไม่?
ต้องพิจารณาตามประเภทกระบวนการ ความเสี่ยง แบบผลิตภัณฑ์ แผนควบคุม และข้อกำหนดของลูกค้า ไม่ควรกำหนดวิธีและความถี่เดียวกันสำหรับทุกกระบวนการ
สามารถเชื่อมซ้ำหรือซ่อมรอยเชื่อมได้หรือไม่?
ทำได้เมื่อมีขั้นตอนเป็นเอกสาร ระบุผู้อนุมัติ วิธีดำเนินการ เกณฑ์ตรวจหลังดำเนินการ การสอบกลับได้ และข้อกำหนดการอนุมัติจากลูกค้าในกรณีที่เกี่ยวข้อง
สรุปผู้ประเมินต้องการเห็นระบบ ไม่ใช่เพียงเอกสาร
การเตรียมรับการประเมิน CQI-15 ไม่ใช่การจัดแฟ้มให้เรียบร้อยก่อนวันตรวจ แต่คือการทำให้เอกสาร บุคลากร เครื่องจักร การปฏิบัติงาน และผลลัพธ์เชื่อมโยงกัน
โรงงานต้องพิสูจน์ได้ว่า
- ผู้รับผิดชอบมีความรู้และอำนาจ
- ความเสี่ยงถูกนำไปควบคุมใน PFMEA และแผนควบคุม
- ค่าที่กำหนดตรงกับเครื่องจักรจริง
- ผู้ปฏิบัติงานเข้าใจแผนตอบสนอง
- ฟิกซ์เจอร์และเครื่องมือมีความสามารถ
- ผลตรวจและผลทดสอบเชื่อถือได้
- งานซ่อมและงานซ้ำได้รับการควบคุม
- ผลิตภัณฑ์สามารถสอบกลับได้
- ปัญหาได้รับการแก้ไขและป้องกันการเกิดซ้ำ
- ข้อมูลถูกนำไปใช้ปรับปรุงกระบวนการ
ในมุมมองของผู้ประเมิน คำตอบว่า “โรงงานมีระบบ” จะน่าเชื่อถือก็ต่อเมื่อโรงงานสามารถแสดง เอกสาร การปฏิบัติงานจริง บันทึก และผลลัพธ์ที่สอดคล้องกัน
หลักสูตร CQI-15 สำหรับเตรียมความพร้อมโรงงาน
EQA Training ให้บริการฝึกอบรมหลักสูตร CQI-15 กระบวนการพิเศษ: การประเมินระบบกระบวนการเชื่อม ฉบับที่ 2 โดยเน้นการตีความข้อกำหนดในมุมมองผู้ประเมิน การจัดเตรียมหลักฐาน และการตรวจประเมินงานผลิตจริงตามประเภทกระบวนการเชื่อม
 CQI-29 คืออะไร? แนวทางประเมินระบบกระบวนการประสานแข็งสำหรับอุตสาหกรรมยานยนต์
 หลักสูตร CQI-17 คืออะไร? คู่มือระบบการประกอบอิเล็กทรอนิกส์และงานบัดกรีสำหรับพนักงานใหม่
 หลักสูตร CQI-12 คืออะไร? การประเมินระบบกระบวนการเคลือบผิว ฉบับที่ 3
 หลักสูตร CQI-9 คืออะไร? การประเมินระบบกระบวนการอบชุบด้วยความร้อน ฉบับที่ 4
 หลักสูตร CQI-30 คืออะไร? การประเมินระบบการผสมยางคอมพาวด์และการขึ้นรูปด้วยแม่พิมพ์
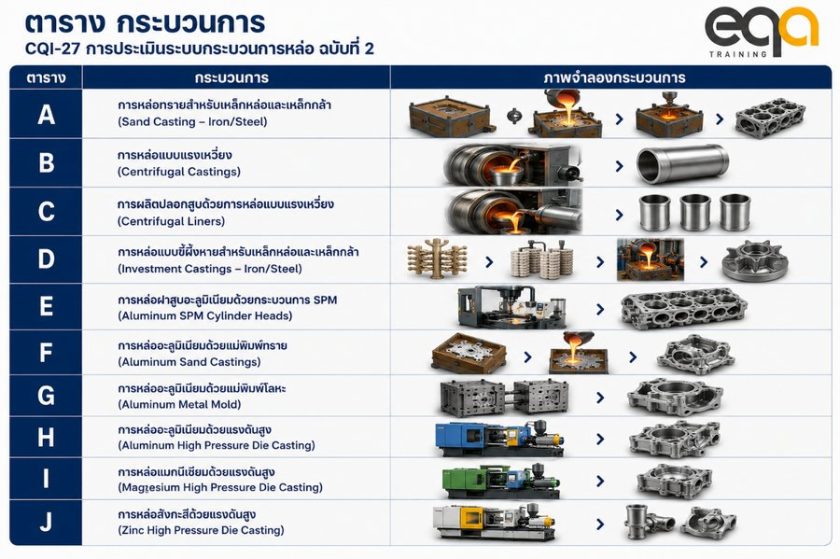 หลักสูตร CQI-27 คืออะไร? การประเมินระบบกระบวนการหล่อสำหรับอุตสาหกรรมยานยนต์