
แผ่นกระดาษลูกฟูกไม่ได้มีสมรรถนะจากจำนวนชั้นเพียงอย่างเดียว แต่ขึ้นอยู่กับชนิดของ กระดาษผิว (liner) กระดาษทำลอน (corrugating medium) น้ำหนักมาตรฐานของกระดาษ ชนิดลอน ตลอดจนการจัดวางวัสดุแต่ละชั้น
ความรู้เรื่องกระดาษลูกฟูก ตอนที่ 2 จะอธิบายวัสดุหลักที่ใช้ผลิตแผ่นกระดาษลูกฟูก ความแตกต่างระหว่างกระดาษคราฟท์และวัสดุเทสต์ คุณสมบัติของลอน A, C, B, E และลอนไมโคร รวมถึงวิธีอ่านโครงสร้างกระดาษลูกฟูก เช่น 170/127C/170
หากยังไม่ได้อ่านตอนแรก แนะนำให้เริ่มจาก ความรู้เรื่องกระดาษลูกฟูก ตอนที่ 1: รู้จักโครงสร้าง Single-wall และ Double-wall เพื่อทำความเข้าใจโครงสร้างพื้นฐานของแผ่นกระดาษลูกฟูกก่อน
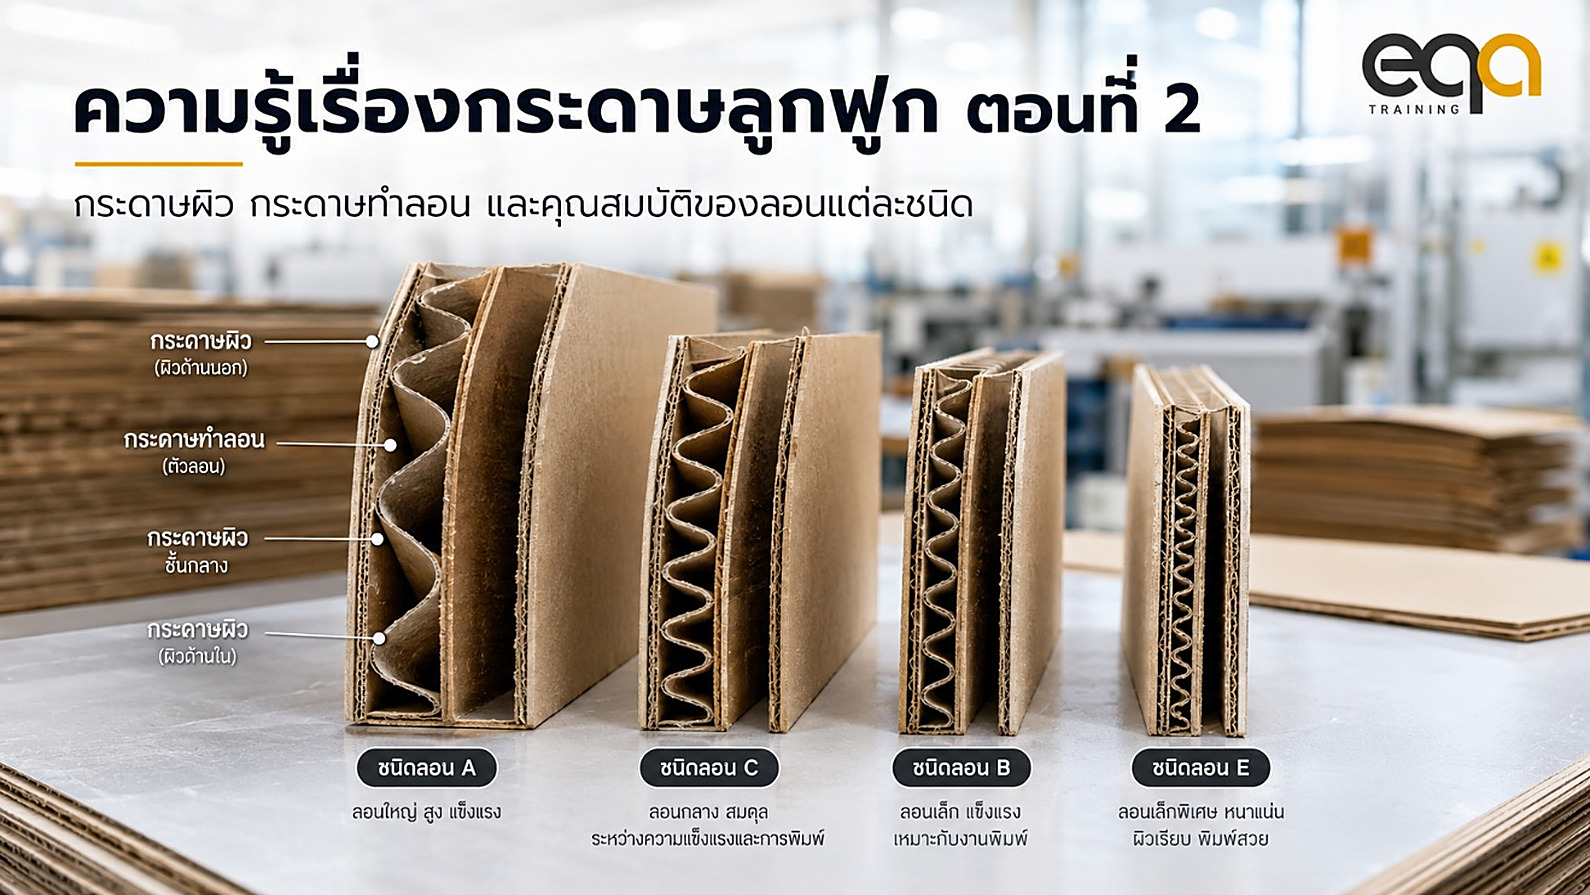
วัสดุหลักสำหรับผลิตแผ่นกระดาษลูกฟูก
การผลิตแผ่นกระดาษลูกฟูกต้องใช้ส่วนประกอบพื้นฐาน 3 กลุ่ม ได้แก่
- กระดาษผิวหรือวัสดุทำผิวหน้า (liner or facing materials)
- กระดาษทำลอน (fluting materials หรือ corrugating medium)
- กาว (adhesives)
กระดาษผิวทำหน้าที่เป็นผิวเรียบของแผ่นและยึดประกบกับชั้นลอน ส่วนกระดาษทำลอนจะถูกขึ้นรูปให้เป็นลอนลูกฟูกก่อนยึดติดกับกระดาษผิวด้วยกาว
สมรรถนะของแผ่นกระดาษลูกฟูกจึงเกิดจากการทำงานร่วมกันของวัสดุทุกชั้น ไม่ได้ขึ้นอยู่กับชนิดลอนหรือแกรมกระดาษเพียงปัจจัยเดียว
กระดาษผิว หรือ Liner คืออะไร?
กระดาษผิว (liner) คือกระดาษแผ่นเรียบที่ใช้เป็นผิวด้านนอก ผิวด้านใน หรือผิวกลางของแผ่นกระดาษลูกฟูก
ตำแหน่งของกระดาษผิวอาจเรียกแตกต่างกัน ได้แก่
- Outside liner — กระดาษผิวนอก
- Inside liner — กระดาษผิวใน
- Centre liner — กระดาษผิวกลาง
กระดาษผิวช่วยปิดประกบชั้นลอน เพิ่มความแข็งตึงของแผ่น รับแรง และทำหน้าที่เป็นพื้นผิวสำหรับงานพิมพ์
วัสดุที่นำมาผลิตกระดาษผิวอาจเป็นกระดาษคราฟท์ที่มีเส้นใยบริสุทธิ์ในสัดส่วนสูง หรือกระดาษจากเส้นใยรีไซเคิลที่เรียกว่า วัสดุเทสต์ (Test materials)
กระดาษคราฟท์และวัสดุเทสต์ต่างกันอย่างไร?
กระดาษคราฟท์
กระดาษคราฟท์ได้ชื่อจากกระบวนการผลิตเยื่อกระดาษทางเคมีที่ใช้ในการผลิตกระดาษชนิดนี้ โดยมีเส้นใยบริสุทธิ์ หรือ Virgin fibre ในสัดส่วนสูง
เส้นใยที่ยาวและแข็งแรงช่วยให้กระดาษคราฟท์มีสมรรถนะที่เหมาะกับการผลิตกระดาษผิวสำหรับแผ่นกระดาษลูกฟูก
วัสดุเทสต์
วัสดุเทสต์ผลิตจากกระดาษรีไซเคิล เช่น
- เศษกระดาษจากกระบวนการผลิต
- กล่องกระดาษลูกฟูกที่ใช้แล้ว
- ถาดกระดาษที่รวบรวมจากซูเปอร์มาร์เก็ต
- กระดาษที่รวบรวมจากแหล่งจำหน่ายสินค้าอื่น
ชื่อ Test materials มีที่มาจากวิธีทดสอบความต้านทานการเจาะทะลุแบบเดิม ซึ่งเคยเป็นข้อกำหนดสำหรับการกระจายสินค้าทางรถไฟ
วัสดุเทสต์แบ่งเป็นเกรด ได้แก่
- TL1
- TL2
- TL3
TL1, TL2 และ TL3 คืออะไร?
TL1
TL1 มีเส้นใยยาวอยู่ในชั้นผิวด้านนอก และมีสมรรถนะสูงที่สุดในกลุ่มวัสดุเทสต์ จึงสามารถใช้เป็นวัสดุทดแทนกระดาษคราฟท์ได้ในบางการใช้งาน
TL2 และ TL3
TL2 และ TL3 แยกความแตกต่างกันด้วยค่าความต้านแรงกดช่วงสั้น หรือ Short-span Compression Test: SCT
TL3 เป็นชนิดที่ใช้แพร่หลายมากที่สุด ส่วน TL2 มีสมรรถนะสูงกว่า และมีการนำไปใช้ในสภาพแวดล้อมที่ท้าทายมากขึ้น เช่น บรรจุภัณฑ์อาหารแช่แข็ง
กระดาษจากเส้นใยรีไซเคิลมีคุณสมบัติอย่างไร?
มีการนำเส้นใยรีไซเคิลหรือเส้นใยทุติยภูมิมาใช้ผลิตทั้งกระดาษผิวและกระดาษทำลอนในสัดส่วนที่แตกต่างกัน การใช้เส้นใยประเภทนี้เพิ่มขึ้นตามการขยายตัวของระบบรีไซเคิล
กระดาษจากเส้นใยรีไซเคิลสามารถผลิตตามข้อกำหนดเดียวกับกระดาษที่ทำจากเส้นใยบริสุทธิ์ เพื่อให้มีค่าความแข็งตึงและค่าความต้านแรงดันทะลุใกล้เคียงกัน
อย่างไรก็ตาม กระดาษรีไซเคิลมักมีความหนามากกว่าเล็กน้อย เพื่อชดเชยสมรรถนะที่ต่ำกว่าของเส้นใยรีไซเคิล ขณะที่คุณสมบัติอื่นจะขึ้นอยู่กับแหล่งที่มาและคุณภาพของเส้นใย
โดยทั่วไป กระดาษรีไซเคิลอาจมีลักษณะดังนี้
- ผิวเรียบกว่าเล็กน้อย
- มีความสามารถในการพิมพ์ที่ดี
- มีค่าสัมประสิทธิ์แรงเสียดทานต่ำกว่ากระดาษคราฟท์จากเส้นใยบริสุทธิ์
- อาจดูดซึมน้ำเร็วกว่ากระดาษคราฟท์อย่างมีนัยสำคัญ
การดูดซึมน้ำเป็นประเด็นสำคัญเมื่อนำกระดาษไปใช้บรรจุผลิตภัณฑ์เปียก เช่น ปลา
ไม่ว่าจะเป็นวัสดุเทสต์หรือกระดาษคราฟท์ สีขาวหรือสีน้ำตาล วัสดุกระดาษลูกฟูกสามารถใช้งานกับเครื่องขึ้นรูปถาด เครื่องขึ้นรูปกล่องแบบพันรอบสินค้า และเครื่องขึ้นรูปและบรรจุกล่องได้อย่างมีประสิทธิภาพ
กระดาษผิวสีขาวสำหรับงานกราฟิก
การใช้เส้นใยฟอกขาวร่วมกับกระดาษคราฟท์ช่วยให้ได้พื้นผิวที่ขาวขึ้นและเหมาะกับการนำเสนอภาพกราฟิกมากขึ้น
หากชั้นเส้นใยฟอกขาวบางและไม่สม่ำเสมอ สีคราฟท์จากชั้นพื้นอาจมองเห็นผ่านขึ้นมา ทำให้ผิวมีลักษณะด่าง กระดาษประเภทนี้มีชื่อทางการค้าที่ใช้กันทั่วไปว่า
- Mottled White
- Oysterboard
กระดาษที่มีชั้นเส้นใยฟอกขาวหนาและสม่ำเสมอได้เข้ามาแทนที่กระดาษคราฟท์ขาวฟอกทั้งชั้นเป็นส่วนใหญ่
วัสดุคราฟท์สองชั้นที่ประกอบด้วยชั้นสีธรรมชาติและชั้นสีขาว เหมาะกับงานที่ต้องการภาพกราฟิกคุณภาพสูง และอาจปรับปรุงผิวด้วยการเคลือบดินขาว หรือ Clay-coated finish
Preprint คืออะไร?
Preprint หรือการพิมพ์ล่วงหน้าบนกระดาษผิว คือการพิมพ์กระดาษผิวนอกก่อนนำไปประกอบเป็นแผ่นกระดาษลูกฟูก
วิธีนี้ช่วยหลีกเลี่ยงรอยเส้นลอนที่อาจเกิดขึ้นเมื่อพิมพ์ลงบนผิวแผ่นกระดาษลูกฟูกโดยตรง จึงเหมาะกับบรรจุภัณฑ์ที่ต้องการคุณภาพงานพิมพ์และภาพกราฟิกที่ดี
โครงสร้างสมดุลของแผ่นกระดาษลูกฟูก
โครงสร้างสมดุล หรือ Balanced construction หมายถึงโครงสร้างที่กระดาษผิวนอกและกระดาษผิวในมีน้ำหนักมาตรฐาน หรือ Grammage เท่ากัน
อย่างไรก็ตาม แผ่นกระดาษลูกฟูกสามารถผลิตโดยใช้กระดาษผิวต่างชนิดหรือต่างน้ำหนักมาตรฐานกันได้ เช่น ใช้กระดาษผิวที่หนักกว่าเพื่อให้ผิวนอกเหมาะกับงานพิมพ์มากขึ้น
โครงสร้างที่ไม่สมดุล หรือ Unbalanced construction มีแนวโน้มเกิดปัญหาแผ่นโก่งงอมากกว่า แต่อาจเหมาะสมเมื่อพิจารณาด้านต้นทุนและการใช้งาน
หลักการจัดวางกระดาษผิวที่หนักกว่า ได้แก่
- หากต้องการคุณภาพการพิมพ์ที่ดีขึ้น ควรวางกระดาษผิวที่หนักกว่าไว้ด้านนอก
- หากต้องการความต้านแรงกดที่ดีขึ้น ควรวางกระดาษผิวที่หนักกว่าไว้ด้านใน
กระดาษทำลอน หรือ Corrugating medium คืออะไร?
กระดาษทำลอน (fluting medium หรือ corrugating medium) เป็นกระดาษชั้นเดียวที่ผลิตจากเส้นใยรีไซเคิล เส้นใยบริสุทธิ์ หรือการผสมกันระหว่างเส้นใยทั้งสองประเภท
เมื่อใช้เส้นใยบริสุทธิ์ เยื่อกระดาษอาจเตรียมด้วยกระบวนการ CTMP เพื่อให้ได้เส้นใยสั้นที่เหมาะสำหรับการขึ้นลอน
กระดาษประเภทนี้เรียกว่า กระดาษทำลอนกึ่งเคมี หรือ Semi-chemical fluting
ปัจจุบันกระดาษทำลอนกึ่งเคมีมีสัดส่วนการใช้งานเพียงเล็กน้อย เนื่องจากกระดาษทำลอนส่วนใหญ่ผลิตจากเส้นใยรีไซเคิลที่ได้รับการปรับปรุงคุณสมบัติทางเคมี
ชนิดลอนมาตรฐานของกระดาษลูกฟูก
ลอนมาตรฐานมีหลายขนาด ได้แก่
- ลอน A — ขนาดใหญ่ที่สุด
- ลอน C — ขนาดใหญ่เป็นอันดับสอง
- ลอน B — ขนาดใหญ่เป็นอันดับสาม
- ลอน E — ขนาดใหญ่เป็นอันดับสี่
- ลอน F และลอนขนาดเล็กกว่า
ตารางขนาดลอนมาตรฐาน
| ชนิดลอน | จำนวนลอนโดยประมาณต่อเมตร | ความสูงลอนโดยประมาณ |
|---|---|---|
| A | 105–125 | 4.5–4.7 มม. |
| C | 120–145 | 3.5–3.7 มม. |
| B | 150–185 | 2.1–2.9 มม. |
| E | 290–320 | 1.1–1.2 มม. |
| F | 400–440 | 0.7–0.8 มม. |
ลอนขนาดใหญ่มีความสูงมากและจำนวนลอนต่อเมตรน้อย ส่วนลอนขนาดเล็กมีจำนวนลอนต่อเมตรมากกว่าและให้พื้นผิวที่เรียบกว่า
ลอน A
ลอน A เหมาะสำหรับ
- แผ่นรองกันกระแทก
- กล่องงานหนักเป็นพิเศษ
- โครงสร้างกระดาษลูกฟูกสามลอน
- งานที่ความหนาของแผ่นเป็นข้อได้เปรียบ
อย่างไรก็ตาม การใช้ลอน A มีแนวโน้มลดลง เนื่องจากมีความหนาเกือบ 5 มิลลิเมตร ใช้พื้นที่มากกว่าลอน C และเมื่อได้รับแรงกดจะเกิดการโก่งหรือยุบตัวมากกว่าก่อนเริ่มรับภาระ
ในทางทฤษฎี ความหนาของลอน A ควรทำให้ลอนชนิดนี้มีความต้านแรงกดในแนวดิ่งสูงที่สุดในบรรดาลอน A, C และ B ซึ่งเป็นจริงภายใต้สภาวะการทดสอบในห้องปฏิบัติการ
อย่างไรก็ตาม ลอน A มีความต้านแรงกดลอนในแนวราบต่ำที่สุด
หากใช้กระดาษทำลอนที่มีน้ำหนักมาตรฐานต่ำกว่า 127 กรัมต่อตารางเมตร ลอน A แทบไม่สามารถผ่านกระบวนการผลิตและการขนส่งได้โดยไม่ทำลายโครงสร้างลอน
การศึกษาทางวิศวกรรมเสนอว่า ลอน A มีประสิทธิภาพสูงสุดเมื่อใช้กระดาษทำลอนน้ำหนัก 200 กรัมต่อตารางเมตร
ลอน C
เมื่อใช้แผ่นกระดาษที่มีน้ำหนักเท่ากัน ลอน C มีความแข็งแรงต่อการเรียงซ้อนสูงกว่าลอน B ประมาณร้อยละ 10
ลอน C เหมาะกับงานที่กล่องกระดาษลูกฟูกต้องรับภาระจากการเรียงซ้อนบางส่วนหรือทั้งหมด
บางครั้งมีการเลือกลอน C แทนลอน B สำหรับกล่องบรรจุขวดแก้ว แม้ว่าลอน C จะมีความต้านแรงกดลอนในแนวราบต่ำกว่า เนื่องจากลอนที่หนากว่าอาจช่วยป้องกันการเจาะทะลุและปกป้องขวดแก้วได้ดีกว่า
ผู้เชี่ยวชาญบางรายเห็นว่า ลอน C ที่ใช้กระดาษทำลอนน้ำหนักเบาอาจมีความต้านแรงกดลอนในแนวราบต่ำกว่าเกณฑ์ขั้นต่ำที่ยอมรับได้สำหรับงานขนส่ง
ลอน B
ลอน B ใช้กับสินค้ากระป๋องหรือผลิตภัณฑ์อื่นที่ไม่ต้องการความแข็งแรงต่อการเรียงซ้อนของกล่องสูง
ความต้านแรงกดลอนในแนวราบที่สูงของลอน B เป็นข้อได้เปรียบเมื่อต้องรองรับสินค้าที่มีน้ำหนักมาก เช่น ขวดหรือกระป๋อง
ลอน B ยังเหมาะกับ
- งานที่มีน้ำหนักบรรทุกไม่มาก
- งานที่ไม่ต้องการความแข็งแรงต่อการเรียงซ้อนสูง
- ระบบกระจายสินค้าที่มีระยะทางหรือระยะเวลาสั้น
อย่างไรก็ตาม กระดาษทำลอนที่มีน้ำหนักสูงไม่สามารถขึ้นรูปเป็นลอน B ขนาดเล็กได้อย่างเหมาะสม
ลอน R
ลอน R เป็นพัฒนาการที่ช่วยประหยัดวัสดุและพื้นที่เมื่อเทียบกับลอน B
ลอน R มีขนาดเล็กกว่าและเรียงตัวชิดกันมากกว่าลอน B ทำให้
- ได้พื้นผิวสำหรับงานพิมพ์ที่ดีขึ้น
- มีความหนาของแผ่น หรือ Caliper ต่ำกว่าประมาณร้อยละ 20
- สามารถขนส่งแผ่นกระดาษต่อพาเลตได้มากขึ้น
ลอน E และลอนไมโคร
ลอน E และลอนที่มีขนาดเล็กกว่า มักเรียกว่า Microflutes หรือลอนไมโคร
โดยทั่วไป ลอนกลุ่มนี้ไม่ได้ใช้กับกล่องขนส่ง แต่ใช้ทดแทนกระดาษกล่องพับ หรือ Carton board สำหรับบรรจุภัณฑ์ปฐมภูมิที่มีน้ำหนักมากขึ้น หรือบรรจุภัณฑ์ที่ต้องการการปกป้องเป็นพิเศษ
ลอน E เหมาะกับกรณีที่บรรจุภัณฑ์ปฐมภูมิอาจเปลี่ยนบทบาทเป็นบรรจุภัณฑ์พร้อมวางจำหน่าย หรือ Retail Ready Packaging: RRP
ลอนขนาดละเอียดที่พบได้ ได้แก่
- F
- G
- N
- T
ลอนบางชนิดเป็นรูปแบบเฉพาะของผู้ผลิต และใช้กับงานที่ต้องการภาพกราฟิกคุณภาพสูง เช่น
- กล่องของขวัญสำหรับเครื่องดื่ม
- กล่องเครื่องมือขนาดเล็ก
- กล่องอุปกรณ์ฮาร์ดแวร์
- กล่องเครื่องใช้และของใช้ภายในบ้าน
เปรียบเทียบคุณสมบัติของลอนชนิดหลัก
| ความสูงลอนเฉลี่ย | ชนิดลอน | จำนวนลอนเฉลี่ยต่อเมตร | ความแข็งแรงต่อการเรียงซ้อน | ความต้านทานการเจาะทะลุ | สมบัติการรองรับแรงกระแทก | ความต้านแรงกดลอนในแนวราบ | คุณภาพผิวสำหรับงานพิมพ์ |
|---|---|---|---|---|---|---|---|
| 4.5–4.7 มม. | A | 110 | ดีที่สุด | ดี | ดีที่สุด | ต่ำ | ต่ำ |
| 3.6–3.7 มม. | C | 129 | ดี | ดีที่สุด | ดี | พอใช้ | พอใช้ |
| 2.4–2.6 มม. | B | 154 | พอใช้ | พอใช้ | พอใช้ | ดี | ดี |
| 1.1–1.2 มม. | E | 295 | ต่ำ | ต่ำ | ต่ำ | พอใช้ | ดีมาก |
| 0.7–0.8 มม. | F | — | ต่ำ | ต่ำ | ต่ำ | ต่ำ | ดีเยี่ยม |
| 0.5 มม. | N | — | ต่ำ | ต่ำ | ต่ำ | ต่ำ | ดีเยี่ยม |
| 0.4 มม. | G | — | ต่ำ | ต่ำ | ต่ำ | ต่ำ | ดีเยี่ยม |
ตารางแสดงให้เห็นว่าไม่มีลอนชนิดใดให้สมรรถนะดีที่สุดในทุกด้าน การเลือกชนิดลอนต้องสัมพันธ์กับหน้าที่ของบรรจุภัณฑ์
ค่าความต้านแรงกดลอนในแนวราบโดยประมาณ
| น้ำหนักมาตรฐานของกระดาษทำลอน | ลอน A | ลอน C | ลอน B |
|---|---|---|---|
| 127 กรัมต่อตารางเมตร | 0.70 | 1.00 | 1.15 |
| 140 กรัมต่อตารางเมตร | 0.90 | 1.25 | 1.45 |
| 200 กรัมต่อตารางเมตร | 1.10 | 1.50 | ไม่มีข้อมูล |
ค่าดังกล่าวเป็นค่าความต้านแรงกดลอนในแนวราบเชิงสัมพัทธ์โดยประมาณ ใช้เพื่อเปรียบเทียบผลของชนิดลอนและน้ำหนักกระดาษทำลอน
การใช้ลอนหลายชนิดร่วมกัน
โครงสร้างกระดาษลูกฟูกสองลอนหรือสามลอนสามารถใช้ลอนต่างชนิดร่วมกันได้
ตัวอย่างเช่น
- ใช้ลอน E หรือลอน B ด้านนอก
- ใช้ลอน B หรือลอน C ด้านใน
ลอนขนาดเล็กด้านนอกช่วยให้ได้พื้นผิวเรียบสำหรับงานพิมพ์ ส่วนลอนด้านในช่วยรับภาระจากการเรียงซ้อน
สำหรับกระดาษลูกฟูกสามลอน มักใช้ลอน C และ/หรือลอน A ที่สามารถรับภาระได้ตลอดทั้งโครงสร้าง เพื่อให้มีความแข็งแรงเพียงพอสำหรับงานอุตสาหกรรม เช่น บรรจุภัณฑ์สำหรับชิ้นส่วนเครื่องยนต์ที่มีน้ำหนักมาก
วิธีอ่านสเปกกระดาษลูกฟูก 170/127C/170
กระดาษผิวและกระดาษทำลอนสามารถผลิตให้มีน้ำหนักหรือความหนาได้เกือบทุกระดับ อย่างไรก็ตาม แนวปฏิบัติในอุตสาหกรรมทำให้เกิดการกำหนดเกรดมาตรฐานบางประเภท
แผ่นกระดาษลูกฟูกสำเร็จรูปอธิบายด้วย น้ำหนักมาตรฐานของส่วนประกอบแต่ละชั้น หรือ Grammage ซึ่งเป็นมวลหน่วยกรัมต่อตารางเมตร โดยอ่านจากด้านนอกเข้าสู่ด้านใน
สเปก 170/127C/170 หมายถึง
- กระดาษผิวนอก น้ำหนักมาตรฐาน 170 กรัมต่อตารางเมตร
- กระดาษทำลอน น้ำหนักมาตรฐาน 127 กรัมต่อตารางเมตร ขึ้นรูปเป็นลอน C
- กระดาษผิวใน น้ำหนักมาตรฐาน 170 กรัมต่อตารางเมตร
ข้อสังเกตเพิ่มเติม: ตัวอย่างนี้มีกระดาษผิวนอกและกระดาษผิวในน้ำหนักเท่ากัน จึงเข้าลักษณะโครงสร้างสมดุล
การกำหนดค่าความคลาดเคลื่อนของกระดาษลูกฟูก
ข้อกำหนดของแผ่นกระดาษลูกฟูกบางครั้งอาจไม่ได้คำนึงถึงข้อเท็จจริงที่ว่ากระดาษเป็นผลิตภัณฑ์จากธรรมชาติ
คุณลักษณะหนึ่ง ๆ ของกระดาษอาจแปรผันได้ร้อยละ 8 หรือมากกว่า ดังนั้น การกำหนดค่าความคลาดเคลื่อนที่ยอมรับได้ต้องคำนึงถึงความแปรผันดังกล่าวด้วย
การกำหนดสเปกที่เข้มงวดเกินไปโดยไม่พิจารณาความแปรผันตามธรรมชาติของกระดาษ อาจทำให้ข้อกำหนดไม่สอดคล้องกับความสามารถของกระบวนการผลิตจริง
คำอธิบายเพิ่มเติมสำหรับการเลือกใช้กระดาษลูกฟูก
ส่วนต่อไปนี้เป็นแนวทางประยุกต์ใช้เพื่อช่วยให้ผู้อ่านนำข้อมูลไปใช้ในการเลือกบรรจุภัณฑ์ ไม่ใช่ข้อความแปลตรงจากต้นฉบับ
ต้องการความแข็งแรงต่อการเรียงซ้อน
ลอน C เหมาะกับงานที่กล่องต้องรับภาระจากการวางซ้อน แต่ยังต้องพิจารณาชนิดกระดาษผิว น้ำหนักมาตรฐานของกระดาษ รูปทรงกล่อง และสภาพความชื้นร่วมด้วย
ต้องการสมบัติการรองรับแรงกระแทก
ลอน A และลอน C มีความหนามากกว่าลอนขนาดเล็ก จึงเหมาะกับงานที่ต้องการการรองรับแรงกระแทก
ต้องรองรับขวดหรือกระป๋อง
ลอน B มีความต้านแรงกดลอนในแนวราบดี จึงเป็นประโยชน์เมื่อต้องรองรับแรงกดจากขวดหรือกระป๋องที่ถ่ายลงบนผิวแผ่น
ต้องการงานพิมพ์คุณภาพสูง
ลอน E และลอนไมโคร เช่น F, G และ N ให้พื้นผิวเรียบกว่า จึงเหมาะกับบรรจุภัณฑ์ที่เน้นภาพกราฟิกและการนำเสนอสินค้า
ต้องการบรรจุภัณฑ์งานหนัก
อาจพิจารณาโครงสร้างกระดาษลูกฟูกสองลอนหรือสามลอน โดยเลือกชนิดลอนให้สัมพันธ์กับการรับแรง การกันกระแทก และสภาพการขนส่ง
สรุปความรู้เรื่องกระดาษลูกฟูก ตอนที่ 2
วัสดุหลักสำหรับผลิตแผ่นกระดาษลูกฟูก ได้แก่ กระดาษผิว กระดาษทำลอน และกาว
กระดาษผิวอาจผลิตจากกระดาษคราฟท์ที่มีเส้นใยบริสุทธิ์ในสัดส่วนสูง หรือจากวัสดุเทสต์ที่ผลิตจากเส้นใยรีไซเคิล โดยวัสดุเทสต์แบ่งเป็น TL1, TL2 และ TL3 ตามสมรรถนะของกระดาษ
ชนิดลอนแต่ละประเภทมีคุณสมบัติแตกต่างกัน ได้แก่
- ลอน A เด่นด้านความหนาและการรองรับแรงกระแทก
- ลอน C เด่นด้านความแข็งแรงต่อการเรียงซ้อน
- ลอน B เด่นด้านความต้านแรงกดลอนในแนวราบ
- ลอน E และลอนไมโครเด่นด้านคุณภาพผิวสำหรับงานพิมพ์
การเลือกใช้กระดาษลูกฟูกจึงต้องพิจารณาร่วมกันทั้งชนิดกระดาษผิว น้ำหนักมาตรฐานของกระดาษ ชนิดลอน สมบัติที่ต้องการ และสภาพการใช้งานจริง
ตอนต่อไป: กระบวนการผลิตแผ่นกระดาษลูกฟูกด้วยเครื่อง Corrugator
อ่านต่อ: ความรู้เรื่องกระดาษลูกฟูก ตอนที่ 3: กระบวนการผลิตแผ่นลูกฟูก การทำรอยพับ และการควบคุมรอยต่อกล่อง
อยากให้ทีมอ่านสเปกและควบคุมคุณภาพกระดาษลูกฟูกได้อย่างมั่นใจ?
Equal Assurance (Thailand) Ltd. เป็น BRCGS Approved Training Partner ให้บริการฝึกอบรมมาตรฐาน BRCGS Packaging Materials และหลักสูตรระบบคุณภาพสำหรับโรงงานบรรจุภัณฑ์
บทความที่เกี่ยวข้อง: ความรู้เรื่องกระดาษลูกฟูก ตอนที่ 3: กระบวนการผลิตแผ่นลูกฟูก การทำรอยพับ และการควบคุมรอยต่อกล่อง · ความรู้เรื่องกระดาษลูกฟูก ตอนที่ 1: โครงสร้าง Single-wall และ Double-wall · เตรียมโรงงานให้พร้อมสำหรับการตรวจ BRCGS Packaging Materials · คู่มือจัดทำ BOM และ Specification ตาม BRCGS Packaging Issue 7 · คลังบทความทั้งหมด
 ความรู้เรื่องกระดาษลูกฟูก ตอนที่ 6: การทดสอบแผ่นและกล่องด้วย ECT, BCT, Burst และ Cobb
 ความรู้เรื่องกระดาษลูกฟูก ตอนที่ 5: Fitments ชิ้นส่วนเสริมในกล่อง ค่าเผื่อรอยพับ และงานพิมพ์
 ความรู้เรื่องกระดาษลูกฟูก ตอนที่ 4: รูปแบบกล่อง RSC 0201 0203 0204 กล่องไดคัท และการกำหนดขนาดกล่อง
 ความรู้เรื่องกระดาษลูกฟูก ตอนที่ 3: กระบวนการผลิตแผ่นลูกฟูก การทำรอยพับ และการควบคุมรอยต่อกล่อง
 กระดาษลูกฟูกคืออะไร? ตอนที่ 1: รู้จักโครงสร้าง Single-wall และ Double-wall
 คู่มือจัดทำ BOM และ Specification ตาม BRCGS Packaging Issue 7 ข้อ 5.4.4 | ตัวอย่างโรงงาน Carton