
การผลิตแผ่นและกล่องกระดาษลูกฟูกไม่ได้จบเพียงการนำกระดาษผิวมาประกบกับกระดาษทำลอน แต่ต้องผ่านกระบวนการปรับสภาพกระดาษ การขึ้นลอน การทากาว การอบยึดติด การตัดแบ่ง การทำรอยพับ การเซาะร่อง และการประกอบรอยต่อกล่องอย่างเป็นระบบ
ความรู้เรื่องกระดาษลูกฟูก ตอนที่ 3 อธิบายกระบวนการผลิตด้วยเครื่องทำแผ่นกระดาษลูกฟูก หรือ Corrugator ตั้งแต่สถานี Single facer และ Double backer จนถึงการควบคุมรอยพับ ร่องสล็อต ช่องว่างรอยต่อ แถบกาว และกระบวนการไดคัท โดยใช้คำศัพท์เฉพาะทางที่พบในโรงงานผลิตแผ่นและกล่องกระดาษลูกฟูก
ตอนก่อนหน้าอธิบายวัสดุและชนิดลอนไว้แล้วใน ความรู้เรื่องกระดาษลูกฟูก ตอนที่ 2: กระดาษผิว กระดาษทำลอน และคุณสมบัติของลอนแต่ละชนิด
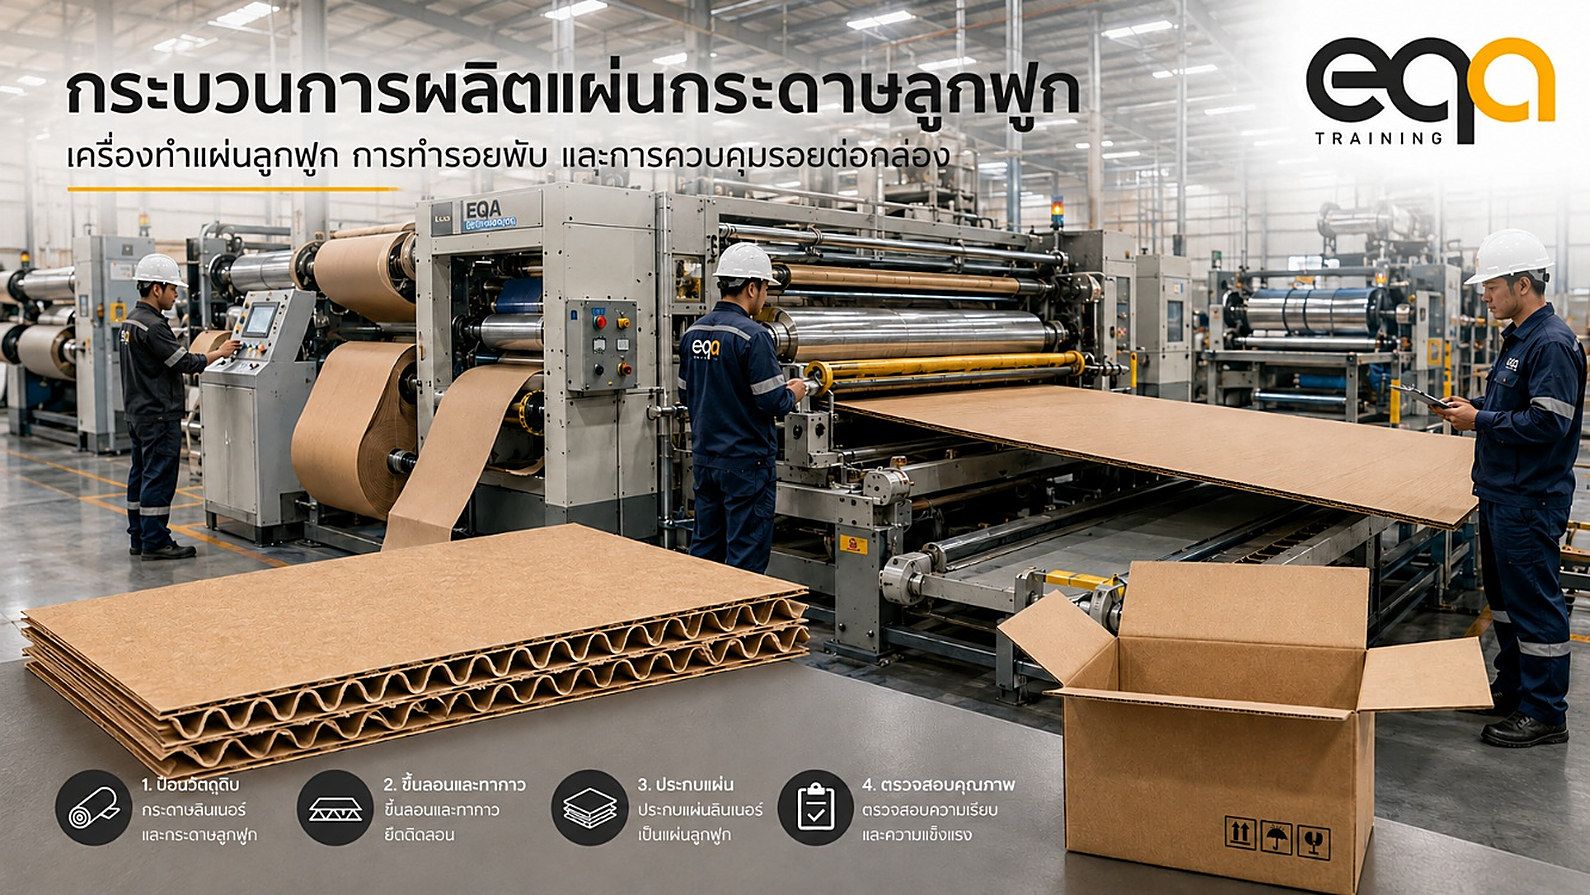
กระบวนการผลิตแผ่นกระดาษลูกฟูกมีขั้นตอนอะไรบ้าง?
เครื่องทำแผ่นกระดาษลูกฟูกประกอบด้วยกระบวนการหลัก ได้แก่
- การคลายม้วนและปรับสภาพกระดาษผิวกับกระดาษทำลอน
- การขึ้นรูปกระดาษทำลอนให้เป็นลอนลูกฟูก
- การยึดชั้นลอนเข้ากับกระดาษผิว
- การทำให้แผ่นกระดาษลูกฟูกแห้ง
- การตัดแบ่งและทำรอยพับบนแผ่นกระดาษ
ก่อนเข้าสู่กระบวนการผลิต ผู้ปฏิบัติงานต้องเตรียมกระดาษผิวและกระดาษทำลอนให้มีสภาพเหมาะสมต่อการขึ้นรูปและการยึดติด เพราะคุณภาพของวัตถุดิบและสภาวะของกระดาษมีผลต่อความสมบูรณ์ของลอน แนวกาว และความเรียบของแผ่นสำเร็จรูป
น้ำหนักมาตรฐานของกระดาษที่นิยมใช้
กระดาษผิวและกระดาษทำลอนมีน้ำหนักมาตรฐาน หรือ Grammage หลายระดับ โดยเอกสารแสดงน้ำหนักที่ใช้กันทั่วไปดังนี้
กระดาษผิว Kraft/Test
- 95 กรัมต่อตารางเมตร
- 115 กรัมต่อตารางเมตร
- 125 กรัมต่อตารางเมตร
- 125 กรัมต่อตารางเมตร
- 170 กรัมต่อตารางเมตร
- 275 กรัมต่อตารางเมตร
- 400 กรัมต่อตารางเมตร เฉพาะ Kraft
กระดาษผิว Mottled/White
- 125 กรัมต่อตารางเมตร
- 140 กรัมต่อตารางเมตร
- 200 กรัมต่อตารางเมตร
- 140 กรัมต่อตารางเมตร
- 170 กรัมต่อตารางเมตร
- 200 กรัมต่อตารางเมตร
กระดาษทำลอน
- 90 กรัมต่อตารางเมตร
- 100 กรัมต่อตารางเมตร
- 127 กรัมต่อตารางเมตร
น้ำหนักมาตรฐานของกระดาษเป็นข้อมูลสำคัญสำหรับการกำหนดโครงสร้างแผ่น แต่สมรรถนะของแผ่นสำเร็จรูปยังขึ้นอยู่กับชนิดกระดาษ ชนิดลอน คุณภาพการขึ้นลอน และคุณภาพการยึดติดด้วย
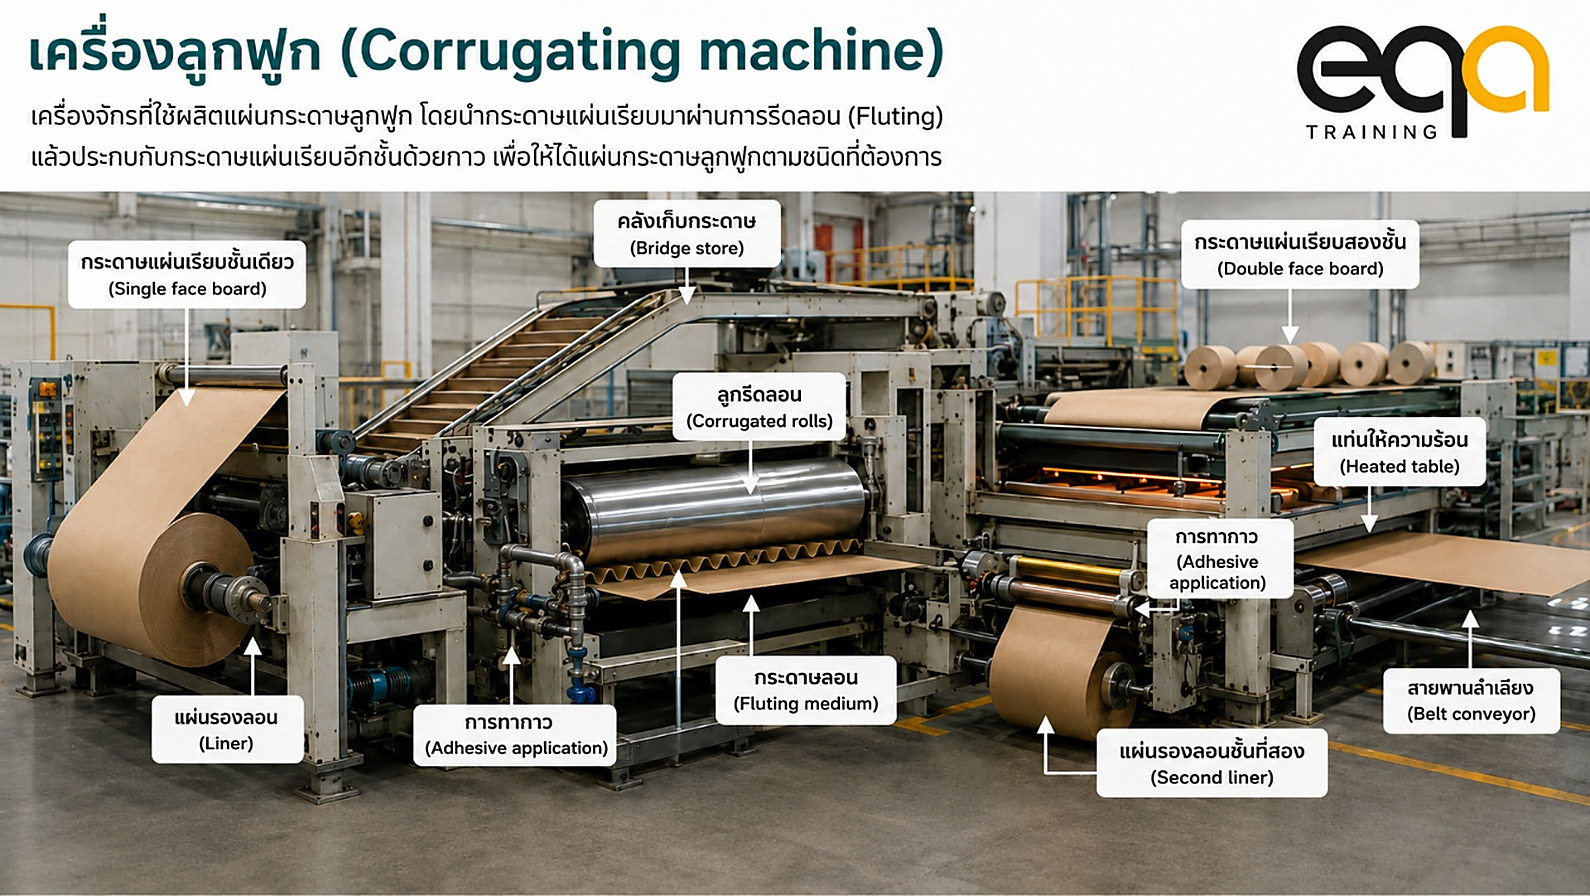
สถานี Single facer ทำหน้าที่อะไร?
สถานี Single facer ทำหน้าที่ขึ้นรูปกระดาษทำลอนและยึดชั้นลอนเข้ากับกระดาษผิวหนึ่งชั้น โดยกระดาษผิวชั้นแรกที่นำมาประกบมักเป็นกระดาษผิวในของกล่องสำเร็จรูป
วัสดุที่ออกจากสถานีนี้เรียกว่า
แผ่นลูกฟูกหน้าเดียว หรือ Single face board
โครงสร้างดังกล่าวประกอบด้วยกระดาษผิวหนึ่งชั้นและชั้นลอนหนึ่งชั้น ในขั้นตอนนี้วัสดุยังมีความยืดหยุ่นและยังไม่เป็นแผ่นลูกฟูกที่มีความแข็งตึงสมบูรณ์
การปรับสภาพกระดาษด้วยไอน้ำ
ในช่วงเริ่มต้นของกระบวนการ กระดาษผิวและกระดาษทำลอนจะได้รับการปรับสภาพล่วงหน้าด้วยไอน้ำ เพื่อทำให้กระดาษอ่อนตัวและเหมาะกับการแปรรูป
กระดาษทำลอนจะผ่านระหว่างลูกลอนขนาดใหญ่ ซึ่งพื้นผิวของลูกลอนได้รับการออกแบบให้ตรงกับรูปทรงและขนาดลอนที่ต้องการ
เครื่องจักรรุ่นเก่าใช้ชุดนิ้วประคองลอน หรือ Fingers เพื่อยึดกระดาษทำลอนให้อยู่ในตำแหน่งระหว่างกระบวนการขึ้นลอน ส่วนเครื่องจักรรุ่นใหม่ใช้แรงดูดสุญญากาศเพื่อประคองกระดาษแทน
การใช้สุญญากาศช่วยลดโอกาสเกิดรอยกดบนกระดาษและช่วยให้สมรรถนะด้านความต้านแรงกดดีขึ้น
การทากาวที่ยอดลอน
เมื่อกระดาษทำลอนผ่านการขึ้นรูปแล้ว กาวจะถูกทาลงบนยอดลอน หรือ Flute tips
กระดาษผิวจะถูกกดเข้ากับยอดลอน โดยใช้ความร้อนและแรงกดร่วมกันเพื่อยึดพื้นผิวทั้งสองเข้าด้วยกัน ในขั้นตอนนี้มักใช้แรงกดค่อนข้างสูงเพื่อให้เกิดการยึดติดที่แข็งแรง
อย่างไรก็ตาม แรงกดดังกล่าวอาจทำให้แนวกาวมองเห็นทะลุผ่านกระดาษผิวได้ กระดาษผิวที่ประกบในสถานี Single facer จึงมักถูกกำหนดให้เป็นกระดาษผิวในของกล่องสำเร็จรูป
Bridge หรือส่วนพักสะสมแบบสะพาน
หลังออกจากสถานี Single facer แผ่นลูกฟูกหน้าเดียวจะถูกส่งเข้าสู่ชุดสายพานที่เรียกว่า Bridge
วัสดุจะถูกพาดและสะสมเป็นลักษณะคลื่นซ้อนกันระหว่างเคลื่อนที่ไปยังสถานี Double backer
หน้าที่หลักของ Bridge คือแยกการทำงานระหว่างสถานี Single facer และ Double backer เพื่อรองรับ
- ความแตกต่างของความเร็วระหว่างสองสถานี
- การเปลี่ยนม้วนกระดาษ
- การสะสมแผ่นลูกฟูกหน้าเดียวระหว่างกระบวนการ
Bridge จึงไม่ได้เป็นเพียงส่วนลำเลียง แต่เป็นส่วนที่ช่วยให้เครื่องจักรแต่ละช่วงสามารถทำงานต่อเนื่องได้ แม้ความเร็วหรือจังหวะการทำงานจะแตกต่างกัน
สถานี Double backer ทำหน้าที่อะไร?
ที่สถานี Double backer กาวจะถูกทาลงบนยอดลอนอีกด้านหนึ่งของกระดาษทำลอน จากนั้นจึงประกบกระดาษผิวนอกเข้ากับชั้นลอน
เมื่อกระดาษผิวถูกประกบทั้งสองด้าน จะได้แผ่นกระดาษลูกฟูกสองหน้า หรือ Double face board
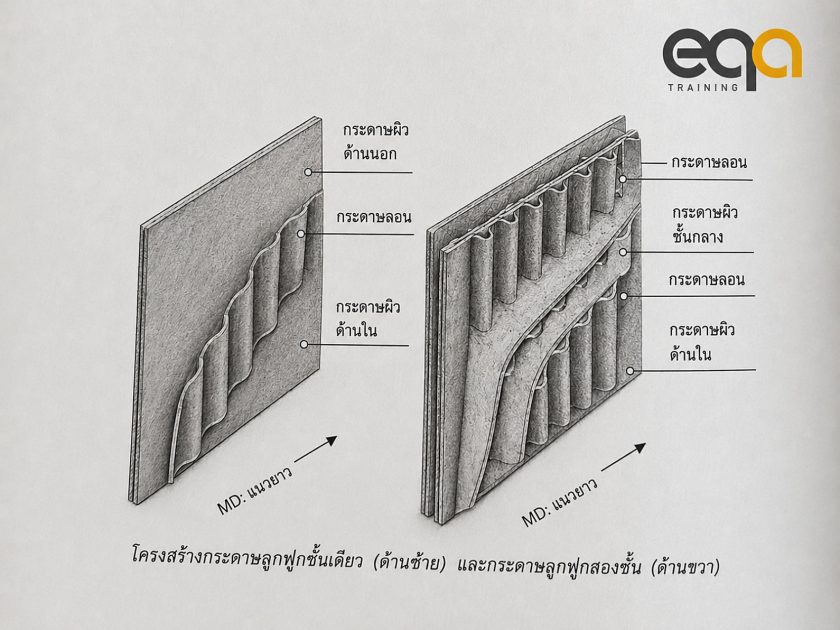
เครื่อง Corrugator โดยทั่วไปอาจมีชุด Single facer มากกว่าหนึ่งชุด ทำให้สามารถนำชั้นกระดาษเพิ่มเติมมาประกอบรวมกันที่ Double backer เพื่อผลิตโครงสร้าง เช่น
- กระดาษลูกฟูกหนึ่งลอน หรือ Single wall
- กระดาษลูกฟูกสองลอน หรือ Double wall
- กระดาษลูกฟูกสามลอน หรือ Triple wall
การให้ความร้อนขั้นสุดท้ายและการทำให้เย็น
เมื่อประกอบกระดาษผิวครบทั้งสองด้านแล้ว แผ่นกระดาษลูกฟูกจะมีความแข็งตึงมากขึ้น
แผ่นจะถูกส่งผ่านระหว่างสายพานแบนยาวสองชุด เพื่อให้ความร้อนขั้นสุดท้ายและทำให้เย็นลง กระบวนการนี้ช่วยให้กาวเกิดการยึดติดและทำให้แผ่นอยู่ในสภาพพร้อมเข้าสู่ขั้นตอนตัดแบ่ง
หลังจากนั้นจึงดำเนินการดังนี้
- ตัดแต่งขอบแผ่น
- ตัดแบ่งตามความกว้างที่กำหนด
- ตัดตามความยาวที่ต้องการ
- ทำรอยพับตามแนวฝาปิด
- จัดเรียงแผ่นสำเร็จรูปเพื่อรอการแปรรูปหรือประกอบกล่อง
การทำรอยพับของแผ่นกระดาษลูกฟูก
การทำรอยพับ หรือ Scoring เป็นการกดแนวลงบนแผ่นกระดาษลูกฟูก เพื่อให้พับขึ้นรูปเป็นตัวกล่องและฝาปิดได้ตามตำแหน่งที่ออกแบบไว้
รูปแบบการทำรอยพับขึ้นอยู่กับการออกแบบกล่อง โดยเริ่มจากรอยพับตามแนวฝาปิดด้านบนและด้านล่าง ซึ่งเรียกว่า Reverse scores
รอยพับแบบสามจุด
รอยพับแบบสามจุด หรือ Three-point score ใช้ในกรณีที่ฝาปิดกล่องถูกพับไปในทิศทางเดียวเพื่อปิดกล่อง
รอยพับแบบเยื้องจุดต่อจุด
รอยพับแบบ Off-set point-to-point score ใช้กับการพับฝาที่มีลักษณะใกล้เคียงกัน โดยตำแหน่งแรงกดของลูกทำรอยพับจะเยื้องกัน
รอยพับแบบห้าจุด
หากฝาปิดต้องถูกพับออกด้านนอกก่อน รูปแบบการพับอาจทำให้เกิดแนวแตกไม่สม่ำเสมอ โดยเฉพาะเมื่อใช้กระดาษที่มีน้ำหนักสูง ในกรณีดังกล่าวนิยมใช้ รอยพับแบบห้าจุด หรือ Five-point score เพื่อให้เกิดแนวพับที่เหมาะสมกว่า
วิธีประกอบรอยต่อกล่องกระดาษลูกฟูก
รอยต่อของกล่องสามารถประกอบได้หลายวิธี ได้แก่
- การติดกาว
- การติดเทป
- การเย็บลวด
- การเย็บด้วยลวดแบบ Stitching
การติดกาว
การติดกาวเป็นกระบวนการที่ค่อนข้างง่าย รวดเร็ว และให้รอยต่อที่แข็งแรง จึงเป็นวิธีประกอบรอยต่อที่ใช้กันมากที่สุด
ในบางกรณีสามารถใช้การติดกาวสองแนว หรือ Double gluing เพื่อเสริมความแข็งแรงบริเวณมุมกล่อง
การติดเทปและการเย็บลวด
การติดเทป การเย็บลวด และการเย็บแบบ Stitching เป็นกระบวนการกึ่งอัตโนมัติที่ทำงานช้ากว่าการติดกาว
การเย็บลวดมักใช้กับ
- กล่องกระดาษลูกฟูกสามลอน
- แผ่นที่ผ่านการเคลือบแวกซ์
- วัสดุที่ไม่เหมาะกับการติดกาวตามปกติ
การติดเทปใช้กับกล่องขนาดใหญ่ที่ไม่สามารถป้อนผ่านเครื่องติดกาวได้ หรือใช้ในกรณีที่ไม่ต้องการให้แถบกาวเกิดการเกยซ้อน
ค่าความคลาดเคลื่อนของแผ่นที่ทำรอยพับและเซาะร่อง
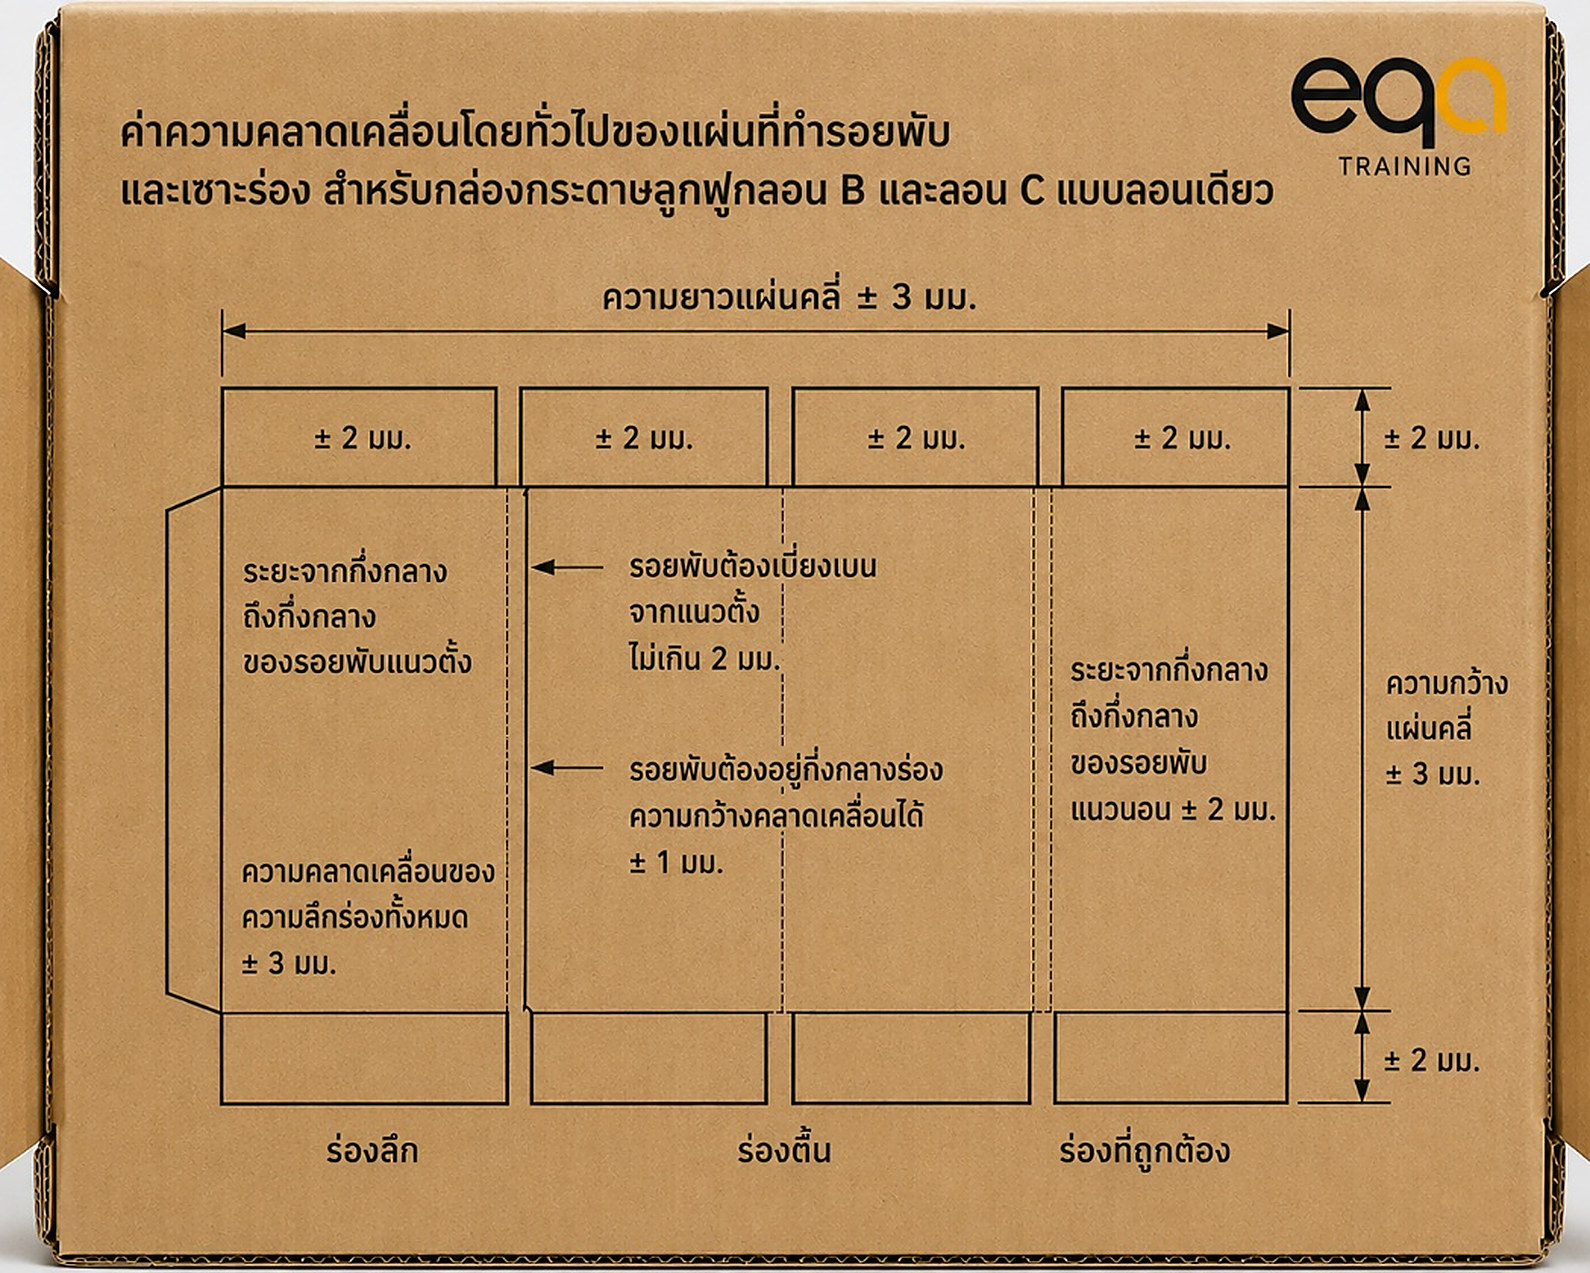
ภาพแสดงตัวอย่างร่องสามลักษณะ ได้แก่
- ร่องลึกเกินไป
- ร่องตื้นเกินไป
- ร่องที่ถูกต้อง
การควบคุมความลึกร่องและตำแหน่งรอยพับมีผลต่อการพับขึ้นรูป หากร่องลึกหรือตื้นเกินไป หรือรอยพับไม่อยู่กึ่งกลางร่อง ฝาปิดอาจพับได้ไม่ตรงตามแบบ
ช่องว่างรอยต่อของกล่องลอน B และลอน C
เมื่อประกอบกล่องกระดาษลูกฟูกหนึ่งลอน ต้องควบคุมช่องว่างของรอยต่อ หรือ Gap โดยเอกสารระบุค่าดังนี้
| ระดับช่องว่าง | ลอน B | ลอน C |
|---|---|---|
| ต่ำสุด | 1.5 มม. | 1.5 มม. |
| เหมาะสม | 4.5 มม. | 5.5 มม. |
| สูงสุด | 7.5 มม. | 9.5 มม. |
การวัดช่องว่างต้องวัดในตำแหน่งที่รอยต่อกล่องอยู่ใกล้กันตามภาพอ้างอิง
ช่องว่างที่ต่ำกว่าหรือสูงกว่าค่าที่กำหนดอาจแสดงถึงความคลาดเคลื่อนของขนาดแผ่น การทำรอยพับ การเซาะร่อง หรือการประกอบรอยต่อ
กล่องไม่เป็นฉากและรอยต่อแบบหางปลา
รอยต่อกล่องอาจเกิดลักษณะไม่เป็นฉาก หรือ Out-of-square และอาจเกิดรอยต่อแบบหางปลา ซึ่งเรียกว่า Fishtail หรือ U joint
การตรวจสอบทำได้โดยวัด
- การเยื้องแนวของรอยต่อ
- ผลต่างระหว่างช่องว่างด้านบนกับช่องว่างด้านล่าง
ผลต่างสูงสุดที่ยอมรับได้คือ 3 มิลลิเมตร หากผลต่างเกินค่าดังกล่าว กล่องอาจมีรูปทรงไม่เป็นฉาก ส่งผลต่อการพับ การปิดฝา และการขึ้นรูปเป็นกล่องสำเร็จรูป
การซ้อนเกยของรอยต่อ
การซ้อนเกย หรือ Overlap เกิดขึ้นเมื่อขอบของแผ่นที่รอยต่อเคลื่อนซ้อนทับกัน
- ไม่ยอมรับการซ้อนเกย ไม่ว่าจะเกิดขึ้นในปริมาณเท่าใด
การตรวจสอบทำโดยวัดบริเวณรอยต่อที่เกิดการซ้อนทับ หากพบการเกยซ้อนถือว่าไม่เป็นไปตามเกณฑ์ที่กำหนด
การควบคุมแถบกาว
แถบกาว หรือ Glue tab เป็นส่วนของแผ่นคลี่ที่ใช้ติดยึดผนังกล่องเข้าด้วยกัน
ข้อกำหนดในเอกสารระบุว่า
- ความกว้างต่ำสุดที่ยอมรับได้ของแถบกาวคือ 27 มิลลิเมตร
- ตัวอย่างในภาพแสดงพื้นที่แถบกาวกว้าง 32 มิลลิเมตร
- แถบกาวที่ยื่นเลยรอยพับแนวนอนด้านตัวผู้มากกว่า 1.5 มิลลิเมตร ไม่สามารถยอมรับได้
แถบกาวที่ยื่นเกินแนวรอยพับจะขัดขวางการพับแบบขั้น หรือ Step folding และอาจทำให้กล่องไม่เป็นฉาก
การใช้เทปเสริมแรง
เทปชนิดไวต่อแรงกดและเทปกระตุ้นด้วยความร้อนถูกนำมาใช้แทนเทปทากาวมากขึ้น เนื่องจากนำไปใช้งานได้ง่ายกว่า เทปยังใช้ในกระบวนการผลิตเพื่อวัตถุประสงค์อื่น ได้แก่
- เสริมความแข็งแรงให้กล่อง
- เสริมบริเวณช่องจับสำหรับการยกถือ
- ทำแนวฉีกเปิดง่าย
- เปลี่ยนบรรจุภัณฑ์ RRP จากกล่องให้เป็นถาด
- ช่วยให้จัดเรียงสินค้าบนชั้นวางได้ง่ายขึ้น
การติดเทปดังกล่าวสามารถทำได้เฉพาะตามทิศทางการเดินเครื่องของ Corrugator เท่านั้น
รหัสและรูปแบบกล่องกระดาษลูกฟูกที่ใช้กันทั่วไป
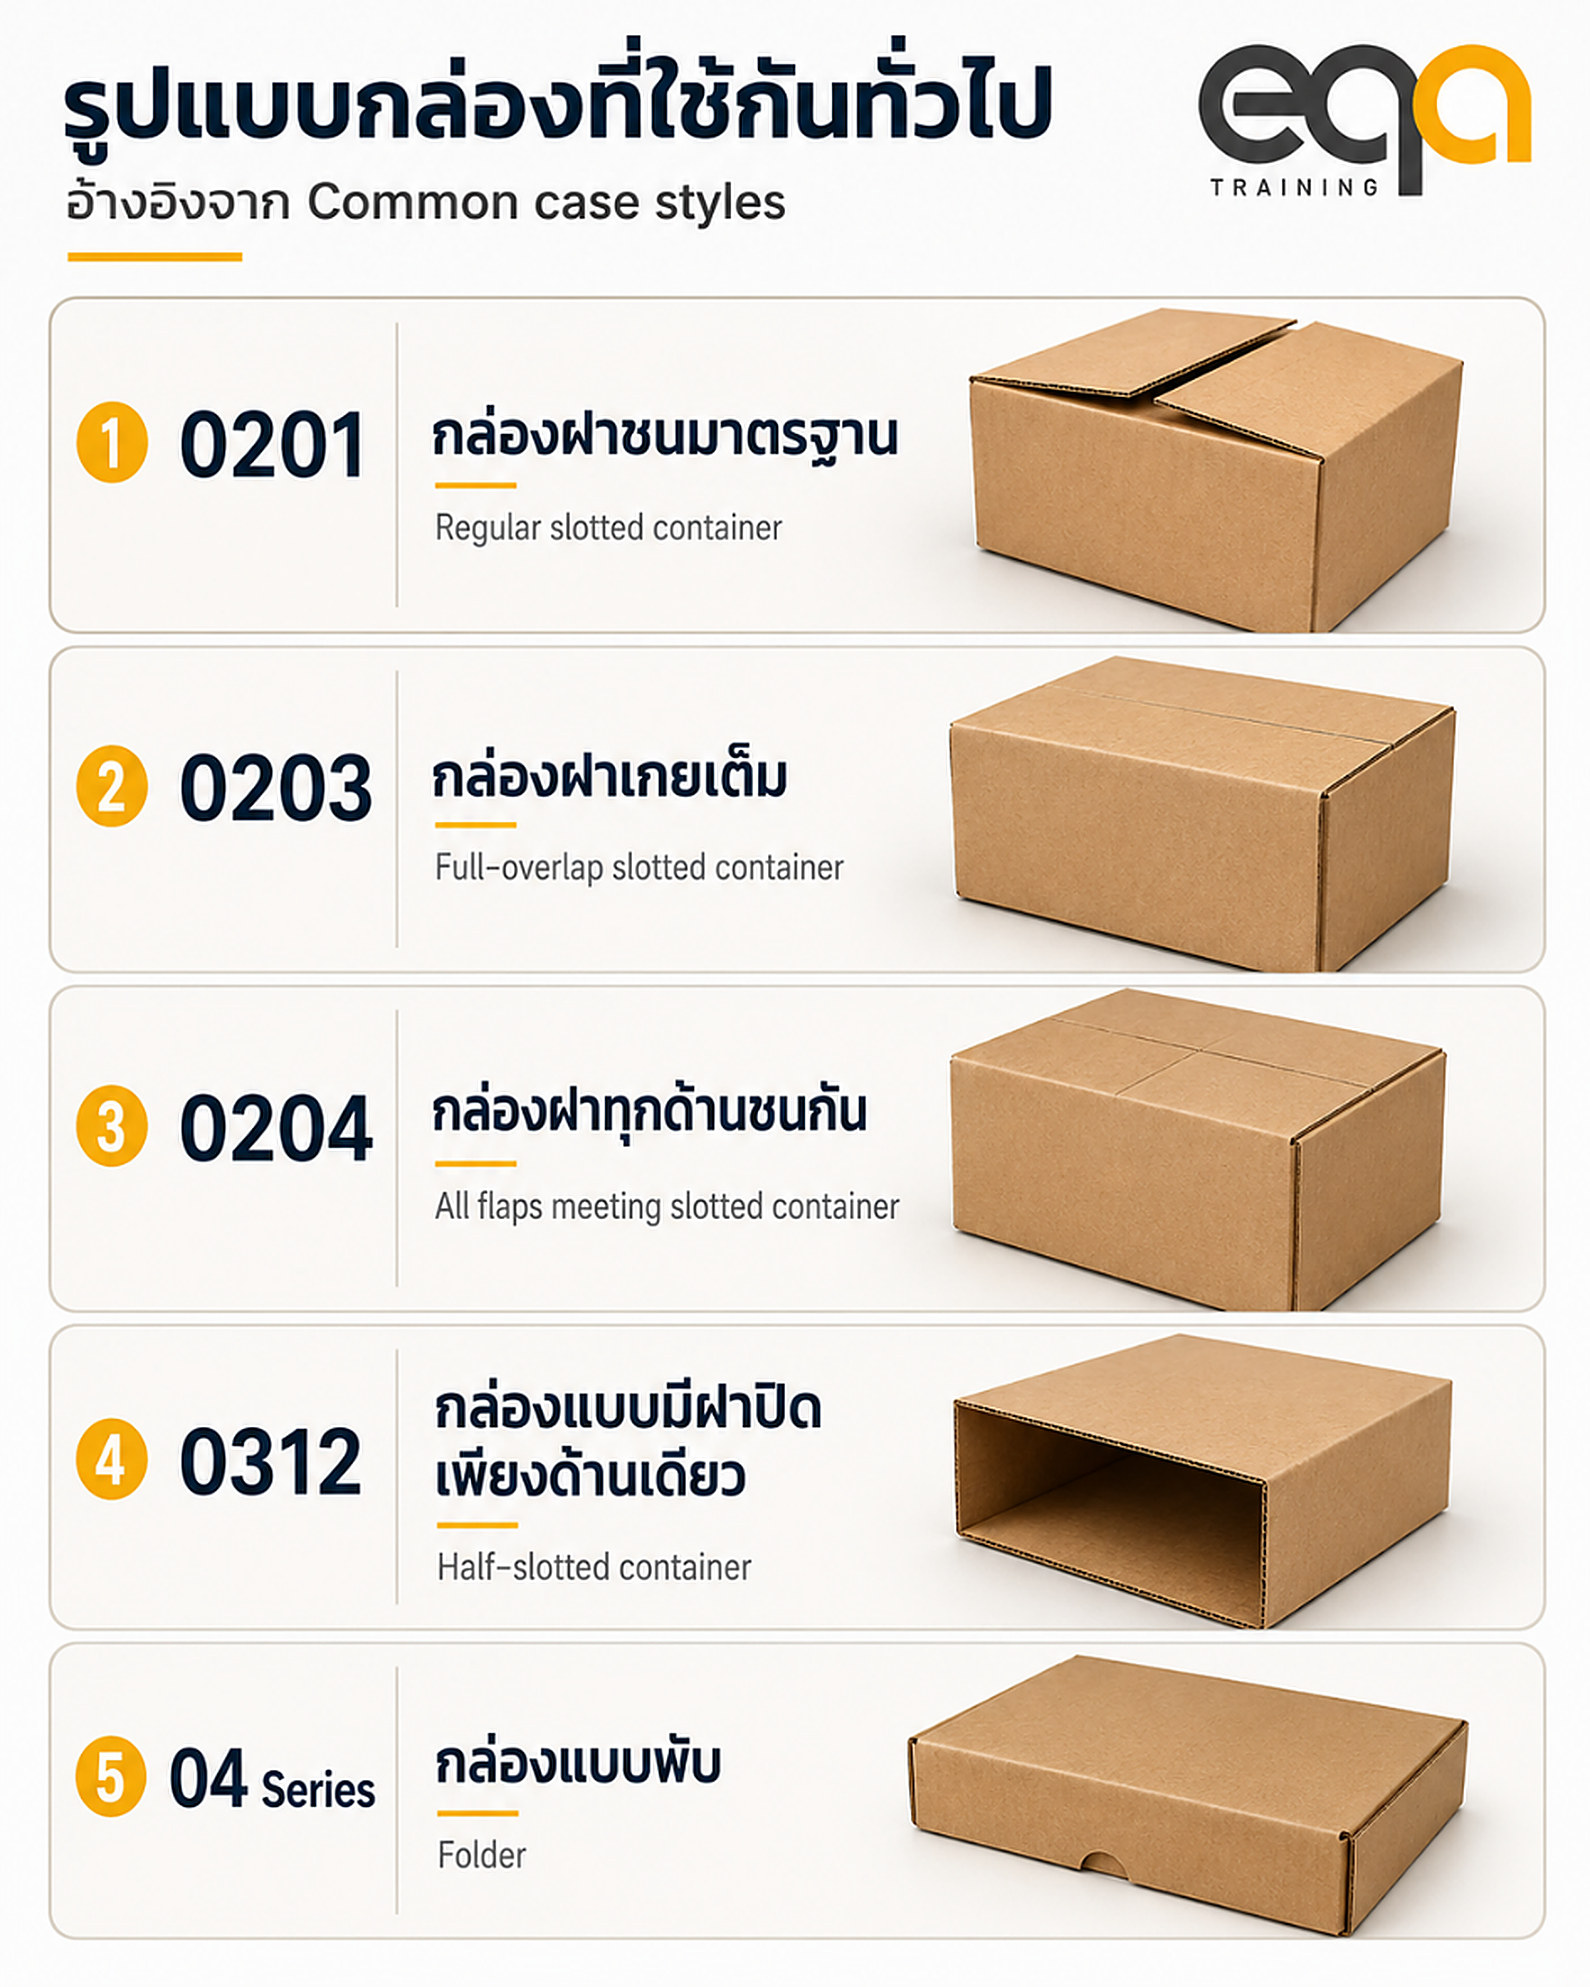
รหัสเหล่านี้ใช้สำหรับระบุโครงสร้างกล่องและช่วยให้ผู้ผลิต นักออกแบบ และลูกค้าสื่อสารรูปแบบบรรจุภัณฑ์ได้ตรงกัน
การไดคัทกล่องกระดาษลูกฟูก
กล่องที่มีรูปแบบซับซ้อน เช่น มีแนวตัดหรือรอยพับเป็นมุมและเส้นโค้ง ต้องใช้กระบวนการไดคัท
เครื่องไดคัทอาจเป็น
เครื่องไดคัทแบบแท่นราบ
ให้ความแม่นยำสูงกว่า เหมาะกับงานที่ต้องการตำแหน่งตัดและรอยพับที่ละเอียด
เครื่องไดคัทแบบหมุน
ทำงานได้เร็วกว่า เหมาะกับการผลิตที่ต้องการความเร็วสูง
รอยพับจะถูกกดลงบนแผ่นด้วยใบทำรอยพับ หรือ Scoring rule ส่วนแม่พิมพ์สามารถออกแบบเป็นพิเศษเพื่อเพิ่มคุณลักษณะเฉพาะของกล่องได้
กล่องไดคัทจึงมีต้นทุนสูงกว่ากล่องแบบฝาชนมาตรฐาน อย่างไรก็ตาม กระบวนการไดคัทอาจกดลอนให้แบนและทำให้ความต้านแรงกดลดลงได้
จุดสำคัญในการควบคุมกระบวนการผลิตกล่องลูกฟูก
จุดที่ผู้ควบคุมเครื่องและฝ่ายคุณภาพควรให้ความสำคัญ ได้แก่
- การปรับสภาพกระดาษผิวและกระดาษทำลอน
- รูปทรงและความสมบูรณ์ของลอน
- การทากาวตรงยอดลอน
- แรงกดและความร้อนในการประกบ
- การทำงานของ Bridge ระหว่าง Single facer กับ Double backer
- การอบยึดติดและการทำให้เย็น
- ขนาดความกว้างและความยาวของแผ่น
- ตำแหน่งรอยพับและความลึกร่อง
- ช่องว่างของรอยต่อ
- การไม่เป็นฉากและลักษณะหางปลา
- การซ้อนเกยของรอยต่อ
- ความกว้างและตำแหน่งของแถบกาว
- ผลกระทบจากการไดคัทต่อโครงสร้างลอน
สรุปความรู้เรื่องกระดาษลูกฟูก ตอนที่ 3
การผลิตแผ่นกระดาษลูกฟูกเริ่มจากการปรับสภาพกระดาษผิวและกระดาษทำลอน จากนั้นจึงขึ้นลอนและประกบกระดาษผิวชั้นแรกที่สถานี Single facer ก่อนส่งผ่าน Bridge ไปยังสถานี Double backer เพื่อประกบกระดาษผิวนอก
แผ่นที่ประกอบสมบูรณ์จะผ่านการให้ความร้อน การทำให้เย็น การตัดแต่ง การตัดแบ่ง และการทำรอยพับ ก่อนเข้าสู่การแปรรูปเป็นกล่อง
คุณภาพกล่องสำเร็จรูปขึ้นอยู่กับการควบคุมทั้งขนาดแผ่น รอยพับ ร่องสล็อต ช่องว่างรอยต่อ การไม่เป็นฉาก การซ้อนเกย และแถบกาว ส่วนงานที่มีรูปทรงซับซ้อนต้องใช้กระบวนการไดคัท ซึ่งอาจมีผลทำให้ลอนถูกกดแบนและลดความต้านแรงกดของแผ่นได้
ตอนต่อไป: รูปแบบกล่องกระดาษลูกฟูกชนิดต่าง ๆ และหลักการเลือกโครงสร้างกล่องให้เหมาะกับผลิตภัณฑ์
อยากให้ทีมผลิตและ QC อ่านค่าความคลาดเคลื่อนของกล่องลูกฟูกได้ถูกต้อง?
Equal Assurance (Thailand) Ltd. เป็น BRCGS Approved Training Partner ให้บริการฝึกอบรมมาตรฐาน BRCGS Packaging Materials และหลักสูตรระบบคุณภาพสำหรับโรงงานบรรจุภัณฑ์
บทความที่เกี่ยวข้อง: ความรู้เรื่องกระดาษลูกฟูก ตอนที่ 4: รูปแบบกล่อง RSC กล่องไดคัท และการกำหนดขนาดกล่อง · ความรู้เรื่องกระดาษลูกฟูก ตอนที่ 2: กระดาษผิว กระดาษทำลอน และคุณสมบัติของลอนแต่ละชนิด · ความรู้เรื่องกระดาษลูกฟูก ตอนที่ 1: โครงสร้าง Single-wall และ Double-wall · เตรียมโรงงานให้พร้อมสำหรับการตรวจ BRCGS Packaging Materials · คลังบทความทั้งหมด
 ความรู้เรื่องกระดาษลูกฟูก ตอนที่ 6: การทดสอบแผ่นและกล่องด้วย ECT, BCT, Burst และ Cobb
 ความรู้เรื่องกระดาษลูกฟูก ตอนที่ 5: Fitments ชิ้นส่วนเสริมในกล่อง ค่าเผื่อรอยพับ และงานพิมพ์
 ความรู้เรื่องกระดาษลูกฟูก ตอนที่ 4: รูปแบบกล่อง RSC 0201 0203 0204 กล่องไดคัท และการกำหนดขนาดกล่อง
 ความรู้เรื่องกระดาษลูกฟูก ตอนที่ 2: กระดาษผิว กระดาษทำลอน และคุณสมบัติของลอนแต่ละชนิด
 กระดาษลูกฟูกคืออะไร? ตอนที่ 1: รู้จักโครงสร้าง Single-wall และ Double-wall
 คู่มือจัดทำ BOM และ Specification ตาม BRCGS Packaging Issue 7 ข้อ 5.4.4 | ตัวอย่างโรงงาน Carton