
การออกแบบกล่องกระดาษลูกฟูกให้ใช้งานได้จริง ไม่ได้พิจารณาเฉพาะชนิดลอน น้ำหนักกระดาษ หรือขนาดกล่องเท่านั้น แต่ต้องพิจารณาชิ้นส่วนเสริมภายในกล่อง วิธีกำหนดขนาด ค่าเผื่อรอยพับ และวิธีพิมพ์ร่วมกันด้วย รายละเอียดเหล่านี้มีผลโดยตรงต่อความพอดีของสินค้า ความแข็งแรงในการเรียงซ้อน ความเป็นฉากของกล่อง และประสิทธิภาพของกระบวนการผลิต
ความรู้เรื่องกระดาษลูกฟูก ตอนที่ 5 อธิบายหลักการสำคัญด้วยศัพท์ที่ใช้จริงในอุตสาหกรรมกล่องกระดาษลูกฟูก ตั้งแต่ ชิ้นส่วนเสริมภายในกล่อง (Fitments) การกำหนดขนาดด้วยมิติภายใน ค่าเผื่อรอยพับ ไปจนถึงระบบงานพิมพ์ พร้อมแยกให้ชัดเจนระหว่างค่าที่ใช้เป็นแนวทางกับค่าที่ต้องยืนยันจากการทดลองจริงในโรงงาน
เนื้อหาเหมาะสำหรับฝ่ายออกแบบบรรจุภัณฑ์ ฝ่ายผลิต ฝ่ายควบคุมคุณภาพ และผู้ที่ต้องสื่อสารสเปกกล่องกับโรงงานผลิต
ตอนก่อนหน้าอธิบายรูปแบบกล่องและรหัสกล่องไว้แล้วใน ความรู้เรื่องกระดาษลูกฟูก ตอนที่ 4: รูปแบบกล่อง RSC 0201 0203 0204 กล่องไดคัท และการกำหนดขนาดกล่อง
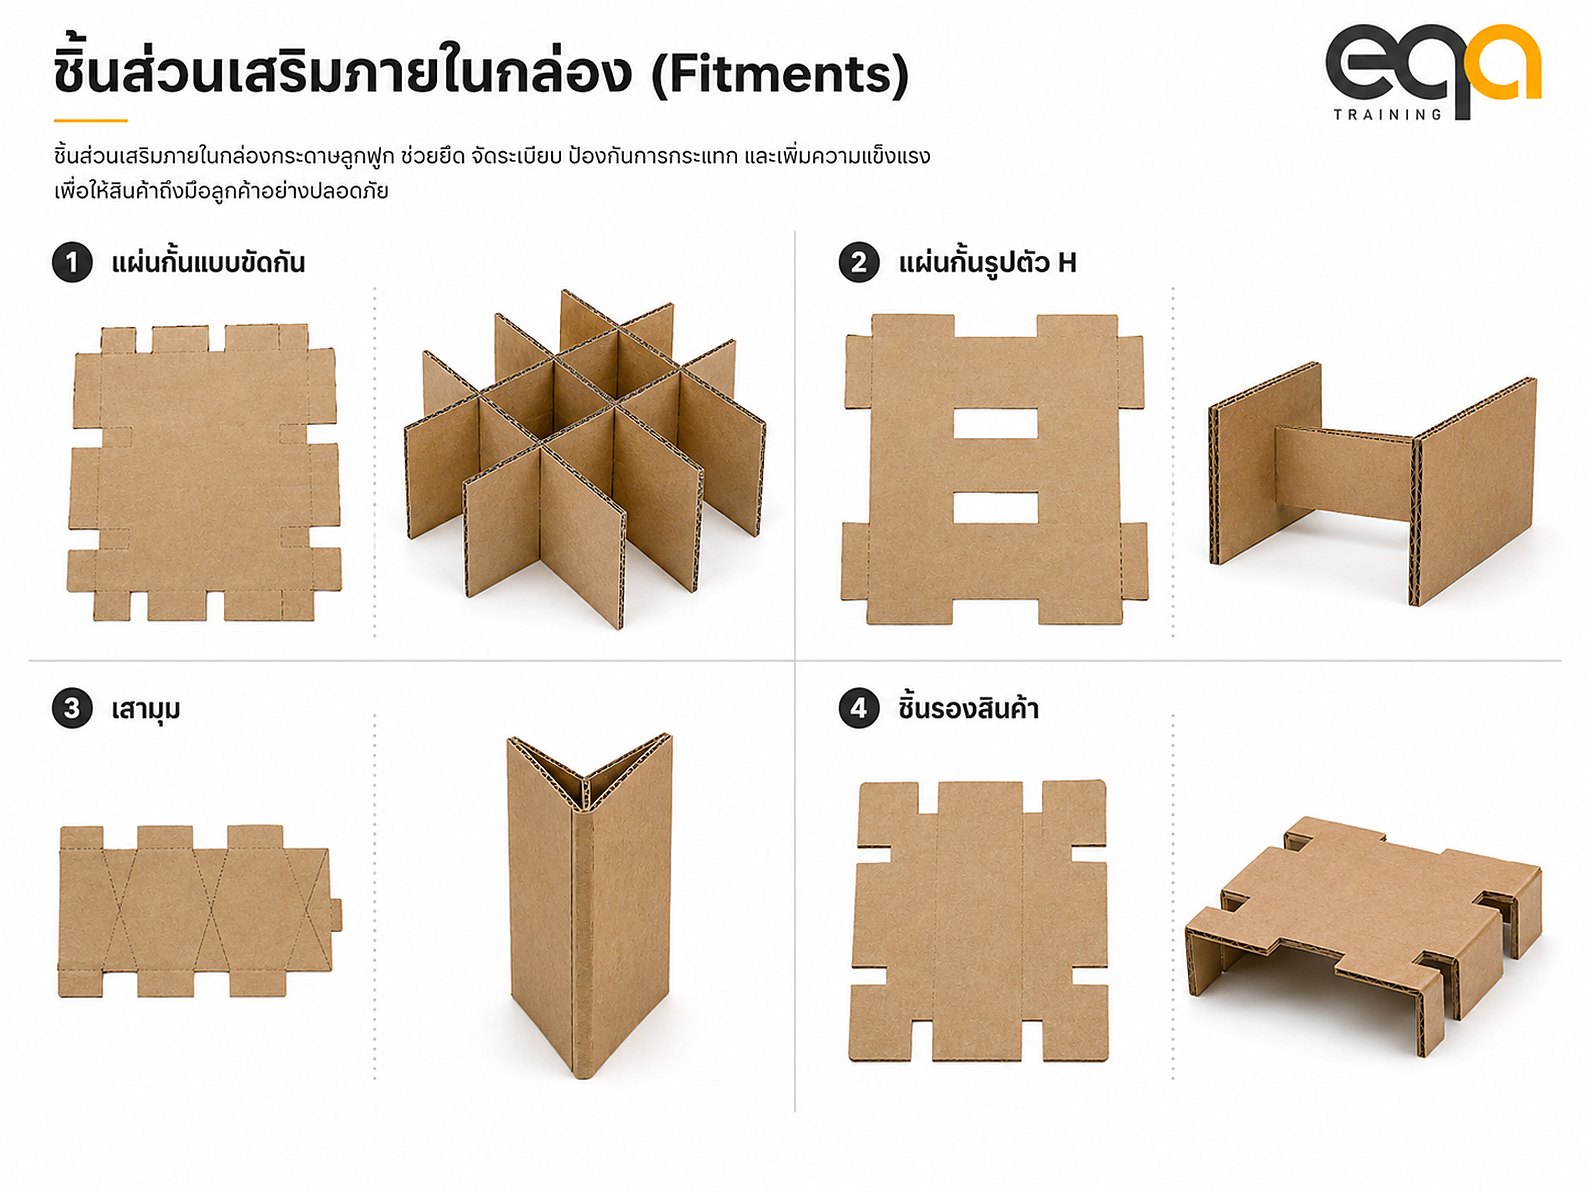
ชิ้นส่วนเสริมภายในกล่อง หรือ Fitments คืออะไร?
ชิ้นส่วนเสริมภายในกล่อง (Fitments) คือชิ้นส่วนที่ติดตั้งเพิ่มเติมภายในกล่อง เพื่อทำหน้าที่จัดตำแหน่ง แยก รองรับ หรือเสริมความแข็งแรงให้กับสินค้าและตัวกล่อง
ในบริบทของโรงงานกล่องลูกฟูก คำว่า Fitments ไม่ควรแปลว่า “อุปกรณ์ติดตั้ง” เพราะทำให้เข้าใจคลาดเคลื่อน คำที่เหมาะสมกว่าคือ ชิ้นส่วนเสริมภายในกล่อง
หน้าที่ของ Fitments
- แบ่งสินค้าภายในออกเป็นช่อง
- ป้องกันสินค้าแต่ละชิ้นกระทบกัน
- ลดการเคลื่อนตัวระหว่างการขนส่ง
- รองรับน้ำหนักเฉพาะตำแหน่ง
- กระจายแรงจากสินค้าไปยังฐานและผนังกล่อง
- เพิ่มความแข็งแรงบริเวณมุมหรือแนวรับแรง
- ช่วยรักษาตำแหน่งสินค้าให้ตรงตามแบบบรรจุ
- ลดความจำเป็นในการใช้วัสดุกันกระแทกประเภทอื่น
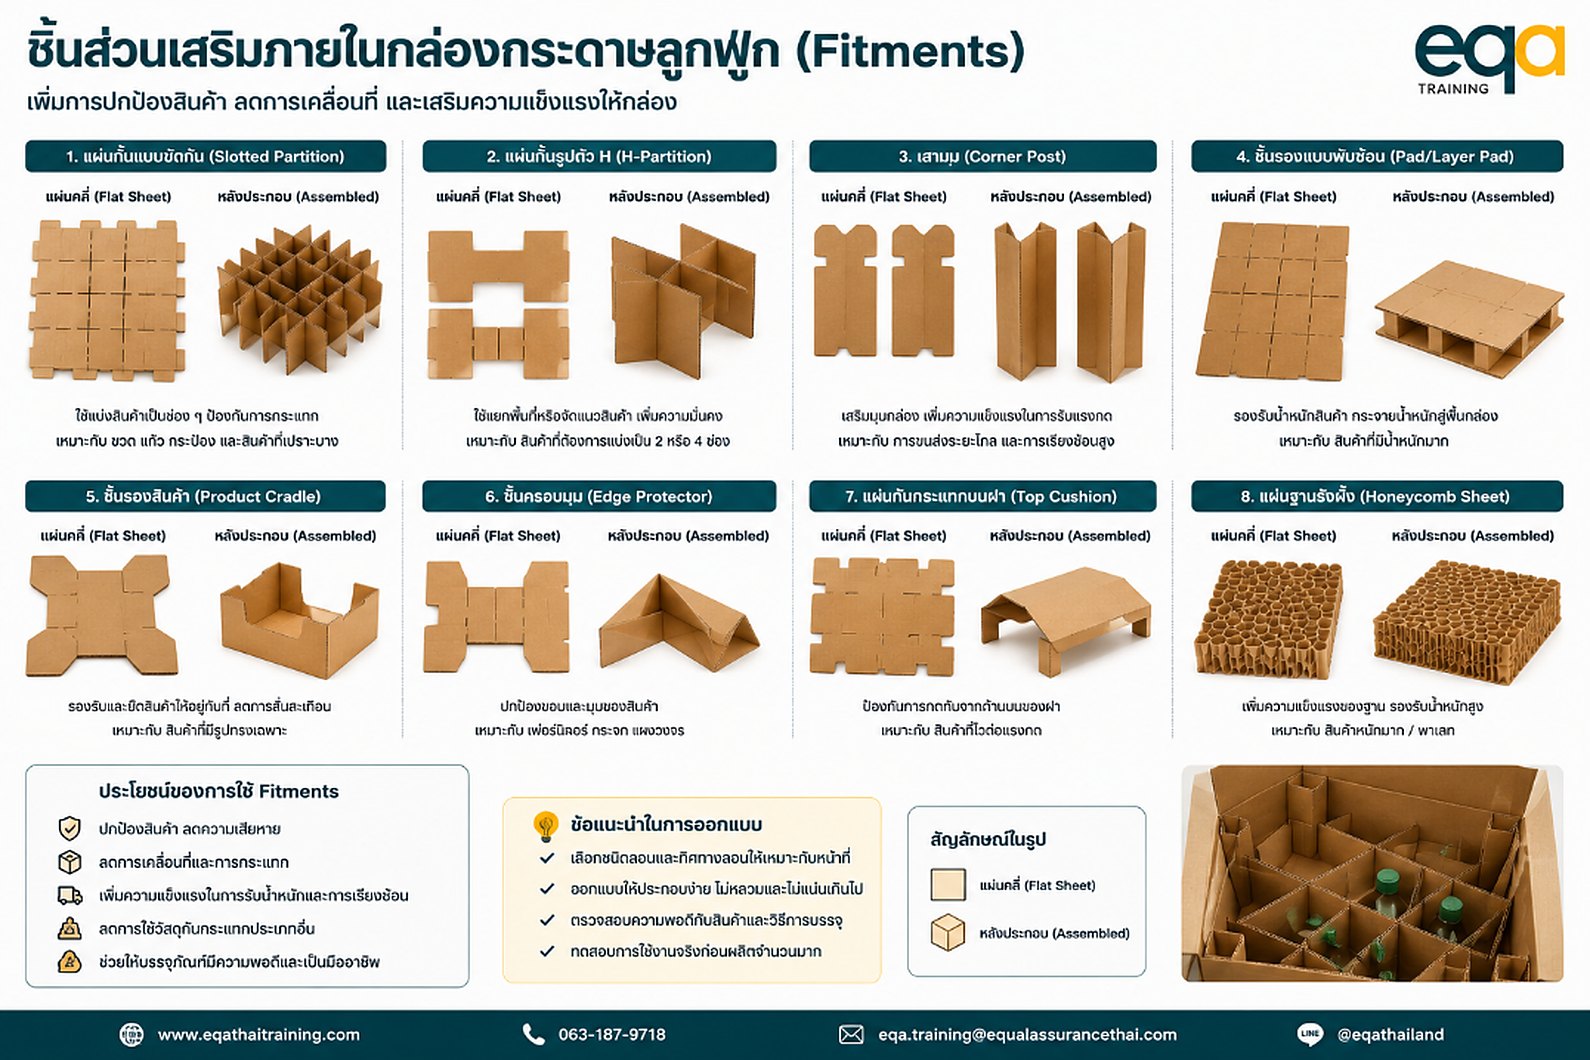
รูปแบบ Fitments ที่ใช้ในโรงงานกล่องลูกฟูก
แผ่นกั้นแบบขัดกัน
แผ่นกั้นแบบขัดกันผลิตจากแผ่นกระดาษที่เซาะร่องไว้ แล้วนำมาสอดประกอบตั้งฉากกันจนเกิดเป็นช่องบรรจุหลายช่อง เหมาะสำหรับสินค้า เช่น
- ขวดแก้ว
- กระป๋อง
- ภาชนะเปราะบาง
- ชิ้นส่วนอุตสาหกรรม
- สินค้าที่ต้องแยกไม่ให้สัมผัสกัน
จุดควบคุมสำคัญคือ ความกว้างและความลึกของร่องขัด หากร่องแคบเกินไป จะประกอบยากและทำให้แผ่นกั้นโก่ง หากร่องกว้างเกินไป ชิ้นส่วนจะหลวมและไม่สามารถรักษารูปทรงหรือระยะห่างของสินค้าได้
แผ่นกั้นรูปตัว H
แผ่นกั้นรูปตัว H ใช้แบ่งพื้นที่ภายในและเพิ่มแนวรับแรงในกล่อง สามารถผลิตเป็นชิ้นเดียวพับขึ้นรูป หรือประกอบจากหลายชิ้นก็ได้ เหมาะกับงานที่ต้องการ
- แบ่งสินค้าออกเป็นกลุ่ม
- รักษาระยะห่างระหว่างสินค้า
- เพิ่มความมั่นคงภายในกล่อง
- เสริมการรับแรงบริเวณกึ่งกลางกล่อง
เสามุม
เสามุม (Corner Post) เป็นชิ้นส่วนที่ใช้เสริมบริเวณมุมกล่อง ซึ่งเป็นตำแหน่งสำคัญในการรับแรงกดจากการเรียงซ้อน เสามุมที่ออกแบบและจัดทิศทางลอนอย่างเหมาะสมช่วย
- ลดการยุบตัวบริเวณมุม
- เพิ่มความต้านแรงกดในแนวดิ่ง
- ลดการโป่งของผนังกล่อง
- รักษารูปทรงกล่องระหว่างจัดเก็บและขนส่ง
ทิศทางลอนของเสามุมต้องสัมพันธ์กับทิศทางแรงที่ต้องรับ ไม่ควรเลือกจากรูปทรงเพียงอย่างเดียว
ชิ้นรองสินค้า
ชิ้นรองสินค้าอาจพับซ้อนหลายชั้น หรือออกแบบเป็นโครงสร้างช่อง เพื่อรองรับน้ำหนัก กระจายแรง หรือยกสินค้าให้อยู่ในระดับที่ต้องการ
ตำแหน่งของชิ้นรองต้องตรงกับจุดถ่ายน้ำหนักจริงของสินค้า หากรองรับผิดตำแหน่ง อาจทำให้สินค้าเอียง กล่องเสียรูป หรือเกิดความเสียหายระหว่างขนส่ง
กล่องประกอบหลายชิ้นส่วน หรือ Multi-component Case
กล่องประกอบหลายชิ้นส่วน (Multi-component Case) คือกล่องที่ประกอบจากชิ้นงานหลายชิ้น แทนการขึ้นรูปจากแผ่นเดียว โครงสร้างอาจประกอบด้วย
- แผงตัวกล่อง
- แผงหัวท้าย
- แผ่นฐาน
- ฝาครอบ
- เสามุม
- แผ่นกั้น
- ชิ้นรองสินค้า
- ชิ้นส่วนเสริมแรงเฉพาะตำแหน่ง
ข้อดีสำคัญคือสามารถเลือก เกรดกระดาษ ความหนา และทิศทางลอน ของแต่ละชิ้นให้เหมาะกับหน้าที่ได้ ตัวอย่างเช่น
| ชิ้นส่วน | หน้าที่หลัก |
|---|---|
| แผ่นฐาน | รองรับและกระจายน้ำหนัก |
| แผงหัวท้าย | รับแรงกดและรักษารูปทรง |
| เสามุม | รับแรงกดในแนวดิ่ง |
| แผ่นกั้น | แยกและประคองสินค้า |
| ฝาครอบ | ปิดและป้องกันด้านบน |
การแยกชิ้นส่วนยังช่วยให้เพิ่มความแข็งแรงเฉพาะจุดได้ โดยไม่จำเป็นต้องเพิ่มน้ำหนักกระดาษทั้งกล่อง
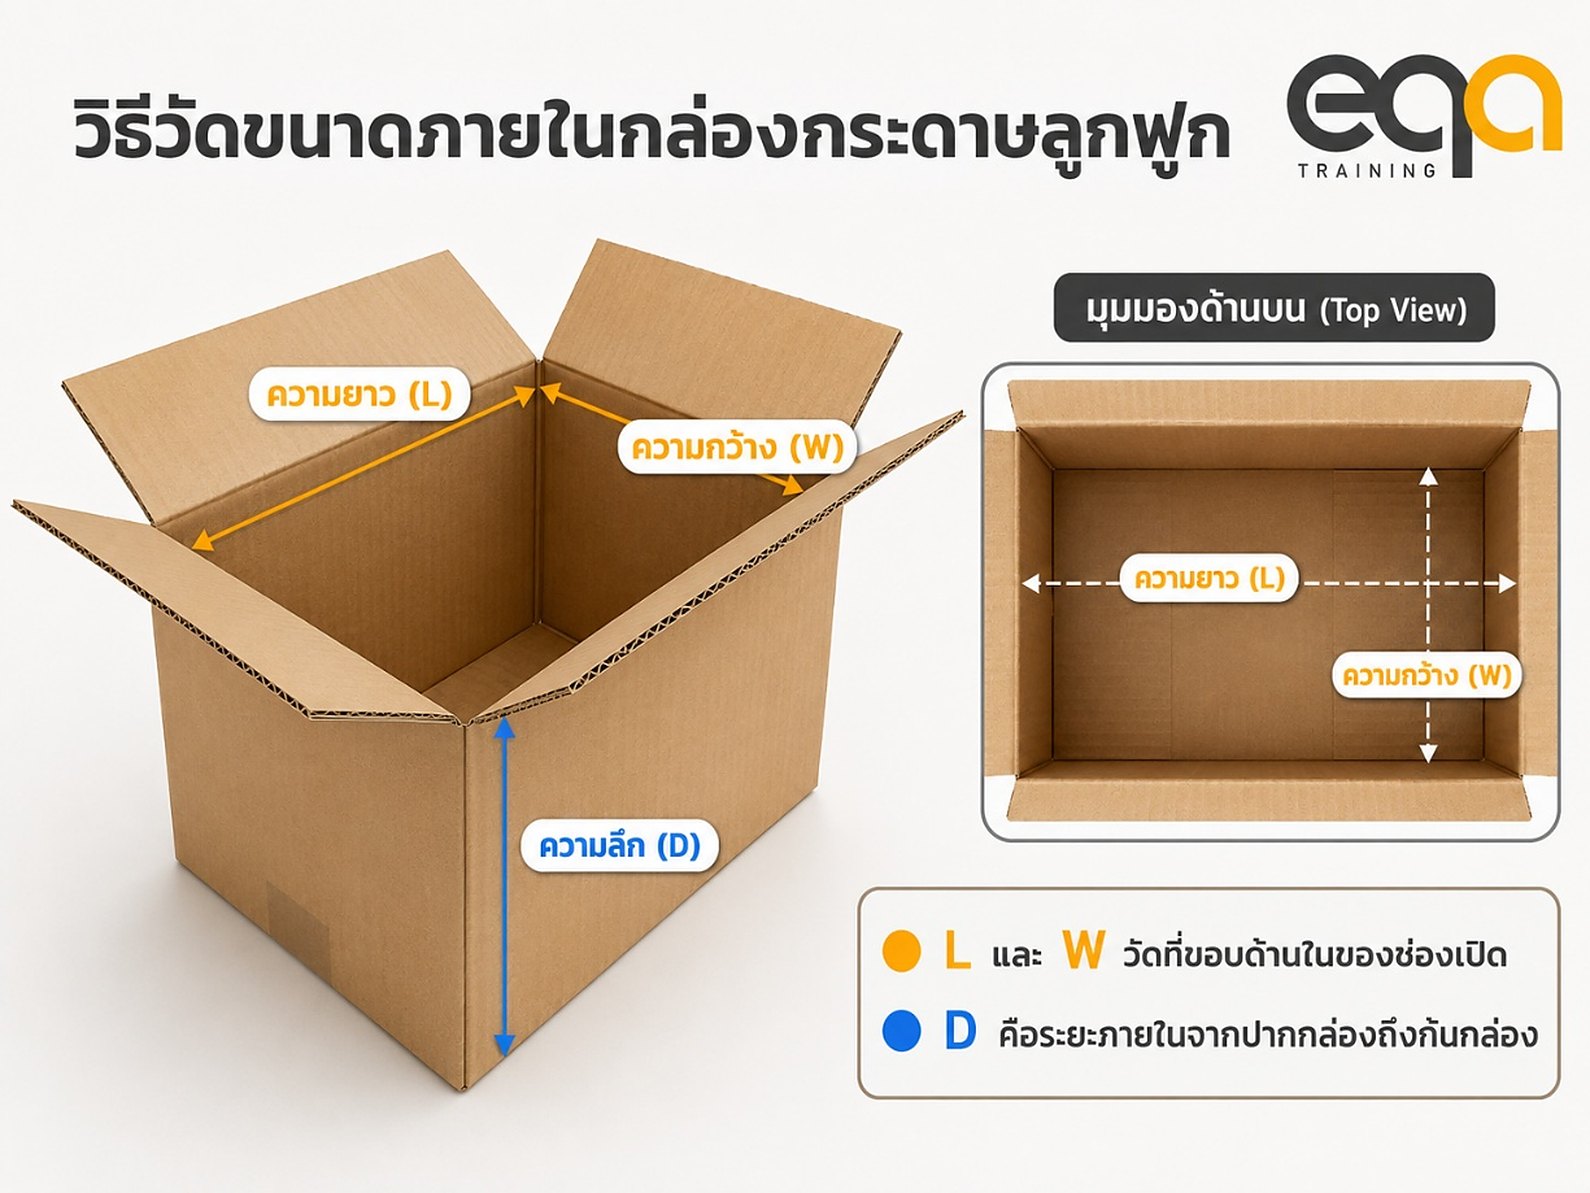
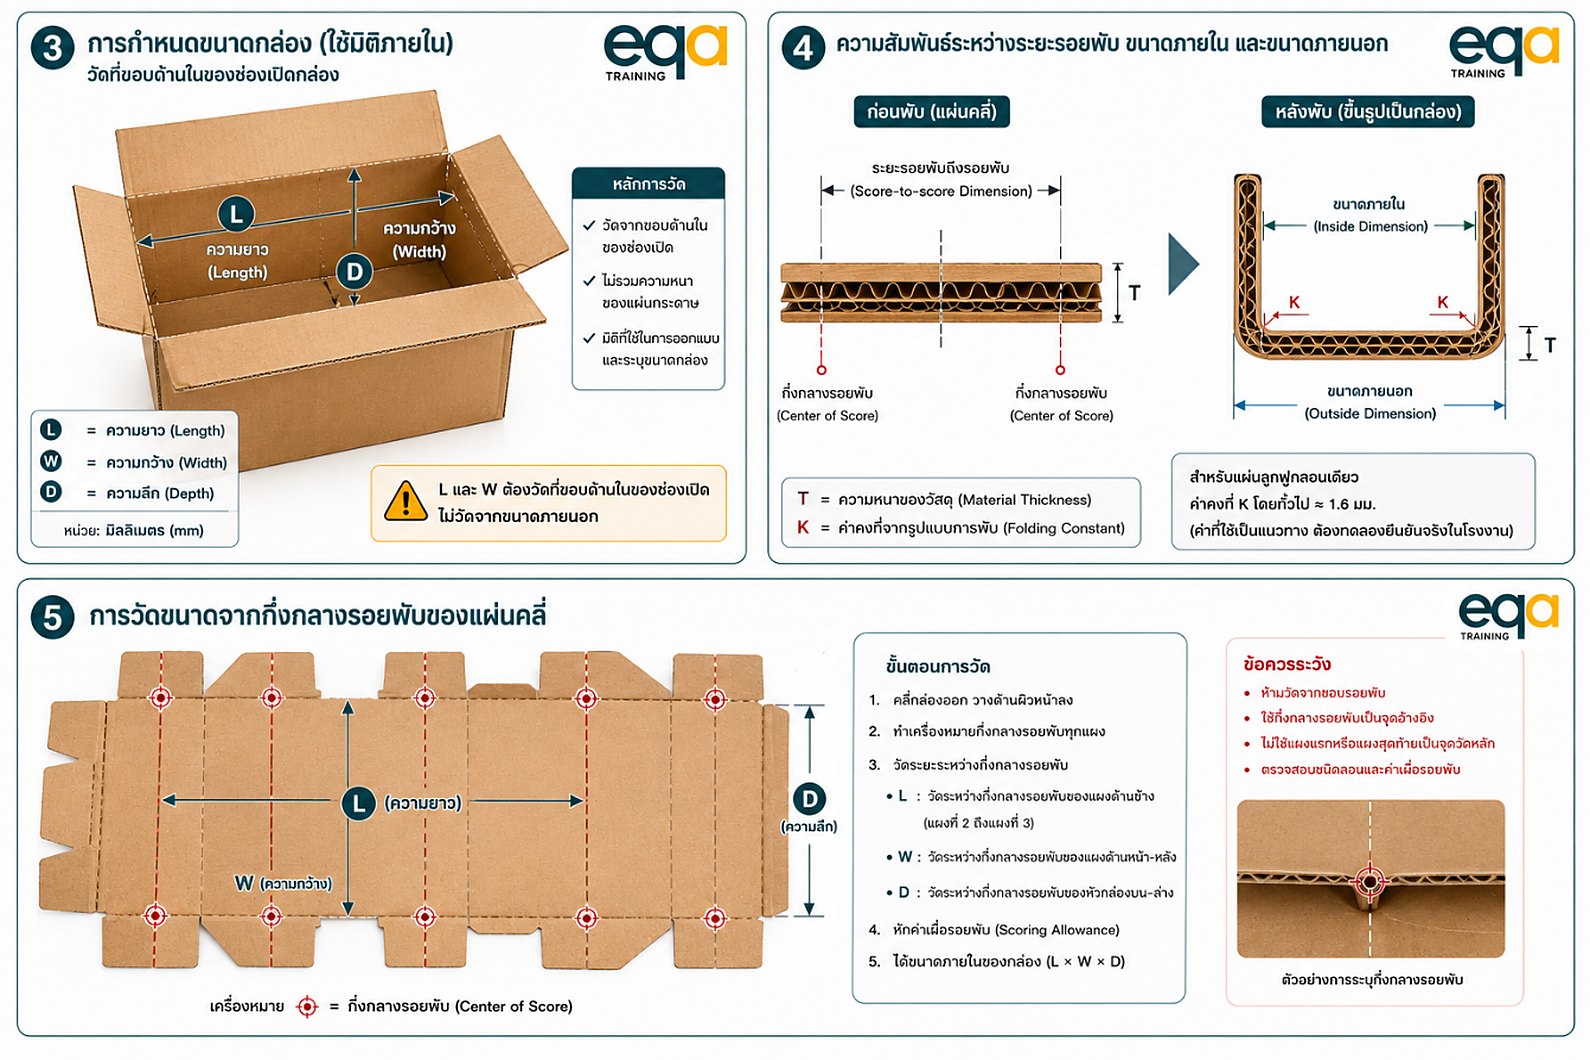
การกำหนดขนาดกล่องต้องใช้มิติภายใน
ขนาดกล่องควรรายงานเป็น มิติภายใน ตามลำดับ ความยาว × ความกว้าง × ความลึก หรือ L × W × D
- ความยาว (L) คือด้านที่ยาวกว่าของช่องเปิดกล่อง
- ความกว้าง (W) คือด้านที่สั้นกว่าของช่องเปิดกล่อง
- ความลึก (D) คือระยะภายในระหว่างแนวรอยพับฝาด้านบนกับแนวรอยพับฝาด้านล่าง
การใช้มิติภายในช่วยให้ผู้ซื้อ ผู้ผลิต และฝ่ายออกแบบเข้าใจตรงกันว่าพื้นที่บรรจุจริงมีขนาดเท่าใด โดยไม่รวมความหนาของแผ่นกระดาษ
เหตุใดจึงไม่ควรใช้ขนาดภายนอกเพียงอย่างเดียว?
ขนาดภายนอกรวมผลจากหลายปัจจัย เช่น
- ความหนาของแผ่นกระดาษ
- จำนวนชั้นลอน
- การยุบตัวบริเวณรอยพับ
- รูปแบบการซ้อนของฝาปิด
- ตำแหน่งรอยต่อ
- แรงกดจากการขึ้นรูป
ดังนั้น กล่องที่มีขนาดภายนอกใกล้เคียงกันอาจมีพื้นที่ภายในไม่เท่ากัน หากต้องออกแบบกล่องให้พอดีกับสินค้า ควรเริ่มจาก
- ขนาดผลิตภัณฑ์จริง
- รูปแบบการจัดเรียง
- ระยะเผื่อสำหรับบรรจุและหยิบสินค้า
- มิติภายในที่ต้องการ
- ความหนาของแผ่นและชนิดลอน
ระยะรอยพับถึงรอยพับไม่ใช่ขนาดภายในโดยตรง
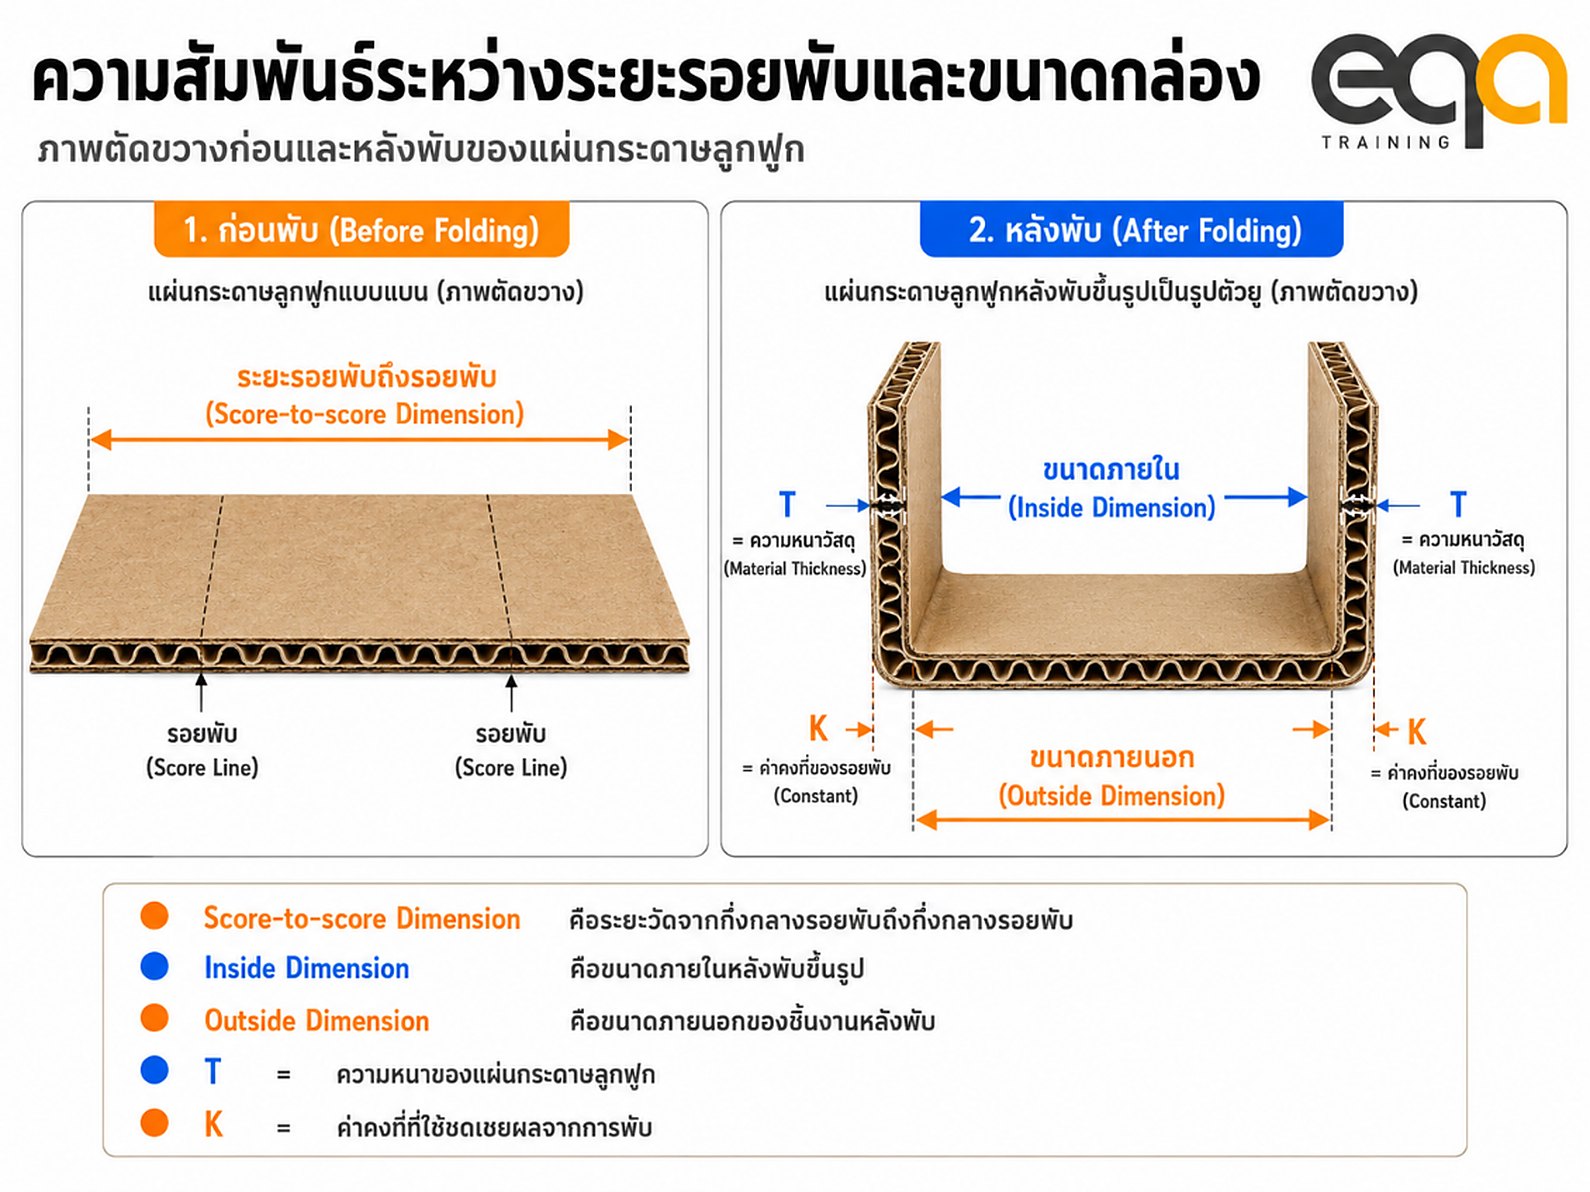
ระยะระหว่างกึ่งกลางรอยพับหนึ่งไปยังกึ่งกลางรอยพับถัดไปบนแผ่นคลี่เรียกว่า ระยะรอยพับถึงรอยพับ (Score-to-score Dimension)
ระยะนี้ ไม่เท่ากับ ขนาดภายในของกล่องสำเร็จรูปโดยตรง เพราะเมื่อพับแผ่นลูกฟูก โครงสร้างบริเวณรอยพับจะยุบตัว โค้ง และเคลื่อนเข้าหากัน ปัจจัยที่มีผล ได้แก่
- ความหนาจริงของแผ่น
- ชนิดและขนาดลอน
- โครงสร้างลอนเดียวหรือลอนคู่
- น้ำหนักมาตรฐานของกระดาษ
- ความชื้นของแผ่น
- รูปแบบและความกว้างของรอยพับ
- ชนิดลูกทำรอยพับ
- แรงกดในการทำรอยพับ
- ทิศทางการพับเข้าและพับออก
ในแผนภาพทางเทคนิคมักใช้ตัวแปร T = ความหนาของวัสดุ และ K = ค่าคงที่จากรูปแบบการพับ
เอกสารใช้ค่า K ประมาณ 1.6 มิลลิเมตร เป็นแนวทางสำหรับโครงสร้างลอนเดียว แต่ ไม่ควรนำไปใช้เป็นค่าตายตัวกับทุกเครื่องจักร โรงงานควรยืนยันค่าที่เหมาะสมจากการทดลองขึ้นรูปและการตรวจวัดกล่องสำเร็จรูป
ค่าเผื่อรอยพับ หรือ Scoring Allowance
ค่าเผื่อรอยพับ (Scoring Allowance) คือค่าที่ใช้ปรับระยะรอยพับถึงรอยพับ เพื่อชดเชยความหนาและการยุบตัวของแผ่นขณะพับขึ้นรูป ค่าตัวอย่างจากเอกสาร ได้แก่
| ชนิดลอน | ค่าเผื่อรอยพับโดยทั่วไป |
|---|---|
| ลอน A | 5 มม. |
| ลอน C | 4 มม. |
| ลอน B | 3 มม. |
| ลอน BC | 7 มม. |
ค่าตารางนี้ควรใช้เป็น ค่าเริ่มต้นสำหรับการทดลอง ไม่ใช่ค่ามาตรฐานตายตัว เพราะค่าใช้งานจริงยังขึ้นอยู่กับ
- ความหนาจริงของแผ่น
- เกรดและความชื้นของกระดาษ
- ชนิดลูกทำรอยพับ
- แรงกดของเครื่อง
- ทิศทางการพับ
- จำนวนชั้นลอน
- สภาพและการตั้งเครื่องจักร
แนวทางที่เหมาะสมคือ
- ใช้ค่าตารางเป็นค่าเริ่มต้น
- ผลิตตัวอย่าง
- พับขึ้นรูปจริง
- ตรวจมิติภายใน
- ปรับค่าเผื่อ
- จัดทำค่ามาตรฐานประจำเครื่องและโครงสร้างแผ่น
วิธีถอดขนาดจากกล่องตัวอย่าง
การถอดขนาดจากกล่องตัวอย่างควรดำเนินการดังนี้
- เปิดกล่องบริเวณรอยต่อผู้ผลิต
- คลี่กล่องออกและวางด้านผิวหน้าลง
- ระบุรูปแบบกล่อง ชนิดแผ่น และชนิดลอน
- ทำเครื่องหมายกึ่งกลางรอยพับแผงและรอยพับหัวกล่อง
- วัดระหว่างกึ่งกลางรอยพับของแผงที่สองและแผงที่สาม โดยไม่ใช้แผงที่หนึ่งหรือแผงที่สี่เป็นตำแหน่งอ้างอิงหลัก
- หักค่าเผื่อรอยพับตามชนิดลอนและโครงสร้าง แล้วคำนวณความยาวและความกว้าง
- วัดระหว่างกึ่งกลางรอยพับหัวกล่อง แล้วหักค่าเผื่อเพื่อหาความลึก
ทำไมต้องวัดจากกึ่งกลางรอยพับ?
รอยพับบนแผ่นลูกฟูกมีความกว้าง ไม่ใช่เส้นบางเพียงเส้นเดียว การวัดจากขอบด้านใดด้านหนึ่งอาจทำให้ค่าคลาดเคลื่อน จุดอ้างอิงที่เหมาะสมคือ กึ่งกลางรอยพับ (Center of Score)
การตกแต่งและการพิมพ์กล่องกระดาษลูกฟูก
กระดาษคราฟท์ไม่ใช่พื้นผิวที่ง่ายต่อการพิมพ์งานกราฟิกคุณภาพสูง เนื่องจาก
- พื้นกระดาษมีสีน้ำตาล
- ผิวกระดาษค่อนข้างหยาบ
- โครงสร้างลอนทำให้ผิวไม่สม่ำเสมอ
- แรงกดจากการพิมพ์อาจทำให้ลอนยุบ
กล่องลูกฟูกทั่วไปจึงนิยมใช้ การพิมพ์เฟล็กโซกราฟี (Flexographic Printing) ซึ่งพิมพ์ลงบนแผ่นลูกฟูกได้โดยตรง และเชื่อมต่อกับกระบวนการเซาะร่อง ไดคัท หรือพับติดกาวได้
แรงกดพิมพ์มีผลต่อความแข็งแรงของกล่องอย่างไร?
การพิมพ์เฟล็กโซต้องใช้แรงกดเพื่อถ่ายโอนหมึกจากแม่พิมพ์ลงบนแผ่น หากตั้งแรงกดสูงเกินไป ลอนจะถูกกดให้ยุบ ผลกระทบที่อาจเกิดขึ้น ได้แก่
- ความหนาของแผ่นลดลง
- ความต้านแรงกดในแนวดิ่งลดลง
- ความแข็งแรงต่อการเรียงซ้อนลดลง
- ผิวพิมพ์เกิดรอยลอน
- แนวรับแรงบริเวณมุมกล่องเสียหาย
เอกสารระบุค่าการยุบตัวที่ยอมรับได้โดยทั่วไปประมาณ 0.1 มิลลิเมตรต่อสี เมื่องานพิมพ์มีหลายสี แผ่นจะผ่านแรงกดหลายสถานี ความเสี่ยงต่อการยุบตัวจึงเพิ่มขึ้น
หากต้องรักษาความแข็งแรงในการเรียงซ้อน ควรระวัง
- พื้นหมึกทึบขนาดใหญ่
- งานหลายสีที่ครอบคลุมพื้นที่กว้าง
- การพิมพ์ทับบริเวณมุมกล่อง
- แรงกดแม่พิมพ์สูงเกินไป
- การตั้งระยะกดแน่นเกินความจำเป็น
หมึกพิมพ์สำหรับกล่องกระดาษลูกฟูก
หมึกฐานน้ำ
หมึกฐานน้ำ (Water-based Ink) เป็นหมึกที่ใช้ทั่วไปในระบบเฟล็กโซสำหรับกล่องลูกฟูก คุณภาพงานพิมพ์ขึ้นอยู่กับ
- ความหนืดของหมึก
- ค่า pH
- ปริมาณหมึกที่ถ่ายโอน
- ความละเอียดของลูกกลิ้งแอนนิลอกซ์
- การดูดซึมของกระดาษ
- ระบบการอบและการระบายอากาศ
หมึกฐานน้ำมัน
หมึกฐานน้ำมัน (Oil-based Ink) ให้ผิวมันวาวและทนการเสียดสีได้ดี แต่ต้องใช้เวลาแห้งนานกว่า หากหมึกยังไม่แห้งก่อนผ่านกระบวนการถัดไป อาจเกิด
- หมึกเลอะติด
- หมึกถ่ายไปยังแผ่นอื่น
- ปัญหาในกระบวนการพับ
- ปัญหาการติดกาว
- ความเร็วสายการผลิตลดลง
วิธีเพิ่มคุณภาพงานพิมพ์
กระดาษผิวคราฟท์ขาว
กระดาษผิวคราฟท์ขาว (White Kraft Liner) ช่วยให้สีและรายละเอียดงานพิมพ์ชัดกว่ากระดาษคราฟท์สีน้ำตาล
การพิมพ์สกรีน
การพิมพ์สกรีน (Screen Printing) รองรับพื้นผิวที่ไม่สม่ำเสมอได้ดี แต่มีความเร็วต่ำ จึงเหมาะกับงานจำนวนน้อยหรืองานเฉพาะทาง
การติดฉลาก
การพิมพ์ฉลากแยกแล้วนำมาติดบนกล่อง เหมาะกับข้อมูลสินค้าที่เปลี่ยนบ่อย หรือการผลิตหลายรุ่นโดยใช้กล่องโครงสร้างเดียวกัน
การลามิเนตภาพพิมพ์ออฟเซต
Litho-lamination คือการพิมพ์ภาพบนกระดาษด้วยระบบออฟเซตหรือลิโทกราฟี แล้วนำมาลามิเนตกับแผ่นลูกฟูก วิธีนี้ให้คุณภาพกราฟิกสูง แต่เพิ่มขั้นตอนและต้นทุนการผลิต
Preprint และ Post-print ต่างกันอย่างไร?
Preprint
Preprint คือการพิมพ์บนม้วนกระดาษผิวก่อนนำไปประกอบเป็นแผ่นลูกฟูก ข้อดี ได้แก่
- ลดปัญหารอยลอนบนภาพพิมพ์
- ลดการกดโครงสร้างลอน
- ให้คุณภาพกราฟิกดี
- เหมาะกับพื้นหมึกและงานหลายสี
ข้อจำกัดคือ
- เหมาะกับการผลิตจำนวนมาก
- มีปริมาณสั่งขั้นต่ำสูง
- ต้องวางแผนม้วนกระดาษล่วงหน้า
- ไม่เหมาะกับงานที่เปลี่ยนแบบบ่อย
Post-print
Post-print คือการพิมพ์บนแผ่นลูกฟูกหลังจากประกอบแผ่นแล้ว ข้อดีคือ
- ยืดหยุ่นกับจำนวนผลิต
- เปลี่ยนแบบได้ง่ายกว่า
- เชื่อมต่อกับเครื่องเซาะร่องหรือไดคัทได้
- เหมาะกับสายการผลิตกล่องทั่วไป
เครื่อง Post-print คุณภาพสูงอาจมี
- แม่พิมพ์ชนิดบางพร้อมชั้นรองยืดหยุ่น
- ระบบลำเลียงด้วยสุญญากาศ
- ลูกกลิ้งแอนนิลอกซ์แกะสลักละเอียด
- ชุดพิมพ์ขับเคลื่อนแยก
- ระบบควบคุมการตรงตำแหน่งสี
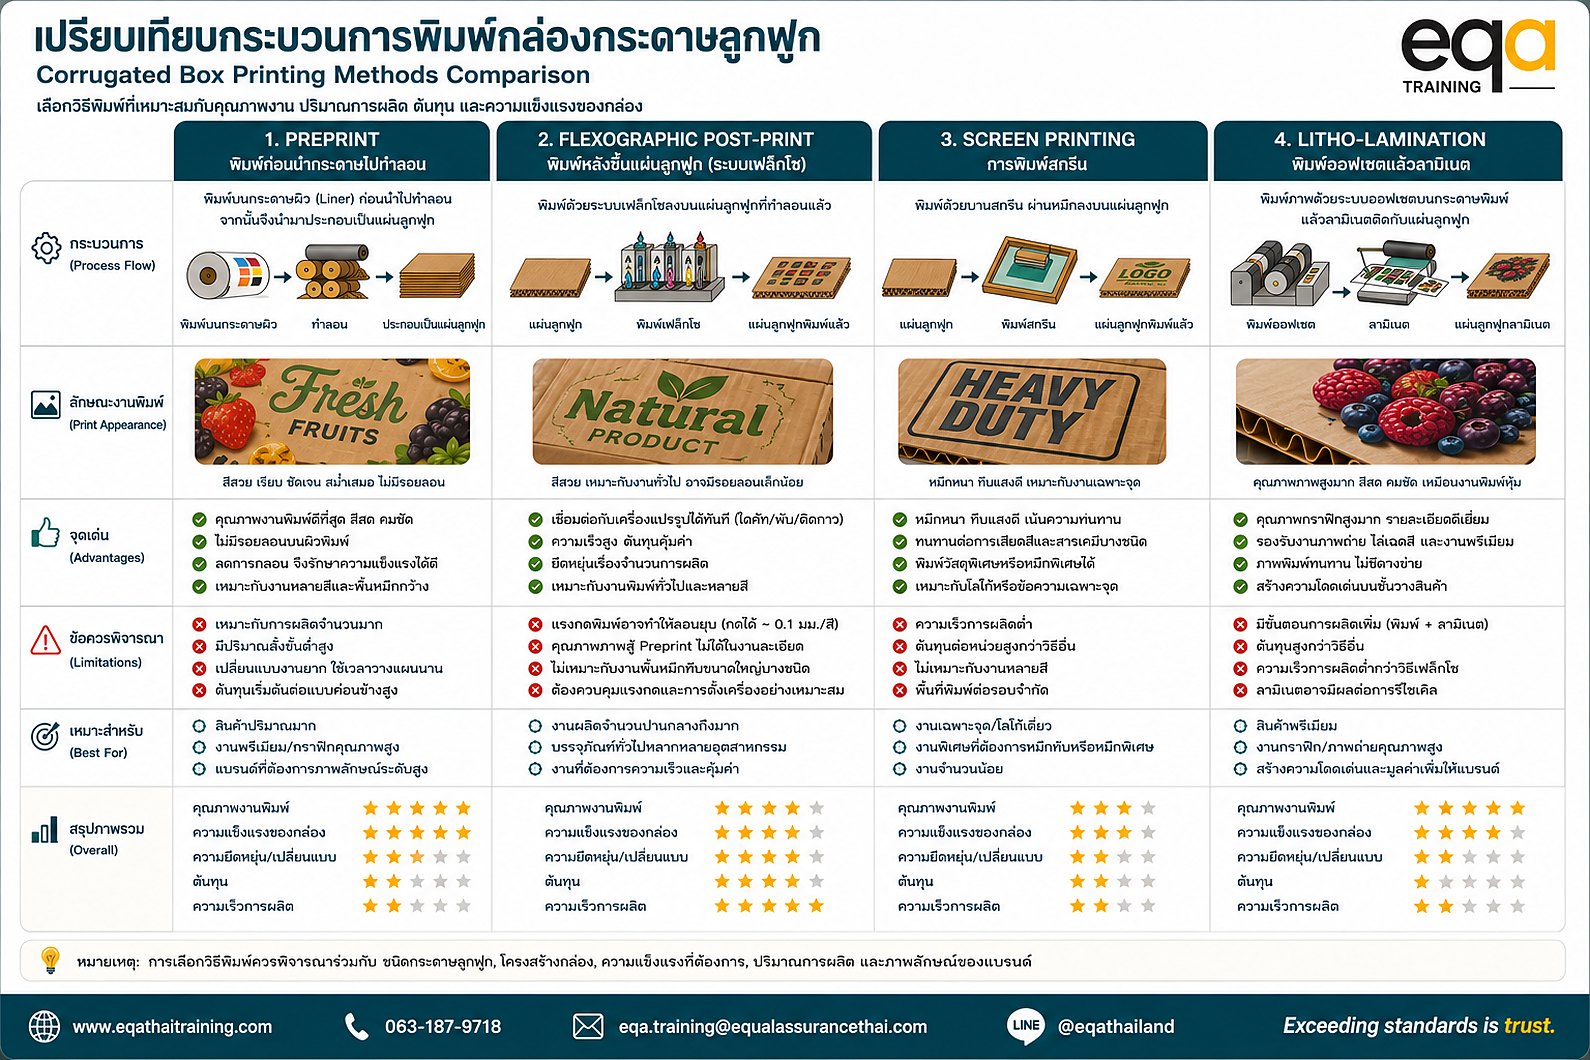
เปรียบเทียบวิธีพิมพ์กล่องลูกฟูก
| วิธีพิมพ์ | จุดเด่น | ข้อควรพิจารณา |
|---|---|---|
| Flexographic Post-print | ผลิตเร็ว เชื่อมต่อกับเครื่องแปรรูปได้ | แรงกดอาจทำให้ลอนยุบ |
| Preprint | คุณภาพภาพดี ลดรอยลอน | เหมาะกับงานปริมาณมาก |
| Screen Printing | รองรับผิวไม่สม่ำเสมอ | ความเร็วต่ำ |
| Litho-lamination | รายละเอียดกราฟิกสูง | ขั้นตอนและต้นทุนเพิ่ม |
| Label | เปลี่ยนข้อมูลสินค้าได้ง่าย | เพิ่มขั้นตอนติดฉลาก |
จุดควบคุมทางเทคนิคในโรงงาน
การควบคุม Fitments
- ขนาดและตำแหน่งช่อง
- ความกว้างและความลึกของร่องขัด
- ทิศทางลอน
- ความแน่นหลังประกอบ
- ตำแหน่งรองรับสินค้า
- การไม่ทำให้สินค้าเกิดรอย
- ความสะดวกในการประกอบ
การควบคุมขนาดกล่อง
- มิติภายใน L × W × D
- กึ่งกลางรอยพับ
- ระยะ Score-to-score
- ค่าเผื่อรอยพับ
- ความหนาจริงของแผ่น
- ความเป็นฉากของกล่อง
- ความพอดีกับผลิตภัณฑ์
การควบคุมงานพิมพ์
- แรงกดพิมพ์
- ความหนาแผ่นก่อนและหลังพิมพ์
- การยุบตัวของลอน
- ความตรงตำแหน่งสี
- ความหนืดและค่า pH ของหมึก
- การแห้งของหมึก
- ความทนการเสียดสี
- ผลกระทบต่อการไดคัทและการติดกาว
สรุปความรู้เรื่องกระดาษลูกฟูก ตอนที่ 5
ชิ้นส่วนเสริมภายในกล่องช่วยแบ่งพื้นที่ รองรับสินค้า และเพิ่มความแข็งแรงเฉพาะตำแหน่ง การออกแบบต้องพิจารณาทิศทางลอน ตำแหน่งรับแรง และความพอดีกับสินค้าจริง
การกำหนดขนาดกล่องต้องใช้มิติภายในตามลำดับ L × W × D และต้องแยกให้ชัดระหว่างระยะรอยพับถึงรอยพับกับขนาดภายในของกล่องสำเร็จรูป
ค่าเผื่อรอยพับต้องสัมพันธ์กับชนิดลอน ความหนาแผ่น เกรดกระดาษ และระบบทำรอยพับของโรงงาน ค่าตัวอย่าง เช่น ลอน A 5 มม. ลอน C 4 มม. ลอน B 3 มม. และลอน BC 7 มม. ใช้เป็นจุดตั้งต้นสำหรับการทดลองเท่านั้น
ด้านงานพิมพ์ ระบบเฟล็กโซเหมาะกับการผลิตกล่องทั่วไป แต่ต้องควบคุมแรงกดไม่ให้ลอนยุบ ส่วนการเลือกระหว่าง Preprint, Post-print, Screen Printing และ Litho-lamination ต้องพิจารณาคุณภาพงานพิมพ์ ปริมาณการผลิต ต้นทุน และความแข็งแรงของกล่องร่วมกัน
คำถามที่พบบ่อยเรื่อง Fitments ขนาดกล่อง และงานพิมพ์
Fitments คืออะไร?
Fitments คือชิ้นส่วนเสริมภายในกล่อง เช่น แผ่นกั้น เสามุม และชิ้นรองสินค้า ใช้จัดตำแหน่ง แยก รองรับ และเสริมความแข็งแรงให้สินค้าและตัวกล่อง
ทำไมต้องระบุขนาดกล่องเป็นมิติภายใน?
เพราะขนาดภายนอกรวมความหนาแผ่น จำนวนชั้นลอน และการยุบตัวบริเวณรอยพับ กล่องที่มีขนาดภายนอกเท่ากันจึงอาจมีพื้นที่บรรจุจริงไม่เท่ากัน
Score-to-score Dimension คืออะไร?
คือระยะระหว่างกึ่งกลางรอยพับหนึ่งไปยังกึ่งกลางรอยพับถัดไปบนแผ่นคลี่ ซึ่งไม่เท่ากับขนาดภายในของกล่องสำเร็จรูป ต้องหักค่าเผื่อรอยพับก่อน
ค่าเผื่อรอยพับของแต่ละชนิดลอนเท่าไร?
ค่าตั้งต้นที่ใช้อ้างอิงคือ ลอน A ประมาณ 5 มม. ลอน C ประมาณ 4 มม. ลอน B ประมาณ 3 มม. และลอน BC ประมาณ 7 มม. แต่ต้องยืนยันด้วยการทดลองขึ้นรูปจริงของแต่ละโรงงาน
แรงกดพิมพ์ทำให้กล่องอ่อนแอลงจริงไหม?
จริง หากตั้งแรงกดสูงเกินไป ลอนจะยุบ ทำให้ความหนาแผ่นและความต้านแรงกดในแนวดิ่งลดลง ค่าการยุบตัวที่ยอมรับได้โดยทั่วไปประมาณ 0.1 มิลลิเมตรต่อสี
Preprint กับ Post-print ควรเลือกแบบไหน?
Preprint เหมาะกับงานปริมาณมากที่ต้องการคุณภาพกราฟิกสูงและลดรอยลอน ส่วน Post-print เหมาะกับงานที่ต้องการความยืดหยุ่น เปลี่ยนแบบบ่อย และเชื่อมต่อกับเครื่องแปรรูปในสายการผลิต
ตอนต่อไป: การทดสอบและควบคุมคุณภาพกล่องกระดาษลูกฟูก
อยากให้ทีมออกแบบและ QC กำหนดค่าเผื่อรอยพับและควบคุมงานพิมพ์ได้ถูกต้อง?
Equal Assurance (Thailand) Ltd. เป็น BRCGS Approved Training Partner ให้บริการฝึกอบรมมาตรฐาน BRCGS Packaging Materials และหลักสูตรระบบคุณภาพสำหรับโรงงานบรรจุภัณฑ์
บทความที่เกี่ยวข้อง: ความรู้เรื่องกระดาษลูกฟูก ตอนที่ 6: การทดสอบแผ่นและกล่องด้วย ECT, BCT, Burst และ Cobb · ความรู้เรื่องกระดาษลูกฟูก ตอนที่ 4: รูปแบบกล่อง RSC กล่องไดคัท และการกำหนดขนาดกล่อง · ความรู้เรื่องกระดาษลูกฟูก ตอนที่ 3: กระบวนการผลิตด้วยเครื่อง Corrugator · ความรู้เรื่องกระดาษลูกฟูก ตอนที่ 2: กระดาษผิว กระดาษทำลอน และคุณสมบัติของลอน · ความรู้เรื่องกระดาษลูกฟูก ตอนที่ 1: โครงสร้าง Single-wall และ Double-wall · คลังบทความทั้งหมด
 ความรู้เรื่องกระดาษลูกฟูก ตอนที่ 6: การทดสอบแผ่นและกล่องด้วย ECT, BCT, Burst และ Cobb
 ความรู้เรื่องกระดาษลูกฟูก ตอนที่ 4: รูปแบบกล่อง RSC 0201 0203 0204 กล่องไดคัท และการกำหนดขนาดกล่อง
 ความรู้เรื่องกระดาษลูกฟูก ตอนที่ 3: กระบวนการผลิตแผ่นลูกฟูก การทำรอยพับ และการควบคุมรอยต่อกล่อง
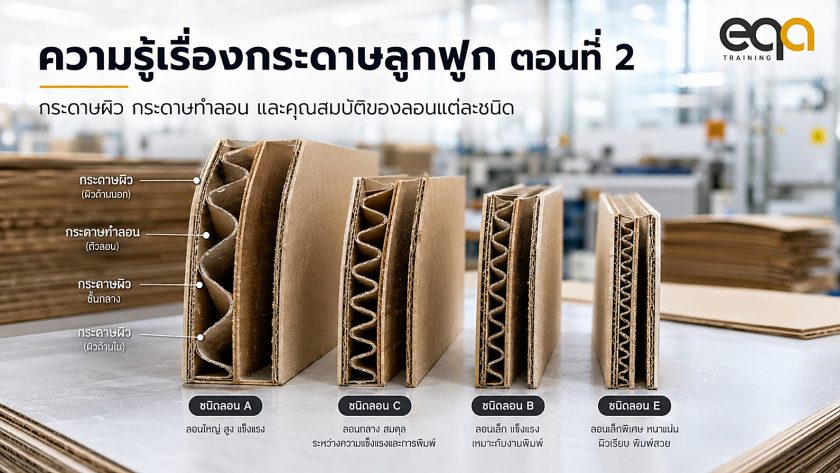 ความรู้เรื่องกระดาษลูกฟูก ตอนที่ 2: กระดาษผิว กระดาษทำลอน และคุณสมบัติของลอนแต่ละชนิด
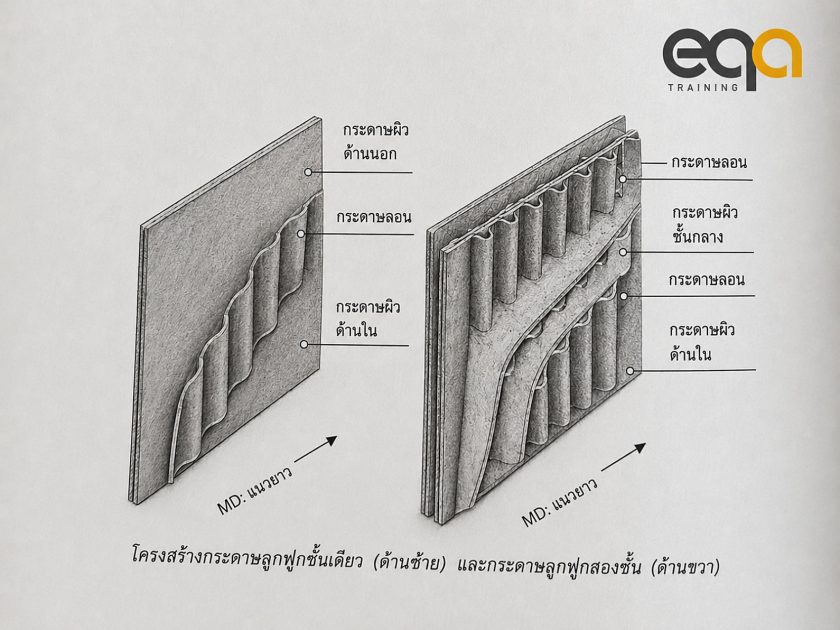 กระดาษลูกฟูกคืออะไร? ตอนที่ 1: รู้จักโครงสร้าง Single-wall และ Double-wall
 คู่มือจัดทำ BOM และ Specification ตาม BRCGS Packaging Issue 7 ข้อ 5.4.4 | ตัวอย่างโรงงาน Carton