
กระบวนการหล่อเป็นหนึ่งในกระบวนการพิเศษที่ต้องควบคุมอย่างเป็นระบบ เพราะข้อบกพร่องบางประเภทไม่สามารถยืนยันได้อย่างสมบูรณ์จากการตรวจสอบชิ้นงานขั้นสุดท้ายเพียงอย่างเดียว
ตัวอย่างข้อบกพร่องที่อาจเกิดขึ้น ได้แก่ รูพรุนภายใน การกักอากาศในเนื้อโลหะ การหดตัวระหว่างการแข็งตัว รอยแตกร้าว ความหนาผนังไม่สม่ำเสมอ และสมบัติทางกลไม่เป็นไปตามข้อกำหนด
CQI-27 จึงใช้เป็นแนวทางประเมินว่ากระบวนการหล่อได้รับการควบคุมตั้งแต่การออกแบบชิ้นงานและแม่พิมพ์ การวิเคราะห์ทางวิศวกรรม การหลอมและปรับสภาพโลหะ การเลือกเครื่องจักร การกำหนดค่ากระบวนการ ไปจนถึงการตรวจสอบผลิตภัณฑ์หรือไม่
ชื่อเต็มของหลักสูตรคือ CQI-27 การประเมินระบบกระบวนการหล่อ ฉบับที่ 2 (CQI-27 Special Process: Casting System Assessment, 2nd Edition)
CQI-27 คืออะไร?
CQI ย่อมาจาก การปรับปรุงคุณภาพอย่างต่อเนื่อง (Continuous Quality Improvement) ส่วน CQI-27 เป็นเอกสารสำหรับประเมินระบบกระบวนการหล่อในอุตสาหกรรมยานยนต์
CQI-27 ฉบับที่ 2 เปิดตัวในเดือนมีนาคม ค.ศ. 2018 และพัฒนาโดยสมาชิกผู้ผลิตรถยนต์และผู้ส่งมอบของกลุ่มปฏิบัติการอุตสาหกรรมยานยนต์ หรือ AIAG
เป้าหมายของการประเมินคือการพัฒนากระบวนการหล่อที่มีความแข็งแกร่ง ลดสาเหตุทั่วไปของข้อบกพร่อง และกำหนดให้มีการประเมินอย่างน้อยปีละ 1 ครั้ง
วัตถุประสงค์ของ CQI-27
CQI-27 จัดทำขึ้นเพื่อกำหนดแนวทางร่วมสำหรับผู้ส่งมอบชิ้นส่วนหล่อในอุตสาหกรรมยานยนต์ โดยเป็นความร่วมมือระหว่างผู้ผลิตรถยนต์หรือ OEM และผู้ผลิตชิ้นส่วนระดับที่ 1
วัตถุประสงค์สำคัญ ได้แก่
- พัฒนากระบวนการหล่อให้มีความแข็งแกร่ง
- ป้องกันข้อบกพร่องในชิ้นงานหล่อ
- ลดความผันแปรของกระบวนการ
- ใช้ตัวชี้วัดคุณภาพในการติดตามผล
- กำหนดแนวทางการควบคุมที่สอดคล้องกันระหว่างลูกค้าและโรงหล่อ
การประเมินจึงไม่ได้พิจารณาเฉพาะผลการตรวจชิ้นงาน แต่ครอบคลุมทั้งระบบการออกแบบ วัตถุดิบ เครื่องจักร พารามิเตอร์ กระบวนการตรวจสอบ และการอนุมัติจากลูกค้า
CQI-27 ฉบับที่ 2 เปลี่ยนแปลงจากฉบับที่ 1 อย่างไร?
สรุปการเปลี่ยนแปลงสำคัญไว้ดังนี้
1. รวมตารางที่มีข้อกำหนดคล้ายกัน
ตารางที่มีข้อกำหนดใกล้เคียงกันถูกนำมารวม และมีการเพิ่มตารางเพื่อให้ครอบคลุมกระบวนการหล่อมากขึ้น
2. ปรับข้อความให้ชัดเจนและมีลักษณะบังคับมากขึ้น
เนื้อหาที่ไม่ชัดเจนในฉบับเดิมได้รับการปรับปรุง และข้อกำหนดทั่วไปบางเรื่องถูกเน้นให้ต้องปฏิบัติมากขึ้น
3. การเบี่ยงเบนต้องได้รับอนุมัติจากลูกค้า
การเบี่ยงเบนจากมาตรฐานหรือข้อกำหนดต้องได้รับอนุญาตจากฝ่ายวิศวกรรมผลิตภัณฑ์ของลูกค้า
4. ปรับรูปแบบตารางประเมิน
มีการปรับคอลัมน์ แถว และแผ่นงานในไฟล์ตารางคำนวณ เพื่อสนับสนุนการหารือระหว่างลูกค้าและโรงหล่อ
5. เน้นทรัพยากรที่อาจทำให้เกิดข้อบกพร่อง
ฉบับที่ 2 ให้ความสำคัญกับทรัพยากรและปัจจัยเฉพาะที่มักเป็นสาเหตุให้ชิ้นงานหล่อไม่เป็นไปตามข้อกำหนดทางวิศวกรรม
ตารางกระบวนการของ CQI-27
แบบประเมิน CQI-27 ฉบับที่ 2 แบ่งกระบวนการหล่อออกเป็นตาราง A ถึง J รวม 10 ตาราง
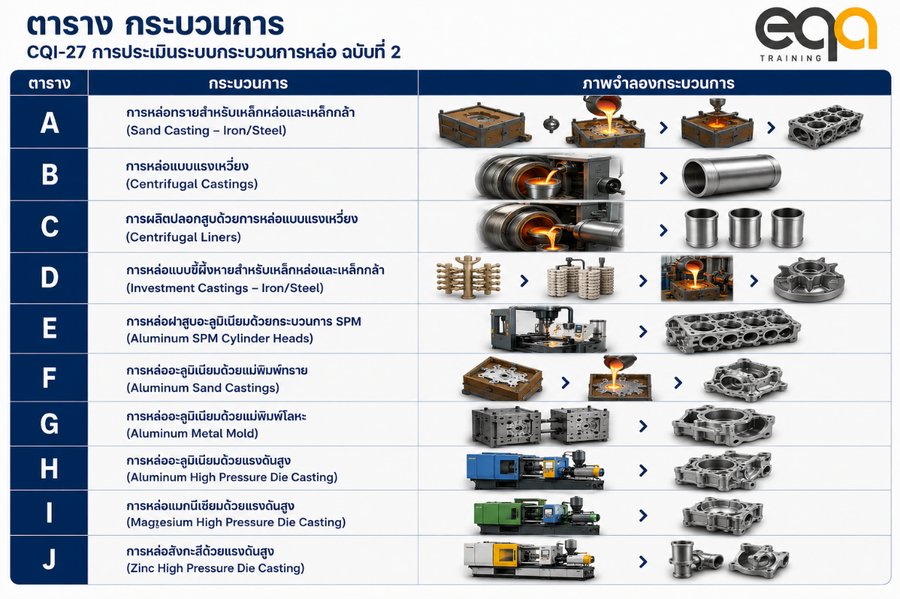
องค์กรต้องเลือกตารางให้ตรงกับวัสดุและกระบวนการที่ดำเนินการจริง ไม่จำเป็นต้องใช้ครบทุกตาราง
การหล่อโลหะด้วยแรงดันสูงคืออะไร?
การหล่อโลหะด้วยแรงดันสูง (High Pressure Die Casting: HPDC) เป็นกระบวนการที่ใช้แรงดันผลักโลหะหลอมเหลวเข้าสู่โพรงแม่พิมพ์
กระบวนการเริ่มจากการเทโลหะหลอมเหลวลงในกระบอกฉีดโลหะ (Shot Sleeve) จากนั้นลูกสูบฉีด (Plunger) จะเคลื่อนที่เพื่อดันโลหะเข้าสู่แม่พิมพ์
ช่วงแรก ลูกสูบฉีดจะเคลื่อนที่ด้วยความเร็วต่ำ เพื่อลดการไหลปั่นป่วน เมื่อโลหะเคลื่อนถึงทางเข้าโพรงแม่พิมพ์ (Gate) ความเร็วจะเพิ่มขึ้นเพื่อให้โลหะเติมเต็มโพรงแม่พิมพ์อย่างรวดเร็ว
เมื่อเติมเต็มแล้ว ระบบจะเพิ่มความดันอัดในช่วงสุดท้าย (Intensification Pressure) เพื่อช่วยชดเชยการหดตัวของโลหะและลดความเสี่ยงของรูพรุนภายในชิ้นงาน
กระบวนการนี้เหมาะกับชิ้นงานผนังบาง รูปร่างซับซ้อน และการผลิตจำนวนมาก แต่มีความเสี่ยงเรื่องการกักอากาศและรูพรุนมากกว่ากระบวนการหล่อบางประเภท
เนื้อหาสำคัญในหลักสูตร CQI-27
1. การออกแบบชิ้นงานและแม่พิมพ์
การควบคุมกระบวนการหล่อต้องเริ่มตั้งแต่การออกแบบ ไม่ใช่เริ่มเมื่อเข้าสู่การผลิตแล้ว
โรงหล่อต้องใช้ซอฟต์แวร์และรูปแบบข้อมูลที่สอดคล้องกับข้อกำหนดเฉพาะของลูกค้า รวมถึงควบคุมข้อมูลสำหรับ
- การออกแบบแม่พิมพ์
- การถ่ายโอนข้อมูลทางคณิตศาสตร์
- แบบชิ้นส่วน
- แบบจำลองสามมิติ
- การสร้างเครื่องมือและอุปกรณ์
ข้อมูลต้องได้รับการควบคุมเพื่อป้องกันการใช้แบบผิดฉบับหรือซอฟต์แวร์ที่ลูกค้าไม่อนุมัติ
2. การวิเคราะห์ไฟไนต์เอลิเมนต์
การวิเคราะห์ไฟไนต์เอลิเมนต์ (Finite Element Analysis: FEA) ใช้แบบจำลองคอมพิวเตอร์เพื่อวิเคราะห์ว่าชิ้นส่วนจะตอบสนองต่อแรง ความร้อน การสั่นสะเทือน และสภาวะใช้งานอย่างไร
การวิเคราะห์ช่วยคาดการณ์ว่าชิ้นส่วนอาจแตกหัก เสื่อมสภาพ หรือสามารถทำงานได้ตามการออกแบบหรือไม่
ข้อมูลที่ใช้ในการวิเคราะห์อาจประกอบด้วย
- ค่าความต้านทานแรงดึงสูงสุด (Ultimate Tensile Strength: UTS)
- ค่าความต้านทานคราก (Yield Strength)
- ร้อยละการยืดตัว (Percent Elongation)
โรงหล่อต้องทราบบริเวณหรือคุณลักษณะที่มีความเค้นสูง โดยเฉพาะบริเวณที่มีความเค้นเกิน 50% ของค่าความต้านทานคราก
บริเวณดังกล่าวต้องนำไปพิจารณาในการจำลองกระบวนการหล่อและการกำหนดแผนตรวจสอบผลิตภัณฑ์ เช่น
- การวัดความหนาผนัง
- การตรวจโครงสร้างจุลภาค
- การตรวจความแข็ง
- การตรวจด้วยรังสีเอกซ์
- การตรวจหารอยแตกร้าว
3. การจำลองกระบวนการหล่อ
โรงหล่อต้องใช้ซอฟต์แวร์จำลองกระบวนการหล่อที่ได้รับการอนุมัติจากฝ่ายวิศวกรรมผลิตภัณฑ์ของลูกค้า เช่น
- MAGMASOFT
- AnyCasting
- ProCAST
- EKK
- FLOW-3D
การจำลองต้องดำเนินการก่อนสร้างเครื่องมือและก่อนส่งชิ้นงานต้นแบบ โดยครอบคลุม
- การวิเคราะห์การไหลและการเติมเต็มโพรงแม่พิมพ์
- การวิเคราะห์การแข็งตัวของโลหะ
ผลการจำลองต้องได้รับการทบทวนร่วมกับฝ่ายวิศวกรรมผลิตภัณฑ์ของลูกค้า
สำหรับบริเวณที่มีความเค้นสูง แบบจำลองควรช่วยตรวจสอบและหลีกเลี่ยง
- บริเวณสะสมความร้อน (Hot Spot)
- การกักอากาศในเนื้อโลหะ (Air Entrapment)
- การบรรจบกันของแนวหน้าการไหลของโลหะหลายทิศทาง
- การแข็งตัวไม่สมบูรณ์
- รูพรุนจากการหดตัว
ซอฟต์แวร์สามารถจำลองระบบหล่อเย็นแบบฉีดพุ่ง (Jet Cooling) และสลักอัดโลหะ (Squeeze Pin) ได้
4. การเลือกเครื่องหล่อ
ขนาดของเครื่องหล่อต้องกำหนดจากพื้นที่ฉายของชิ้นงานและแรงฉีดโลหะ
วิธีคำนวณตามแนวทางของสมาคมการหล่อโลหะด้วยแรงดันแห่งอเมริกาเหนือ หรือซอฟต์แวร์ NADCA PQ²
ความเร็วและความดันในการฉีดต้องกำหนดจากการวิเคราะห์การไหล และต้องทวนสอบว่าเครื่องจักรสามารถเติมโลหะเข้าสู่โพรงแม่พิมพ์ได้ภายในเวลาที่กำหนด
สำหรับเครื่องจักรที่มีแรงปิดแม่พิมพ์มากกว่า 1,800 ตัน เอกสารแนะนำให้ใช้ซอฟต์แวร์ ABAQUS หรือซอฟต์แวร์ที่มีความสามารถใกล้เคียงกัน เพื่อวิเคราะห์การเสียรูปของแม่พิมพ์และเครื่องจักร
5. การควบคุมแรงฉีดและความดันโลหะ
แรงฉีดโลหะ (Shot Force) ต้องต่ำกว่าแรงปิดแม่พิมพ์ (Clamping Force) เพื่อป้องกันแม่พิมพ์เปิดระหว่างการฉีด
หากแรงฉีดสูงเกินไป อาจทำให้เกิดครีบ โลหะรั่ว หรือมิติของชิ้นงานไม่เป็นไปตามข้อกำหนด
ส่วนความดันของโลหะหลอมเหลว (Metal Pressure) ต้องกำหนดให้เหมาะสมกับข้อกำหนดด้านสมบัติวัสดุ รูพรุน และการรั่วซึม
ตัวอย่างในตารางกระบวนการ H ระบุค่าความดันโลหะที่ต้องการมากกว่า 10,000 ปอนด์ต่อตารางนิ้ว หรือประมาณ 68.5 เมกะพาสคัล และกล่าวว่าค่าที่ใช้โดยทั่วไปอาจอยู่ประมาณ 80 เมกะพาสคัล
ค่าดังกล่าวเป็นตัวอย่างสำหรับการหล่ออะลูมิเนียมด้วยแรงดันสูง ต้องพิจารณาร่วมกับข้อกำหนดของลูกค้าและผลิตภัณฑ์
6. การควบคุมจำนวนโพรงแม่พิมพ์
CQI-27 กำหนดให้ใช้แม่พิมพ์แบบโพรงเดียวเป็นหลัก
หากโรงหล่อต้องการใช้แม่พิมพ์หลายโพรง ต้องได้รับการอนุมัติจากฝ่ายวิศวกรรมผลิตภัณฑ์ของลูกค้า และต้องมีผลการจำลองยืนยันว่าทุกโพรงสามารถผลิตชิ้นงานที่มีคุณภาพยอมรับได้
7. การควบคุมแบบชิ้นงานและระบบอ้างอิง
หากโรงหล่อจัดทำแบบชิ้นงานหล่อก่อนการตัดเฉือน (Raw Casting Drawing) แบบดังกล่าวต้องได้รับการอนุมัติและปล่อยใช้งานตามข้อกำหนดของฝ่ายวิศวกรรมผลิตภัณฑ์ของลูกค้า
ค่าความคลาดเคลื่อนระหว่างแบบชิ้นงานหล่อกับแบบอื่นต้องได้รับการอนุมัติเช่นกัน
หากเป็นไปได้ ระบบผิวอ้างอิง X-Y-Z ของชิ้นงานหล่อก่อนการตัดเฉือนควรสอดคล้องกับระบบอ้างอิงของชิ้นงานหลังการตัดเฉือน เพื่อลดความคลาดเคลื่อนจากการเปลี่ยนระบบอ้างอิง
8. การควบคุมโลหะหลอมเหลว
คุณภาพของโลหะหลอมเหลวส่งผลโดยตรงต่อคุณภาพของชิ้นงานหล่อ โรงหล่อจึงต้องควบคุม
- องค์ประกอบทางเคมี
- ความสะอาดของโลหะหลอมเหลว
- อุณหภูมิ
- สิ่งเจือปน
- การกำจัดก๊าซ
- การเคลื่อนย้ายโลหะ
- การบันทึกข้อมูลการหลอม
การกำจัดก๊าซออกจากโลหะหลอมเหลว
เว้นแต่ฝ่ายวิศวกรรมผลิตภัณฑ์ของลูกค้าจะยกเว้น โลหะทั้งหมดต้องผ่านการกำจัดก๊าซแบบหมุน (Rotary Degassing) อย่างน้อยหนึ่งครั้งก่อนการหล่อ
ไม่ยอมรับการกำจัดก๊าซเฉพาะที่เครื่องหลอมส่วนกลาง แล้วใช้กระบวยอัตโนมัติส่งโลหะไปยังเครื่องหล่อ
การกำจัดก๊าซควรทำในกระบวยถ่ายเทโลหะหลอมเหลว หรือในเตาพักโลหะประจำเครื่องหล่อ และอุปกรณ์ต้องมีแผ่นกั้นที่เหมาะสม
9. การควบคุมชิ้นส่วนฝังในงานหล่อ
กรณีมีชิ้นส่วนฝังในงานหล่อ (Insert) ต้องควบคุมก่อนนำไปใช้งาน ดังนี้
- อุ่นชิ้นส่วนฝังก่อนเทโลหะ
- ตรวจสอบให้แห้งสนิท
- ตรวจสอบและบันทึกปริมาณสารระเหย
- จัดเก็บในสภาพสะอาดและแห้ง
- ตรวจสอบการยึดติดกับอะลูมิเนียม
โรงหล่อต้องตรวจสอบการยึดติดระหว่างชิ้นส่วนฝังกับอะลูมิเนียมอย่างสม่ำเสมอ และจัดเก็บผลการตรวจเป็นเอกสาร
ชิ้นงานหลังการตัดเฉือนต้องได้รับการตรวจสอบด้วยสารแทรกซึม (Liquid Penetrant Testing: PT) เพื่อหารอยแตกร้าวหรือการแยกตัวรอบชิ้นส่วนฝัง เว้นแต่ลูกค้าจะอนุมัติวิธีอื่น
10. การชี้บ่งและการสอบกลับได้
ชิ้นงานหล่อทั้งหมดต้องได้รับการชี้บ่งตามข้อกำหนดของลูกค้า เช่น
- เครื่องหมายของลูกค้า
- โลโก้โรงหล่อ
- หมายเลขชิ้นส่วน
- หมายเลขโพรงแม่พิมพ์
- วันที่หล่อ
ในบางกรณี ต้องสามารถสอบกลับไปยังเครื่องหล่อและค่าพารามิเตอร์กระบวนการที่ใช้ผลิตชิ้นงานนั้นได้
ข้อมูลต้องถูกต้อง มองเห็นชัดเจน และไม่รบกวนแนวแบ่งแม่พิมพ์ รูปลักษณ์ หน้าที่การใช้งาน กระบวนการผลิตขั้นถัดไป หรือการประกอบ
11. การตรวจสอบด้วยรังสีเอกซ์
สำหรับผลิตภัณฑ์บางประเภท ผู้ส่งมอบต้องมีระบบตรวจสอบด้วยฟลูออโรสโคปีหรือรังสีเอกซ์แบบเวลาจริงภายในสถานที่ผลิต
ต้องมีชิ้นงานมาตรฐานอ้างอิงที่ได้รับการรับรอง เพื่อใช้ตรวจสอบความไวและความละเอียดของระบบ
การตรวจด้วยรังสีเอกซ์ต้องครอบคลุมบริเวณที่การวิเคราะห์ FEA ระบุว่ามีความเค้นสูง และบางผลิตภัณฑ์อาจต้องมีระบบตรวจจับข้อบกพร่องอัตโนมัติ
12. การควบคุมรูพรุนภายใน
รูพรุนภายในชิ้นงานเป็นประเด็นสำคัญของการหล่อด้วยแรงดันสูง เนื่องจากอากาศอาจถูกกักอยู่ในโลหะระหว่างการเติมโพรงแม่พิมพ์
ตัวอย่างในตารางกระบวนการ H อ้างอิงระดับรูพรุนตาม ASTM E505 และกำหนดเกณฑ์ที่เข้มงวดขึ้นสำหรับบริเวณที่มีความเค้นสูง เว้นแต่ฝ่ายวิศวกรรมผลิตภัณฑ์ของลูกค้าจะอนุมัติเป็นอย่างอื่น
เกณฑ์ที่ใช้จริงต้องตรวจสอบจากแบบชิ้นงาน ข้อกำหนดลูกค้า และเอกสารทางวิศวกรรม
13. การอุดปิดรูพรุนด้วยเรซิน
กระบวนการอุดปิดรูพรุนด้วยเรซิน (Impregnation) โดยทั่วไปไม่อนุญาต เว้นแต่ได้รับการอนุมัติอย่างเป็นทางการจากฝ่ายวิศวกรรมผลิตภัณฑ์ของลูกค้า
การอนุมัติต้องจัดทำเป็นเอกสาร และลูกค้าต้องอนุมัติ
- สารอุดปิดหรือเรซิน
- แหล่งผู้ให้บริการ
- กระบวนการที่ใช้
- ข้อกำหนดเฉพาะของลูกค้า
14. การทดสอบสมบัติทางกล
แหล่งผลิตชิ้นงานหล่อต้องจัดเตรียมชิ้นทดสอบสมบัติทางกลจากตำแหน่งที่ได้รับการอนุมัติจากฝ่ายวิศวกรรมผลิตภัณฑ์ของลูกค้า
ชิ้นทดสอบอาจตัดจากชิ้นงานหล่อจริง หรือผลิตเป็นแท่งทดสอบแยกต่างหาก ตำแหน่งและวิธีการต้องเป็นไปตามแบบวิศวกรรมหรือเอกสารคุณภาพของชิ้นส่วน
การทดสอบอาจครอบคลุม
- ค่าความต้านทานแรงดึง
- ค่าความต้านทานคราก
- ร้อยละการยืดตัว
- ความแข็ง
- โครงสร้างจุลภาค
- สมบัติอื่นตามข้อกำหนดของลูกค้า
ผู้ตรวจประเมิน CQI-27 ควรมีคุณสมบัติอย่างไร?
ผู้ตรวจประเมินควรมีคุณสมบัติ ดังนี้
- มีความรู้ด้านการหล่อโลหะด้วยแรงดัน
- มีประสบการณ์ทำงานอย่างน้อย 5 ปี
- มีความรู้ด้านการตรวจประเมินภายใน
- มีความรู้เกี่ยวกับระบบบริหารคุณภาพและเครื่องมือหลักด้านคุณภาพ
ผู้ตรวจประเมินจึงต้องเข้าใจทั้งระบบบริหารคุณภาพและกระบวนการหล่อจริง เพราะข้อกำหนดครอบคลุมตั้งแต่การออกแบบ เครื่องจักร วัตถุดิบ พารามิเตอร์ การตรวจสอบ และข้อกำหนดเฉพาะของลูกค้า
หลักสูตร CQI-27 เหมาะกับใคร?
หลักสูตรนี้เหมาะสำหรับ
- ผู้จัดการและวิศวกรฝ่ายคุณภาพ
- วิศวกรกระบวนการหล่อ
- วิศวกรการหล่อโลหะด้วยแรงดัน
- วิศวกรการผลิต
- วิศวกรออกแบบแม่พิมพ์
- วิศวกรคุณภาพผู้ส่งมอบ
- ผู้ตรวจประเมินภายใน
- ผู้รับผิดชอบระบบ IATF 16949
- ผู้รับผิดชอบ APQP
- ผู้จัดทำ FMEA
- ผู้จัดทำแผนควบคุม
- ผู้รับผิดชอบ PPAP
- บุคลากรที่ต้องตรวจประเมินโรงหล่อหรือผู้รับจ้างหล่อ
รายการกลุ่มเป้าหมายนี้เป็นการสรุปจากเนื้อหาหลักสูตรและคุณสมบัติของผู้ตรวจประเมิน
ผู้เข้าอบรมจะได้เรียนรู้อะไร?
ผู้เข้าอบรมจะได้เรียนรู้เรื่องสำคัญ ได้แก่
- ความหมายและวัตถุประสงค์ของ CQI-27
- การเปลี่ยนแปลงของ CQI-27 ฉบับที่ 2
- การเลือกตารางกระบวนการให้ตรงกับงานหล่อ
- คุณสมบัติของผู้ตรวจประเมิน
- การกรอกหน้าปกแบบประเมิน
- การออกแบบชิ้นงานและแม่พิมพ์
- การวิเคราะห์ FEA
- การจำลองกระบวนการหล่อ
- การเลือกเครื่องหล่อ
- การควบคุมแรงฉีดและแรงปิดแม่พิมพ์
- การควบคุมโลหะหลอมเหลว
- การกำจัดก๊าซ
- การควบคุมชิ้นส่วนฝัง
- การชี้บ่งและการสอบกลับได้
- การตรวจด้วยรังสีเอกซ์
- การควบคุมรูพรุน
- การทดสอบสมบัติทางกล
- การรวบรวมหลักฐานสำหรับการประเมิน
โรงงานควรเตรียมหลักฐานอะไรสำหรับการประเมิน CQI-27?
หลักฐานที่ต้องใช้ขึ้นอยู่กับตารางกระบวนการ แต่โดยทั่วไปอาจประกอบด้วย
- ข้อกำหนดเฉพาะของลูกค้า
- แบบชิ้นงานและแบบชิ้นงานหล่อก่อนการตัดเฉือน
- ผลการวิเคราะห์ FEA
- ผลการจำลองกระบวนการหล่อ
- แผนผังกระบวนการ
- PFMEA
- แผนควบคุม
- วิธีปฏิบัติงาน
- เอกสาร PPAP
- บันทึกองค์ประกอบทางเคมี
- บันทึกอุณหภูมิโลหะหลอมเหลว
- บันทึกการกำจัดก๊าซ
- บันทึกพารามิเตอร์เครื่องหล่อ
- ผลการตรวจขนาด
- ผลการตรวจด้วยรังสีเอกซ์
- ผลการตรวจความแข็ง
- ผลการตรวจโครงสร้างจุลภาค
- ผลการทดสอบสมบัติทางกล
- บันทึกการสอบกลับได้
- ผลการตรวจประเมินภายใน
- หลักฐานการแก้ไขสิ่งที่ไม่เป็นไปตามข้อกำหนด
- หลักฐานการอนุมัติการเบี่ยงเบนจากลูกค้า
รายการนี้เป็นแนวทางสรุปจากข้อกำหนดหลายส่วน ไม่ใช่รายการเดียวที่ใช้เหมือนกันกับโรงหล่อทุกประเภท
คำถามที่พบบ่อยเกี่ยวกับ CQI-27
CQI-27 ใช้กับกระบวนการหล่อประเภทใด?
ครอบคลุมการหล่อทราย การหล่อแบบแรงเหวี่ยง การหล่อแบบขี้ผึ้งหาย การหล่ออะลูมิเนียมด้วยแม่พิมพ์ทราย การหล่อด้วยแม่พิมพ์โลหะ และการหล่อด้วยแรงดันสูงของอะลูมิเนียม แมกนีเซียม และสังกะสี
CQI-27 ต้องประเมินบ่อยเพียงใด?
เอกสารหลักสูตรระบุว่าต้องดำเนินการอย่างน้อยปีละ 1 ครั้ง
CQI-27 ใช้เฉพาะโรงงานหล่อโลหะด้วยแรงดันหรือไม่?
ไม่ใช่ เพราะมีตารางกระบวนการครอบคลุมการหล่อหลายประเภท อย่างไรก็ตาม เอกสารประกอบการอบรมฉบับนี้เน้นรายละเอียดของตาราง H สำหรับการหล่ออะลูมิเนียมด้วยแรงดันสูงเป็นหลัก
ผู้ตรวจประเมินต้องมีประสบการณ์กี่ปี?
เอกสารหลักสูตรระบุว่าควรมีประสบการณ์ทำงานอย่างน้อย 5 ปี
การวิเคราะห์ FEA และการจำลองกระบวนการหล่อต่างกันอย่างไร?
การวิเคราะห์ FEA ใช้วิเคราะห์การตอบสนองของชิ้นส่วนต่อแรง ความร้อน และสภาวะใช้งาน
ส่วนการจำลองกระบวนการหล่อใช้วิเคราะห์การไหล การเติมเต็มโพรงแม่พิมพ์ และการแข็งตัวของโลหะ
ข้อมูลทั้งสองส่วนต้องเชื่อมโยงกัน โดยเฉพาะบริเวณที่มีความเค้นสูง
สามารถเบี่ยงเบนจากข้อกำหนด CQI-27 ได้หรือไม่?
การเบี่ยงเบนต้องได้รับอนุมัติจากฝ่ายวิศวกรรมผลิตภัณฑ์ของลูกค้า และต้องมีหลักฐานการอนุมัติอย่างชัดเจน
หลักสูตร CQI-27
CQI-27 การประเมินระบบกระบวนการหล่อ ฉบับที่ 2 เป็นแนวทางสำหรับประเมินการควบคุมกระบวนการหล่อในอุตสาหกรรมยานยนต์ โดยมีเป้าหมายเพื่อสร้างกระบวนการที่แข็งแกร่ง ลดข้อบกพร่อง ลดความผันแปร และควบคุมคุณภาพตั้งแต่การออกแบบจนถึงการตรวจสอบผลิตภัณฑ์
เนื้อหาครอบคลุมมากกว่าการเดินเครื่องหล่อ เพราะรวมถึงการวิเคราะห์ FEA การจำลองกระบวนการ การออกแบบแม่พิมพ์ การเลือกเครื่องจักร การควบคุมโลหะหลอมเหลว การกำจัดก๊าซ การสอบกลับได้ การตรวจด้วยรังสีเอกซ์ และการทดสอบสมบัติทางกล
หัวใจสำคัญของการประเมินคือการตรวจสอบว่าเอกสาร บุคลากร เครื่องจักร พารามิเตอร์ และการปฏิบัติงานจริงมีความสอดคล้องกับข้อกำหนดของลูกค้าและกระบวนการที่องค์กรดำเนินการหรือไม่
 CQI-29 คืออะไร? แนวทางประเมินระบบกระบวนการประสานแข็งสำหรับอุตสาหกรรมยานยนต์
 หลักสูตร CQI-17 คืออะไร? คู่มือระบบการประกอบอิเล็กทรอนิกส์และงานบัดกรีสำหรับพนักงานใหม่
 CQI-15 โรงงานต้องเตรียมอะไรบ้าง? แนวทางจากมุมมองผู้ประเมินระบบกระบวนการเชื่อม
 หลักสูตร CQI-12 คืออะไร? การประเมินระบบกระบวนการเคลือบผิว ฉบับที่ 3
 หลักสูตร CQI-9 คืออะไร? การประเมินระบบกระบวนการอบชุบด้วยความร้อน ฉบับที่ 4
 หลักสูตร CQI-30 คืออะไร? การประเมินระบบการผสมยางคอมพาวด์และการขึ้นรูปด้วยแม่พิมพ์