
CQI-11 หรือ Plating System Assessment เป็นแนวทางการประเมินระบบกระบวนการชุบ สำหรับ CQI-11 Plating System Assessment Process ฉบับที่ 3
หลักสูตรไม่ได้กล่าวถึงเฉพาะวิธีการชุบเท่านั้น แต่ครอบคลุมตั้งแต่ความรับผิดชอบของผู้บริหาร การวางแผนคุณภาพ การจัดการวัตถุดิบและพื้นที่ผลิต การควบคุมอุณหภูมิ การตรวจประเมินงานจริง ตลอดจนการตรวจสอบข้อกำหนดเฉพาะของกระบวนการชุบแต่ละประเภท
โครงสร้างของแบบประเมิน CQI-11
คู่มือ CQI-11 ใช้อธิบายแนวทางในแต่ละส่วนสำหรับการประเมินตนเอง โดยแบบประเมินประกอบด้วยหน้าปกข้อมูลการประเมินและเนื้อหาอีก 5 ส่วน ได้แก่
- ความรับผิดชอบในการบริหารกระบวนการชุบและการวางแผนคุณภาพ
- การควบคุมสายการผลิต การจัดเก็บวัตถุดิบ และการกำหนดผู้รับผิดชอบ
- การควบคุมอุณหภูมิและการตรวจสอบ
- การตรวจประเมินงานจริง
- ตารางข้อกำหนดเฉพาะของแต่ละกระบวนการ
แต่ละส่วนมีวัตถุประสงค์แตกต่างกัน ผู้ประเมินจึงต้องตรวจทั้งระบบเอกสารและการปฏิบัติงานจริง ไม่ควรพิจารณาจากแบบฟอร์มหรือคำตอบเพียงอย่างเดียว
ส่วนที่ 1 ความรับผิดชอบในการบริหารและการวางแผนคุณภาพ
ส่วนแรกของ CQI-11 มุ่งประเมินความรับผิดชอบของผู้บริหารและการวางแผนคุณภาพสำหรับกระบวนการชุบ
การกำหนดผู้รับผิดชอบกระบวนการชุบ
องค์กรต้องสามารถระบุผู้รับผิดชอบกระบวนการชุบได้อย่างชัดเจน โดยแบบประเมินพิจารณาประเด็น เช่น
- ตำแหน่งของผู้รับผิดชอบ
- การแสดงตำแหน่งในแผนผังองค์กร
- เอกสารกำหนดหน้าที่และความรับผิดชอบ
- คุณสมบัติ การศึกษา และประสบการณ์
- ประสบการณ์ในกระบวนการผลิตของโรงงานชุบ
- การเป็นพนักงานประจำในสถานที่ที่รับการประเมิน
ผู้รับผิดชอบกระบวนการชุบควรมีประสบการณ์ในกระบวนการผลิตของโรงงานชุบมากกว่า 5 ปี
การวางแผนคุณภาพด้วย APQP
CQI-11 ตรวจสอบว่าองค์กรนำกระบวนการวางแผนคุณภาพผลิตภัณฑ์ล่วงหน้า หรือ APQP: Advanced Product Quality Planning มาใช้กับกระบวนการชุบหรือไม่
ประเด็นที่ใช้พิจารณาประกอบด้วย
- สิ่งอำนวยความสะดวกในการผลิตถูกนำมาพิจารณาใน APQP หรือไม่
- มีการจัดทำการศึกษาความเป็นไปได้ก่อนดำเนินการหรือไม่
- กรณีไม่มีข้อมูลของชิ้นส่วนเดียวกัน มีข้อมูลของชิ้นส่วนหรือกลุ่มผลิตภัณฑ์ที่คล้ายคลึงกันหรือไม่
- มีขั้นตอนควบคุมการเปลี่ยนแปลงกระบวนการภายหลัง PPAP หรือไม่
การประเมินในหัวข้อนี้จึงต้องตรวจสอบทั้งขั้นตอนการวางแผนและหลักฐานที่แสดงว่าองค์กรดำเนินการก่อนเริ่มผลิตจริง
การจัดทำและปรับปรุง FMEA
แบบประเมินกำหนดให้ FMEA: Failure Mode and Effects Analysis ต้องเป็นปัจจุบันและสะท้อนกระบวนการที่ใช้งานจริง
ประเด็นสำคัญที่ต้องตรวจสอบ ได้แก่
- มี FMEA ที่จัดทำเป็นเอกสารหรือไม่
- มีการระบุชื่อและหน้าที่ของสมาชิกในทีม FMEA หรือไม่
- FMEA สอดคล้องกับแผนควบคุมและวิธีปฏิบัติงานหรือไม่
- FMEA ครอบคลุมตั้งแต่การรับเข้าไปจนถึงการส่งมอบหรือไม่
- มีการระบุคุณลักษณะพิเศษตามที่องค์กรและลูกค้ากำหนดหรือไม่
- มีหลักฐานการปรับปรุง FMEA เมื่อเกิดปัญหาด้านคุณภาพหรือไม่
ดังนั้น การมีเอกสาร FMEA เพียงอย่างเดียวอาจยังไม่เพียงพอ แต่ต้องสามารถแสดงได้ว่าเนื้อหาตรงกับสภาพกระบวนการในปัจจุบัน
การจัดทำแผนควบคุม
แผนควบคุมหรือ Control Plan ต้องเป็นปัจจุบันและสะท้อนกระบวนการชุบที่องค์กรดำเนินการอยู่
แบบประเมินครอบคลุมประเด็น เช่น
- มีแผนควบคุมที่ใช้งานอยู่หรือไม่
- จัดทำแยกตามชิ้นส่วน กลุ่มผลิตภัณฑ์ หรือกระบวนการหรือไม่
- ครอบคลุมตั้งแต่การรับชิ้นส่วนจนถึงการส่งมอบหรือไม่
- ระบุพารามิเตอร์สำคัญของกระบวนการชุบครบถ้วนหรือไม่
- สอดคล้องกับ FMEA และวิธีปฏิบัติงานหรือไม่
- กำหนดขนาดและความถี่ของการสุ่มตัวอย่างตามตารางกระบวนการหรือไม่
- ระบุคุณลักษณะพิเศษขององค์กรและลูกค้าหรือไม่
- ได้รับการปรับปรุงเมื่อเกิดปัญหา ความต้องการของลูกค้า หรือการเปลี่ยนแปลงกระบวนการหรือไม่
เอกสารระบุอย่างชัดเจนว่าขนาดและความถี่ของการสุ่มตัวอย่างต้องสอดคล้องกับข้อกำหนดขั้นต่ำในตารางกระบวนการ
การควบคุมมาตรฐานและข้อกำหนดของลูกค้า
องค์กรต้องมีมาตรฐานและข้อกำหนดเกี่ยวกับงานชุบที่เกี่ยวข้องและพร้อมใช้งาน รวมถึงต้องมีระบบรักษาเอกสารให้เป็นฉบับปัจจุบัน
ตัวอย่างมาตรฐานหรือข้อกำหนด ได้แก่
- SAE
- AIAG
- ASTM
- General Motors
- Ford
- FCA
- Toyota
- Volvo Truck
นอกจากนี้ องค์กรต้องกำหนดกระบวนการทบทวนและสื่อสารมาตรฐานหรือข้อกำหนดที่ได้รับการปรับปรุงภายในระยะเวลา 2 สัปดาห์ พร้อมระบุบุคลากรที่รับผิดชอบ
การจัดทำวิธีปฏิบัติงาน
องค์กรต้องจัดทำคำแนะนำหรือวิธีปฏิบัติงานสำหรับกระบวนการที่ใช้งาน โดยต้องครอบคลุมพารามิเตอร์ที่เกี่ยวข้อง
เอกสารควบคุมกระบวนการอาจอยู่ในรูปแบบต่าง ๆ เช่น
- วิธีปฏิบัติงาน
- ใบงาน
- สูตรการผลิต
- ข้อมูลในระบบคอมพิวเตอร์
- เอกสารควบคุมประเภทอื่น
สาระสำคัญคือบุคลากรต้องเข้าถึงข้อมูลที่จำเป็น และสามารถปฏิบัติงานตามเงื่อนไขของกระบวนการได้อย่างถูกต้อง
การศึกษาความสามารถของผลิตภัณฑ์และกระบวนการ
CQI-11 กำหนดให้มีการศึกษาความสามารถของผลิตภัณฑ์และกระบวนการอย่างเหมาะสม โดยมีประเด็นตรวจสอบ เช่น
- มีการศึกษาความสามารถเบื้องต้นด้วยค่า Ppk หรือไม่
- มีการศึกษาความสามารถของขั้นตอนการชุบในแต่ละสายการผลิตหรือไม่
- มีการศึกษาใหม่เมื่อย้ายอุปกรณ์ ติดตั้งอุปกรณ์ใหม่ หรือเปลี่ยนแปลงสารเคมีที่สำคัญหรือไม่
- องค์กรกำหนดวิธีจัดการกับการเปลี่ยนแปลงที่สำคัญอย่างไร
- มีการดำเนินการอย่างไรเมื่อดัชนีความสามารถอยู่นอกเกณฑ์ควบคุม
การควบคุมงานที่นำกลับมาทำใหม่
องค์กรต้องมีระบบอนุญาตและควบคุมการนำชิ้นงานกลับมาทำใหม่ หรือ Rework และต้องจัดทำเป็นเอกสาร
หัวข้อที่ต้องพิจารณาประกอบด้วย
- ขั้นตอนการอนุญาตให้นำชิ้นงานกลับมาทำใหม่
- การระบุคุณลักษณะของผลิตภัณฑ์ที่อนุญาตหรือไม่อนุญาตให้ทำใหม่
- การอนุมัติโดยผู้จัดการคุณภาพหรือผู้ได้รับมอบหมาย
- วิธีชี้บ่งว่าชิ้นงานผ่านการทำใหม่แล้ว
- การบันทึกว่าเกิดการทำใหม่เมื่อใดและดำเนินการอย่างไร
- การอนุมัติปล่อยผลิตภัณฑ์หลังการทำใหม่
- หลักฐานว่าการทำใหม่เป็นไปตามข้อกำหนดขององค์กรหรือลูกค้า
การฝึกอบรมพนักงาน
องค์กรและผู้บริหารต้องจัดให้มีการฝึกอบรมพนักงาน โดยครอบคลุมทั้งพนักงานประจำ พนักงานสำรอง และพนักงานชั่วคราว
ผู้ประเมินต้องตรวจสอบ
- กระบวนการฝึกอบรมความรู้เบื้องต้น
- การฝึกอบรมต่อเนื่องหรือการติดตามผล
- เมทริกซ์การฝึกอบรมฉบับปัจจุบัน
- หลักฐานการวัดประสิทธิผลของการฝึกอบรม
ส่วนที่ 2 การควบคุมหน้างานและการจัดการวัสดุ
ส่วนที่ 2 มุ่งเน้นการตรวจสอบในพื้นที่ผลิตจริง โดยครอบคลุมกระบวนการผลิต เอกสาร การป้องกันการหก การแบ่งแยกชิ้นงาน และการติดตามการเคลื่อนย้ายวัสดุ
- การตรวจสอบชิ้นส่วนรับเข้า
- การชี้บ่งชิ้นส่วน
- การชี้บ่งและแบ่งแยกผลิตภัณฑ์ที่ไม่เป็นไปตามข้อกำหนด
- ขั้นตอนเมื่อกระบวนการหยุดชะงัก
- การติดตามจุดที่อาจเกิดปัญหา
- ความสะอาดของสถานที่
- การตรวจสอบผลิตภัณฑ์สำเร็จรูป
การประเมินส่วนนี้ต้องเปรียบเทียบเอกสารกับสภาพจริงในหน้างาน รวมถึงตรวจสอบว่าบุคลากรสามารถเข้าถึงวิธีปฏิบัติงานที่จำเป็นได้
ส่วนที่ 3 การควบคุมอุณหภูมิ
ส่วนที่ 3 เป็นเรื่อง Pyrometry หรือระบบการวัดและควบคุมอุณหภูมิ ซึ่งเอกสารระบุว่าเป็นหัวข้อที่เพิ่มขึ้นใน CQI-11 ฉบับที่ 3 และใช้แนวทางในลักษณะเดียวกับ CQI-9
ส่วนนี้ใช้กับการควบคุมอุณหภูมิของกระบวนการ รวมถึงถังและเตาอบ และแบ่งออกเป็น 4 หัวข้อ ได้แก่
- เทอร์โมคัปเปิล
- เครื่องมือวัด
- การทดสอบความถูกต้องของระบบ
- การสำรวจความสม่ำเสมอของอุณหภูมิ
เอกสารระบุว่าคำถามด้าน Pyrometry อยู่ในตารางกระบวนการ A ถึง I และต้องตอบตามข้อกำหนดของส่วนนี้
การควบคุมเทอร์โมคัปเปิล
เทอร์โมคัปเปิลต้องได้รับการสอบเทียบก่อนใช้งานครั้งแรก โดยสามารถสอบกลับไปยัง NIST หรือห้องปฏิบัติการมาตรฐานแห่งชาติอื่นได้
ใบรับรองการสอบเทียบต้องมีรายละเอียด เช่น
- ค่าอุณหภูมิที่อ่านได้จริง
- ค่าอุณหภูมิที่กำหนด
- ค่าปรับแก้หรือค่าความคลาดเคลื่อน
- ผู้ให้บริการสอบเทียบ
- สัญลักษณ์การรับรอง หากสอบเทียบจากภายนอก
- วิธีการสอบเทียบ
ผู้ให้บริการสอบเทียบภายนอกต้องได้รับการรับรอง ISO/IEC 17025 หรือมาตรฐานระดับชาติที่เทียบเท่า ส่วนการสอบเทียบภายในต้องดำเนินการตามเจตนารมณ์ของ ISO/IEC 17025 หรือมาตรฐานที่เทียบเท่า
การทดสอบความถูกต้องของระบบ
การทดสอบความถูกต้องของระบบ หรือ System Accuracy Test: SAT เป็นหนึ่งในหัวข้อที่ใช้ตรวจสอบระบบการวัดอุณหภูมิ
เอกสารหลักสูตรมีรายละเอียดเกี่ยวกับ
- เครื่องมือที่ใช้ในการทดสอบ
- มาตรฐานอ้างอิง
- ความถี่ในการทดสอบ
- การบันทึกผล
- การดำเนินการเมื่อผลการทดสอบไม่ผ่าน
- การเปลี่ยนหรือควบคุมเทอร์โมคัปเปิล
การสำรวจความสม่ำเสมอของอุณหภูมิ
การสำรวจความสม่ำเสมอของอุณหภูมิ หรือ Temperature Uniformity Survey: TUS ใช้ตรวจสอบลักษณะการกระจายอุณหภูมิภายในพื้นที่ใช้งานของเตาอบ
เอกสารแบ่งวิธีการสำรวจออกเป็น
- วิธีวัดแบบปริมาตร สำหรับเตาหรือพื้นที่ใช้งานที่ต้องตรวจสอบในลักษณะสามมิติ
- วิธีวัดแบบระนาบ สำหรับเตาแบบต่อเนื่องที่ผลิตภัณฑ์เคลื่อนที่ผ่านเตา เช่น เตาสายพาน
ระหว่างการทำ TUS ต้องกำหนดสภาวะของเตาให้ใกล้เคียงกับการผลิตปกติ และใช้ภาระการผลิตจริงหรือภาระจำลองที่เป็นตัวแทนของการใช้งานสูงสุดตามที่กำหนด
ข้อมูลอุณหภูมิต้องบันทึกอัตโนมัติอย่างน้อยทุก 30 วินาทีตลอดระยะเวลาการสำรวจ และไม่อนุญาตให้เก็บข้อมูลด้วยวิธีการบันทึกด้วยมือ
ส่วนที่ 4 การตรวจประเมินงานจริง
การตรวจประเมินงานจริง หรือ Job Audit เป็นการตรวจสอบชิ้นงานหรือคำสั่งผลิตที่เลือกขึ้นมา โดยพิจารณาหลักฐานตลอดกระบวนการ
หัวข้อเริ่มต้นของการตรวจประกอบด้วย
- หลักฐานการวางแผนคุณภาพ
- FMEA
- แผนควบคุม
- ข้อกำหนดของลูกค้าและฉบับแก้ไข
- หลักฐานการตรวจรับ
- ใบงานหรือเอกสารติดตามงาน
- ชื่อลูกค้า
- หมายเลขล็อต
- น้ำหนักหรือปริมาณ
- คำแนะนำในการดำเนินการ
- ข้อกำหนดในการตรวจสอบ
- การรักษาการตรวจสอบย้อนกลับเมื่อมีการแบ่งล็อต
- วิธีบันทึกว่าแต่ละขั้นตอนเสร็จสิ้นแล้ว
นอกจากนี้ ยังต้องตรวจสอบว่าขั้นตอนในใบติดตามงานได้รับการลงชื่อหรือยืนยันแล้วหรือไม่ การตรวจตามแผนควบคุมดำเนินการครบหรือไม่ และมีการดำเนินงานที่ไม่ได้ระบุในแผนควบคุมหรือไม่
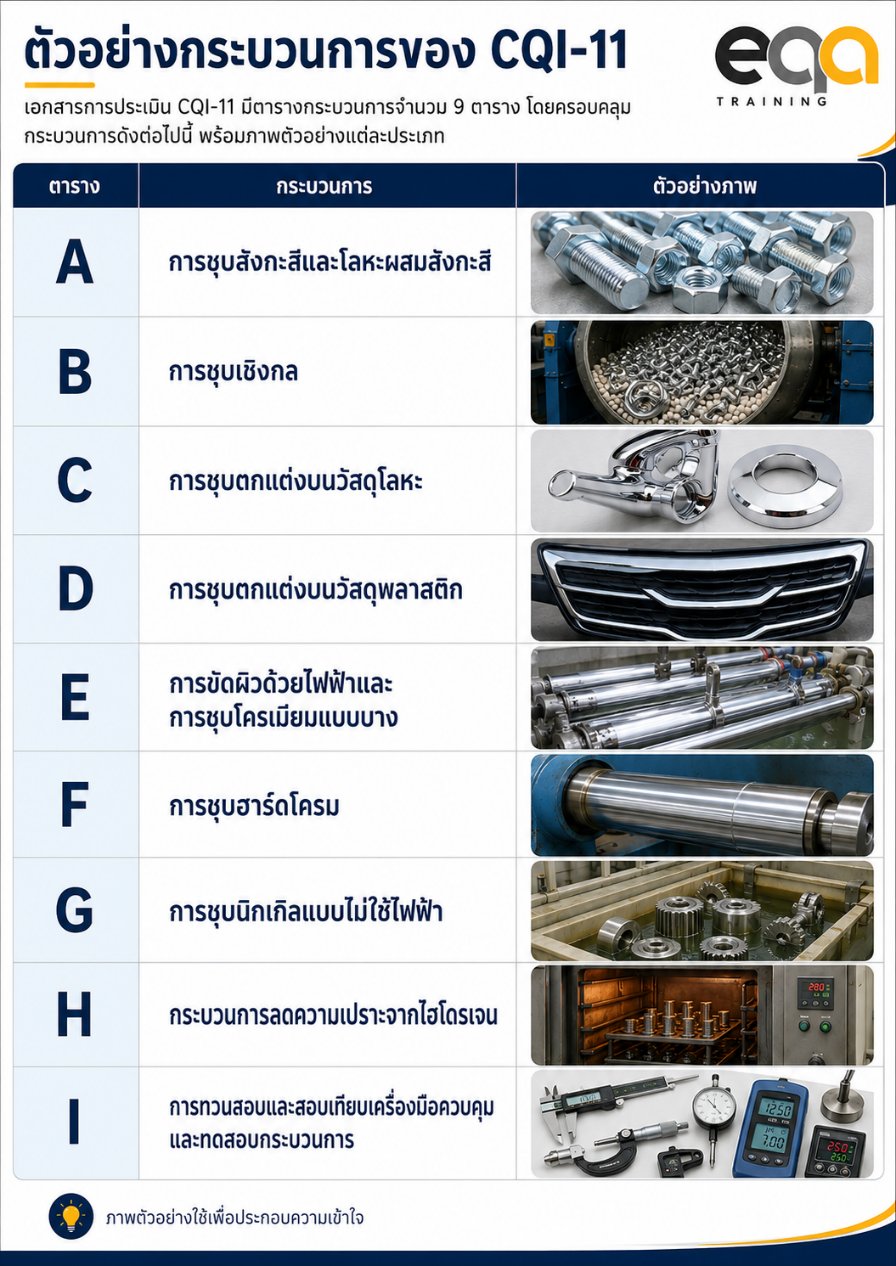
องค์กรต้องเลือกใช้ตารางที่ตรงกับกระบวนการชุบที่ดำเนินการจริง
ตัวอย่างกระบวนการชุบ
การชุบสังกะสี
การชุบสังกะสีเป็นกระบวนการเคลือบผิวโลหะด้วยสังกะสีโดยใช้กระแสไฟฟ้า เพื่อช่วยป้องกันการเกิดสนิมและเพิ่มความสวยงามให้ชิ้นงาน
ขั้นตอนหลัก ได้แก่
- การเตรียมพื้นผิวให้สะอาด
- การกำจัดคราบไขมัน
- การจุ่มชิ้นงานในสารละลายสังกะสี
- การใช้กระแสไฟฟ้าให้สังกะสีเกาะบนผิวโลหะ
- การทำสีหรือ Chromating
- การทำให้ชิ้นงานแห้ง
การชุบนิกเกิลแบบใช้ไฟฟ้า
การชุบนิกเกิลแบบใช้ไฟฟ้าใช้ไฟฟ้ากระแสตรงในบ่อชุบ เพื่อให้สารละลายอิเล็กโทรไลต์เกิดปฏิกิริยาและเคลือบผิววัสดุ
ปัจจัยที่เกี่ยวข้องประกอบด้วย
- การเตรียมผิวโลหะ
- ความเข้มข้นของสารละลาย
- ความหนาแน่นของกระแสไฟฟ้า
- อุณหภูมิของบ่อชุบ
- เวลาการชุบ
การชุบนิกเกิลแบบไม่ใช้ไฟฟ้า
การชุบนิกเกิลแบบไม่ใช้ไฟฟ้า หรือ Electroless Nickel เป็นกระบวนการเคลือบนิกเกิลโดยใช้ปฏิกิริยาเคมีแทนกระแสไฟฟ้า
ข้อดีของกระบวนการนี้ คือสามารถเคลือบชิ้นงานได้อย่างสม่ำเสมอแม้ในพื้นผิวที่ซับซ้อน และให้ความแข็งสูงหลังการชุบ
การชุบฮาร์ดโครม
การชุบฮาร์ดโครม หรือ Hard Chrome Plating เป็นการเคลือบผิวโลหะด้วยโครเมียมที่มีความหนาสูงกว่าการชุบตกแต่ง เพื่อเพิ่มความแข็ง ความทนทานต่อการสึกหรอ และความต้านทานต่อการกัดกร่อน
ผู้ประเมิน CQI-11 ควรมีคุณสมบัติอย่างไร?
เอกสารแนบกำหนดคุณสมบัติของผู้ประเมินไว้ 3 ประการ ได้แก่
- เป็นผู้ตรวจประเมินภายในที่มีประสบการณ์ด้านระบบบริหารคุณภาพ เช่น ISO 9001 หรือ IATF 16949
- มีความรู้ด้านกระบวนการชุบ
- มีความเข้าใจเครื่องมือหลักของ AIAG หรือ Core Tools
ดังนั้น ผู้ที่ต้องทำหน้าที่ประเมินควรมีทั้งความรู้ด้านระบบบริหารคุณภาพและความเข้าใจด้านเทคนิคของกระบวนการชุบ
ใครบ้างที่เหมาะกับหลักสูตร CQI-11?
เมื่อพิจารณาจากเนื้อหาและคุณสมบัติของผู้ประเมินในเอกสาร หลักสูตรนี้เหมาะกับบุคลากรที่เกี่ยวข้อง เช่น
- ผู้ตรวจประเมินภายใน
- ผู้รับผิดชอบระบบ ISO 9001 หรือ IATF 16949
- ผู้จัดการและวิศวกรฝ่ายคุณภาพ
- ผู้จัดการและวิศวกรฝ่ายผลิต
- ผู้รับผิดชอบกระบวนการชุบ
- ผู้จัดทำ APQP, FMEA และแผนควบคุม
- บุคลากรที่ต้องดำเนินการประเมินตนเองตาม CQI-11
ผู้เข้าอบรมจะได้เรียนรู้อะไร?
จากโครงสร้างเนื้อหาในเอกสาร ผู้เข้าอบรมจะได้เรียนรู้เรื่องสำคัญ ได้แก่
- โครงสร้างและรูปแบบของแบบประเมิน CQI-11
- วิธีกรอกข้อมูลในหน้าปกการประเมิน
- ความรับผิดชอบของผู้บริหารและผู้รับผิดชอบกระบวนการชุบ
- การวางแผนคุณภาพด้วย APQP
- การตรวจสอบ FMEA และแผนควบคุม
- การควบคุมมาตรฐานและข้อกำหนดลูกค้า
- การควบคุมหน้างานและการจัดการวัสดุ
- การควบคุมเทอร์โมคัปเปิลและเครื่องมือวัดอุณหภูมิ
- การทำ SAT และ TUS
- การตรวจประเมินงานจริง
- การเลือกใช้ตารางกระบวนการที่เกี่ยวข้อง
คำถามที่พบบ่อยเกี่ยวกับหลักสูตร CQI-11
CQI-11 ฉบับที่ 3 ครอบคลุมเรื่องใดบ้าง?
ครอบคลุมความรับผิดชอบในการบริหารและการวางแผนคุณภาพ การควบคุมหน้างาน การควบคุมอุณหภูมิ การตรวจประเมินงานจริง และตารางข้อกำหนดเฉพาะของกระบวนการชุบ
CQI-11 มีตารางกระบวนการกี่ตาราง?
มีตารางกระบวนการ 9 ตาราง ครอบคลุมตั้งแต่การชุบสังกะสี การชุบเชิงกล การชุบตกแต่ง การชุบฮาร์ดโครม การชุบนิกเกิลแบบไม่ใช้ไฟฟ้า ไปจนถึงการควบคุมเครื่องมือและอุปกรณ์
การประเมินงานจริงต้องตรวจอะไร?
ต้องตรวจหลักฐาน APQP, FMEA, แผนควบคุม ข้อกำหนดของลูกค้า ใบติดตามงาน การตรวจรับ การตรวจสอบย้อนกลับ และหลักฐานยืนยันว่าแต่ละขั้นตอนได้ดำเนินการครบถ้วน
ผู้ประเมินต้องมีความรู้ด้านใด?
ควรมีประสบการณ์ตรวจประเมินระบบบริหารคุณภาพ มีความรู้ด้านกระบวนการชุบ และเข้าใจเครื่องมือหลักของ AIAG
ส่วน Pyrometry ประกอบด้วยอะไร?
ประกอบด้วยเทอร์โมคัปเปิล เครื่องมือวัด การทดสอบความถูกต้องของระบบ และการสำรวจความสม่ำเสมอของอุณหภูมิ
หลักสูตร CQI-11 Plating System Assessment ฉบับที่ 3 ครอบคลุมการประเมินระบบกระบวนการชุบอย่างเป็นขั้นตอน ตั้งแต่การกำหนดผู้รับผิดชอบ การวางแผนคุณภาพ APQP การจัดทำ FMEA และแผนควบคุม การควบคุมหน้างาน การควบคุมอุณหภูมิ ไปจนถึงการตรวจประเมินงานจริงและตารางกระบวนการเฉพาะ
สาระสำคัญของการประเมินคือการตรวจสอบว่าเอกสาร ระบบควบคุม บุคลากร เครื่องมือ และการปฏิบัติงานจริงมีข้อมูลและหลักฐานสอดคล้องกับข้อกำหนดที่เกี่ยวข้องหรือไม่
บทความที่เกี่ยวข้อง
- CQI-12: การตรวจประเมินระบบงานเคลือบผิว Coating System Assessment
- CQI-9 (4th Edition): การประเมินกระบวนการชุบความร้อนในอุตสาหกรรมยานยนต์
- CQI-15: การประเมินกระบวนการเชื่อมในสายงานยานยนต์
- CQI-23 V.2: การประเมินระบบงาน Molding ในอุตสาหกรรมยานยนต์
- CQI-27: การประเมินกระบวนการหล่อในอุตสาหกรรมยานยนต์
- FMEA (AIAG & VDA) สำหรับกระบวนการพิเศษ (Special Process)
- IATF 16949 กับกระบวนการพิเศษ – เชื่อมโยงกับ Core Tools
- IATF 16949 กับการควบคุม Special Process ในโรงงานผลิตยานยนต์
 CQI-29 คืออะไร? แนวทางประเมินระบบกระบวนการประสานแข็งสำหรับอุตสาหกรรมยานยนต์
 หลักสูตร CQI-17 คืออะไร? คู่มือระบบการประกอบอิเล็กทรอนิกส์และงานบัดกรีสำหรับพนักงานใหม่
 CQI-15 โรงงานต้องเตรียมอะไรบ้าง? แนวทางจากมุมมองผู้ประเมินระบบกระบวนการเชื่อม
 หลักสูตร CQI-12 คืออะไร? การประเมินระบบกระบวนการเคลือบผิว ฉบับที่ 3
 หลักสูตร CQI-9 คืออะไร? การประเมินระบบกระบวนการอบชุบด้วยความร้อน ฉบับที่ 4
 หลักสูตร CQI-30 คืออะไร? การประเมินระบบการผสมยางคอมพาวด์และการขึ้นรูปด้วยแม่พิมพ์