
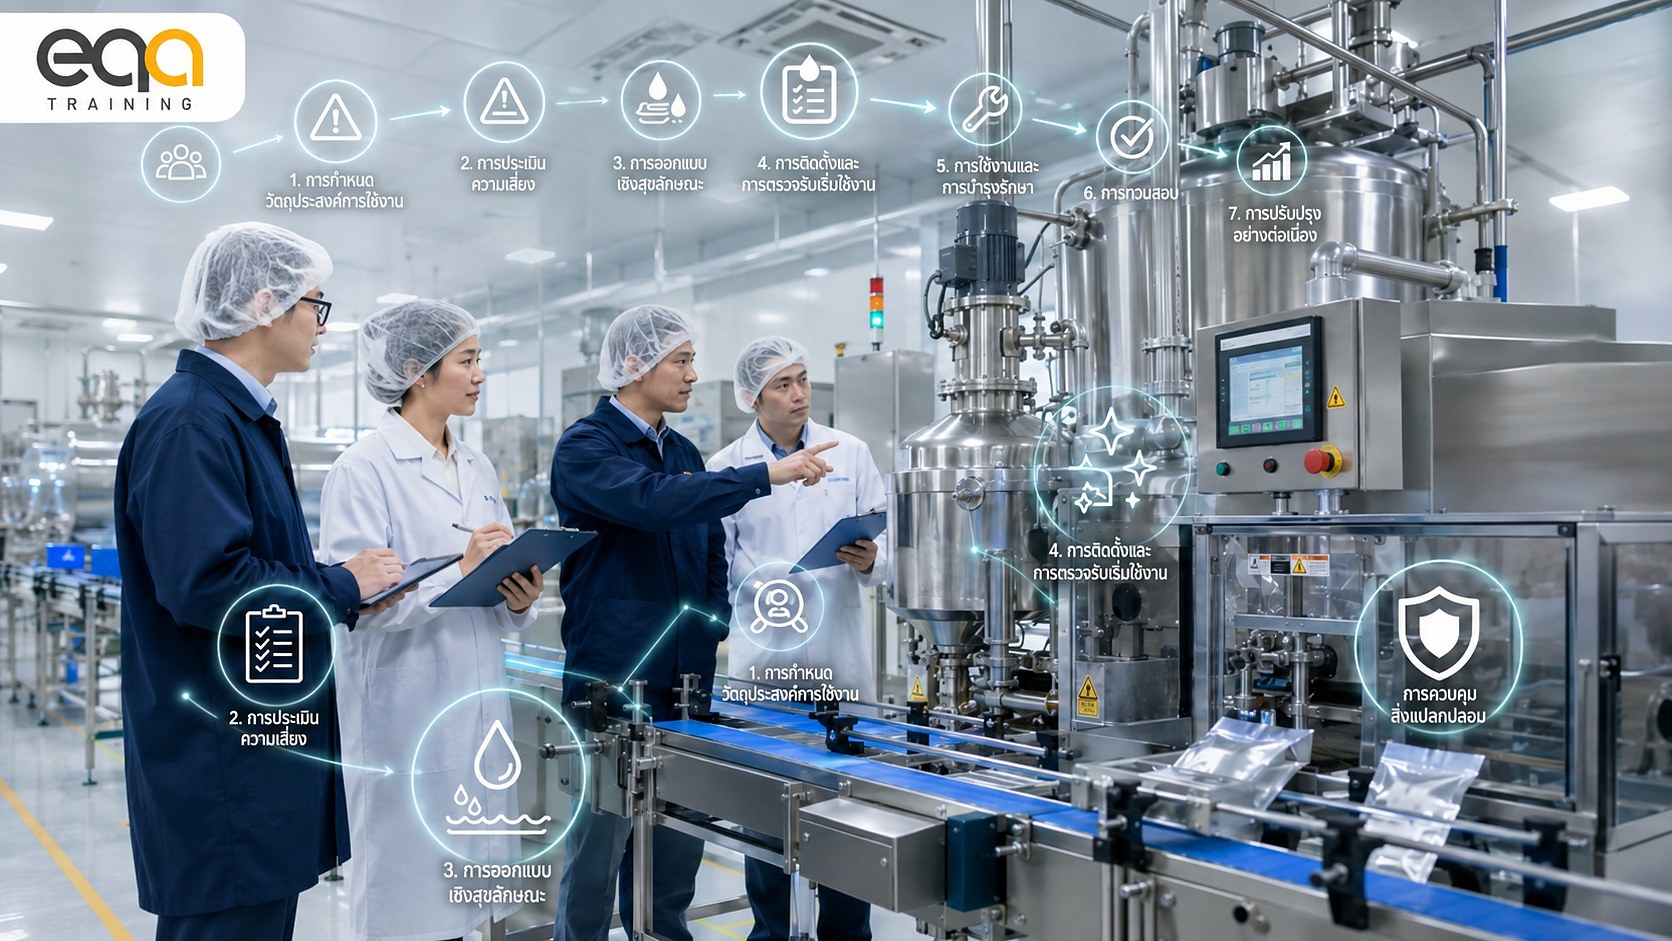
จาก “ข้อกำหนด” “การจัดการเครื่องจักรและอุปกรณ์” สู่ “การปฏิบัติจริง” สำหรับโรงงานอาหารและบรรจุภัณฑ์ ?
ในอุตสาหกรรมอาหารและบรรจุภัณฑ์ “เครื่องจักรและอุปกรณ์” ไม่ได้เป็นเพียงทรัพย์สินในการผลิต
แต่คือ หนึ่งในปัจจัยความเสี่ยงหลัก ต่อให้เกิดปัญหาด้าน
- ความปลอดภัยอาหาร เช่นเกิดการสะสมของเชื้อโรคเพราะ ออกแบบเครื่องจักรมีจุดอับ
- กฎหมาย เช่น วัสดุที่นำมาสร้างเครื่องจักรและอุปกรณ์เกิดการกัดกร่อน แล้วเกิดโลหะหนัก ตะกั่ว ปนเปื้อนในผลิตภัณฑ์
- คุณภาพ เช่น คุณสมบัติผลิตภัณฑ์เปลี่ยนไป
- เครื่องผสมทำงานไม่สม่ำเสมอ → รสชาติ/เนื้อสัมผัสต่างกัน
- อุณหภูมิเครื่องควบคุมไม่คงที่ → สี กลิ่น หรือความกรอบเปลี่ยน
- เครื่องซีลความร้อนไม่เสถียร → ซองปิดไม่แน่น
- ผลกระทบ: คุณภาพไม่ตรงสเปก, อายุสินค้า ลดลง
มาตรฐานสากล เช่น BRCGS, FSSC 22000, EN 1672-2, EHEDG, ISO 14159 จึงมีการกำหนดเป็นแนวทางเดียวกันว่า “การออกแบบ การจัดหา การติดตั้ง และการบำรุงรักษาเครื่องจักร ต้องลดความเสี่ยงการปนเปื้อน เข้าถึงได้ และต้องสามารถทำความสะอาดได้อย่างมีประสิทธิผล”
แต่ในทางปฏิบัติ หน่วยงานที่รับผิดชอบ ยังไม่มั่นใจว่าต้องเริ่มต้นอย่างไรดี ?
- จะตีความและนำข้อกำหนดด้านเครื่องจักรและการบำรุงรักษา ไปใช้ได้อย่างถูกต้องและสอดคล้องกับมาตรฐานได้อย่างไร
- จะบูรณาการแนวคิด Hygienic Design เข้ากับข้อกำหนดของ BRCGS และ FSSC 22000 ให้เป็นระบบการทำงานเดียวกันได้อย่างไร
- จะทำอย่างไรให้ผู้ตรวจประเมิน (Auditor) เห็นได้ชัดว่า องค์กรไม่ได้เพียง “มีเอกสาร” แต่มี “ระบบที่สามารถนำไปปฏิบัติได้จริงและใช้งานได้อย่างมีประสิทธิผล”
บทความนี้จะแปลง “ข้อกำหนด” ให้กลายเป็น ลำดับขั้นตอนการทำงาน ที่ผู้อ่านสามารถ “อ่านแล้วทำตามได้ทันที” พร้อม แบบฟอร์มใช้งานจริง ดาวน์โหลดฟรี
กระบวนการทำงานด้านการจัดการ Hygienic Design และเครื่องจักร (Workflow แบบเป็นขั้นตอน)
ขั้นตอนที่ 1 : กำหนดวัตถุประสงค์การใช้งานของเครื่องจักร
ก่อนการออกแบบหรือจัดซื้อเครื่องจักรทุกครั้ง คุณต้องสามารถระบุให้ชัดเจนว่าเครื่องจักรนั้น
- ใช้กับผลิตภัณฑ์ประเภทใด
(วัตถุดิบ / ผลิตภัณฑ์กึ่งสำเร็จรูป / ผลิตภัณฑ์สำเร็จรูป) - ใช้งานในพื้นที่ลักษณะใด
(พื้นที่แห้ง / พื้นที่เปียก / พื้นที่ควบคุมพิเศษ / พื้นที่ความเสี่ยงสูง) - ต้องทำความสะอาดด้วยวิธีใด
(ทำความสะอาดในที่ตั้ง / ถอดออกมาทำความสะอาด / ทำความสะอาดด้วยมือ – CIP / COP / Manual)
การกำหนดข้อมูลเหล่านี้เป็น “จุดตั้งต้นของทุกการตัดสินใจ” ทั้งด้านการออกแบบ การเลือกวัสดุ การจัดวาง และการควบคุมความเสี่ยง
📄 แบบฟอร์มที่ใช้ในขั้นตอนนี้
- แบบฟอร์มข้อกำหนดความต้องการของผู้ใช้งาน
- แบบฟอร์มวัตถุประสงค์การใช้งานด้านการออกแบบเชิงสุขลักษณะ
แบบฟอร์มทั้งสองฉบับนี้เป็นหลักฐานสำคัญที่แสดงให้เห็นว่า เครื่องจักรถูกเลือกและออกแบบ “ตามวัตถุประสงค์การใช้งานจริง”
และเป็นพื้นฐานของการประเมินความเสี่ยงในทุกขั้นตอนถัดไป
ขั้นตอนที่ 2 : ประเมินความเสี่ยงด้านการออกแบบเชิงสุขลักษณะ
หลังจากกำหนดวัตถุประสงค์การใช้งานของเครื่องจักรแล้ว ต้องดำเนินการ วิเคราะห์ความเสี่ยงด้านการออกแบบเชิงสุขลักษณะ เพื่อประเมินว่าเครื่องจักรนั้นมีจุดเสี่ยงใดบ้างที่อาจส่งผลต่อ ความปลอดภัยอาหาร กฎหมาย และคุณภาพของผลิตภัณฑ์
การประเมินต้องครอบคลุมอย่างน้อย 5 มิติหลัก ได้แก่
- ความเสี่ยงด้านการปนเปื้อน
- ความสามารถในการทำความสะอาด
- ความสามารถในการระบายน้ำ
- ความสามารถในการเข้าถึงเพื่อทำความสะอาดและบำรุงรักษา
- ความเสี่ยงจากสิ่งแปลกปลอม
การวิเคราะห์ในขั้นตอนนี้ช่วยให้องค์กรสามารถ
- มองเห็นจุดอ่อนของเครื่องจักรตั้งแต่ต้น
- กำหนดมาตรการควบคุมที่เหมาะสม
- ลดความเสี่ยงก่อนนำไปใช้งานจริง
📄 แบบฟอร์มที่ใช้ในขั้นตอนนี้
- แบบฟอร์มการประเมินความเสี่ยงด้านการออกแบบเชิงสุขลักษณะ
แบบฟอร์มนี้ใช้เป็นหลักฐานว่าองค์กรได้พิจารณาความเสี่ยงของเครื่องจักร
อย่างเป็นระบบและสอดคล้องกับแนวทางของ EN 1672-2, ISO 14159,
BRCGS และ FSSC 22000
ขั้นตอนที่ 3 : การจัดหาและออกแบบเครื่องจักร
นำข้อมูลจาก แบบฟอร์มข้อกำหนดความต้องการของผู้ใช้งาน และ แบบฟอร์มการประเมินความเสี่ยงด้านการออกแบบเชิงสุขลักษณะ
มาใช้เป็น “ข้อกำหนดหลัก” สำหรับ
- การออกแบบเครื่องจักร
- การเลือกสเปกและคุณลักษณะทางเทคนิค
- การจัดซื้อและสั่งทำเครื่องจักรหรืออุปกรณ์
เพื่อให้มั่นใจว่าเครื่องจักรที่ได้รับ
- เหมาะสมกับวัตถุประสงค์การใช้งาน
- สอดคล้องกับหลักการออกแบบเชิงสุขลักษณะ
- ลดความเสี่ยงด้านการปนเปื้อนตั้งแต่ต้นทาง
อุปกรณ์ใหม่ทุกชิ้น หรืออุปกรณ์ที่นำเข้ามาใช้งานครั้งแรกในโรงงาน ต้องผ่านการพิจารณาแบบ สหสาขาวิชาชีพ โดยมีผู้แทนจากหน่วยงานที่เกี่ยวข้องอย่างน้อย ได้แก่
- ฝ่ายคุณภาพ / ความปลอดภัยอาหาร
- ฝ่ายวิศวกรรม
- ฝ่ายซ่อมบำรุง
- ฝ่ายผลิต
การพิจารณาร่วมกันนี้ช่วยให้การตัดสินใจ ครอบคลุมทั้งมุมมองด้านความปลอดภัยอาหาร ด้านเทคนิคการใช้งาน และด้านการปฏิบัติงานจริงในสายการผลิต
ขั้นตอนที่ 4 : การติดตั้งเครื่องจักร
ในระหว่างการติดตั้งเครื่องจักรและอุปกรณ์ ต้องมีการควบคุมอย่างเป็นระบบ เพื่อไม่ให้กระบวนการติดตั้ง ก่อให้เกิดความเสี่ยงต่อความปลอดภัยอาหารและสุขลักษณะของพื้นที่ผลิต
ประเด็นที่ต้องควบคุมอย่างน้อย ได้แก่
- การป้องกันการปนเปื้อนต่อวัตถุดิบ ผลิตภัณฑ์ระหว่างกระบวนการ และผลิตภัณฑ์สำเร็จรูป
- การจัดวางระบบสาธารณูปโภค เช่น ท่อ สายไฟ ลม น้ำ ไอน้ำ
ให้ไม่ก่อให้เกิดความเสี่ยงต่อการปนเปื้อน - การจัดตำแหน่งและระยะห่างของเครื่องจักร
ให้สามารถเข้าถึงได้เพื่อการทำความสะอาด การตรวจสอบ และการบำรุงรักษา
การติดตั้งต้องสอดคล้องกับหลักการออกแบบเชิงสุขลักษณะ และต้องไม่สร้าง “จุดเสี่ยงใหม่” ให้กับพื้นที่ผลิตเดิม
📄 แบบฟอร์มที่ใช้ในขั้นตอนนี้
- แบบฟอร์มบันทึกการติดตั้งเครื่องจักรและอุปกรณ์
แบบฟอร์มนี้ใช้บันทึก
- รายละเอียดการติดตั้ง
- การควบคุมด้านสุขลักษณะระหว่างติดตั้ง
- การตรวจสอบความพร้อมก่อนเข้าสู่ขั้นตอนการทดสอบและเริ่มใช้งาน
เพื่อเป็นหลักฐานว่า การติดตั้งได้ดำเนินการอย่างเป็นระบบ และไม่ส่งผลกระทบต่อความปลอดภัยอาหารและคุณภาพของผลิตภัณฑ์
ขั้นตอนที่ 5 : การตรวจรับและการเริ่มใช้งาน (Commissioning & Acceptance)
ก่อนที่จะอนุญาตให้นำเครื่องจักรหรืออุปกรณ์ไปใช้งานจริงในกระบวนการผลิต ต้องมีการตรวจสอบและยืนยันความพร้อมอย่างเป็นระบบ เพื่อให้มั่นใจว่า
เครื่องจักรนั้นเหมาะสมต่อการใช้งาน ปลอดภัย และสอดคล้องกับหลักการออกแบบเชิงสุขลักษณะ การตรวจรับต้องประกอบด้วยอย่างน้อย
- การทดสอบและตรวจรับจากโรงงานผู้ผลิต
- การทดสอบและตรวจรับ ณ สถานที่ติดตั้ง
- การตรวจประเมินด้านสุขลักษณะของเครื่องจักร ได้แก่
- ความสามารถในการทำความสะอาด
- ความสามารถในการระบายน้ำ
- ความสามารถในการเข้าถึงเพื่อทำความสะอาดและบำรุงรักษา
ขั้นตอนนี้เป็นจุดตัดสินใจสำคัญว่า เครื่องจักรสามารถ “ผ่านการรับรอง” เพื่อเข้าสู่การใช้งานจริงได้หรือไม่ หากพบประเด็นที่ไม่เป็นไปตามข้อกำหนด ต้องดำเนินการแก้ไขก่อนเริ่มผลิต
📄 เครื่องมือที่ใช้ในขั้นตอนนี้
- แบบตรวจสอบการออกแบบเชิงสุขลักษณะ
แบบตรวจสอบนี้ใช้เพื่อ
- ประเมินความสอดคล้องด้าน Hygienic Design อย่างเป็นระบบ
- ระบุข้อไม่สอดคล้อง
- ใช้เป็นหลักฐานในกระบวนการ Commissioning และการตรวจประเมินของ Auditor
ขั้นตอนที่ 6 : การใช้งานและการบำรุงรักษา
หลังจากเครื่องจักรผ่านการตรวจรับและเริ่มใช้งานแล้ว การควบคุมในระยะการใช้งานจริงและการบำรุงรักษาเป็นหัวใจสำคัญ เพื่อป้องกันไม่ให้ความเสี่ยงด้านสุขลักษณะกลับมาเกิดขึ้นอีก
หลักปฏิบัติที่ต้องดำเนินการ ได้แก่
- เครื่องจักรและอุปกรณ์ต้องถูกใช้งาน ตามวัตถุประสงค์การใช้งานที่กำหนดไว้ (Intended Use) เท่านั้น
ห้ามนำไปใช้ผิดประเภทผลิตภัณฑ์หรือผิดสภาพแวดล้อมการผลิต - ทุกการซ่อมบำรุงต้องมีขั้นตอน การตรวจสอบความพร้อมหลังซ่อม (Maintenance Clearance)
เพื่อยืนยันว่า- ไม่มีเครื่องมือหรือชิ้นส่วนตกค้าง
- ไม่มีความเสี่ยงต่อการปนเปื้อน
- เครื่องจักรพร้อมใช้งานอย่างปลอดภัย
- ต้องมีมาตรการป้องกัน ความเสี่ยงจากสิ่งแปลกปลอม เช่น น็อต สกรู เศษโลหะ พลาสติก หรือชิ้นส่วนที่อาจหลุดลงในผลิตภัณฑ์
- ผู้รับเหมาภายนอกและช่างจากภายนอกต้องอยู่ภายใต้การควบคุมของโรงงาน
ทั้งด้าน- สุขลักษณะส่วนบุคคล
- การใช้อุปกรณ์ เครื่องมือ และสารเคมี
- การปฏิบัติตามกฎระเบียบด้าน Hygienic Rules ของพื้นที่ผลิต
การควบคุมในขั้นตอนนี้ช่วยให้มั่นใจว่า แม้เครื่องจักรจะผ่านการออกแบบและติดตั้งอย่างถูกต้องแล้ว แต่ระหว่างการใช้งานจริงยังคงรักษาระดับ
ความปลอดภัยอาหาร กฎหมาย และคุณภาพ ได้อย่างต่อเนื่อง
ขั้นตอนที่ 7 : การจัดการการเปลี่ยนแปลง
ทุกการเปลี่ยนแปลงที่เกี่ยวข้องกับเครื่องจักร อุปกรณ์ หรือกระบวนการผลิต ไม่ว่าจะเป็นกรณีใดก็ตาม เช่น
- การเปลี่ยนเครื่องจักรใหม่
- การดัดแปลงเครื่องจักรหรืออุปกรณ์
- การย้ายตำแหน่งเครื่องจักร
- การเปลี่ยนวิธีการทำงานหรือสภาพแวดล้อมการใช้งาน
ต้องถูกควบคุมผ่านกระบวนการ การจัดการการเปลี่ยนแปลง (Change Management)
และต้องมีการประเมินผลกระทบและความเสี่ยงใหม่ทุกครั้ง เพื่อพิจารณาว่า
- การเปลี่ยนแปลงนั้นส่งผลต่อ
- ความปลอดภัยอาหาร
- การออกแบบเชิงสุขลักษณะ
- ความสามารถในการทำความสะอาด
- ความเสี่ยงด้านการปนเปื้อน
- ความเสี่ยงจากสิ่งแปลกปลอม
- จำเป็นต้องทบทวน วัตถุประสงค์การใช้งานของเครื่องจักรหรือประเมินความเสี่ยงด้านการออกแบบเชิงสุขลักษณะใหม่หรือไม่
- ต้องกำหนดมาตรการควบคุมเพิ่มเติมใดก่อนอนุญาตให้ใช้งาน
การเปลี่ยนแปลงใด ๆ ที่ไม่ได้ผ่านขั้นตอนนี้ ถือว่าเป็นความเสี่ยงต่อระบบความปลอดภัยอาหาร และอาจทำให้เครื่องจักร “ไม่เหมาะสมต่อการใช้งานตามวัตถุประสงค์เดิม”
📄 แบบฟอร์มที่ใช้ในขั้นตอนนี้
- แบบฟอร์มบันทึกการจัดการการเปลี่ยนแปลง
แบบฟอร์มนี้ใช้เพื่อ
- บันทึกรายละเอียดการเปลี่ยนแปลง
- ประเมินผลกระทบและความเสี่ยง
- กำหนดมาตรการควบคุม
- เป็นหลักฐานว่าการเปลี่ยนแปลงได้รับการพิจารณา อนุมัติ และควบคุมอย่างเป็นระบบ
เพื่อให้มั่นใจว่า ทุกการเปลี่ยนแปลง ไม่ส่งผลกระทบต่อ ความปลอดภัยอาหาร กฎหมาย และคุณภาพของผลิตภัณฑ์
ดาวน์โหลดเอกสาร (Free Download)
เพื่อสนับสนุนการยกระดับมาตรฐานอุตสาหกรรม EQA เปิดให้ ดาวน์โหลดเอกสารใช้งานจริงฟรี
📥 Download: 1.EQA แบบฟอร์ม ข้อกำหนดความต้องการของผู้ใช้งาน
📥 Download: 2.EQA แบบฟอร์มการประเมินความเสี่ยงด้านการออกแบบเชิงสุขลักษณะ
📥 Download: 3. EQA แบบฟอร์มบันทึกการติดตั้ง
 ISO 22000 ข้อ 7.2 และ 7.3 ความสามารถกับความตระหนัก ต่างกันอย่างไร
 GHPs การออกแบบสถานประกอบการและสิ่งอำนวยความสะดวก — ผังที่วางถูกคือมาตรการที่ถูกที่สุด
 ISO 22000 ข้อ 5.1 ภาวะผู้นำและความมุ่งมั่น — หลักฐานอยู่ในบันทึกการตัดสินใจทางธุรกิจ
 ISO 22000:2018 ข้อ 8.1 การวางแผนและควบคุมการปฏิบัติงาน — ร่มที่คลุมทั้งหมวด 8
 ISO 22000 ข้อ 5.2 นโยบายความปลอดภัยอาหาร อธิบายและตีความ